
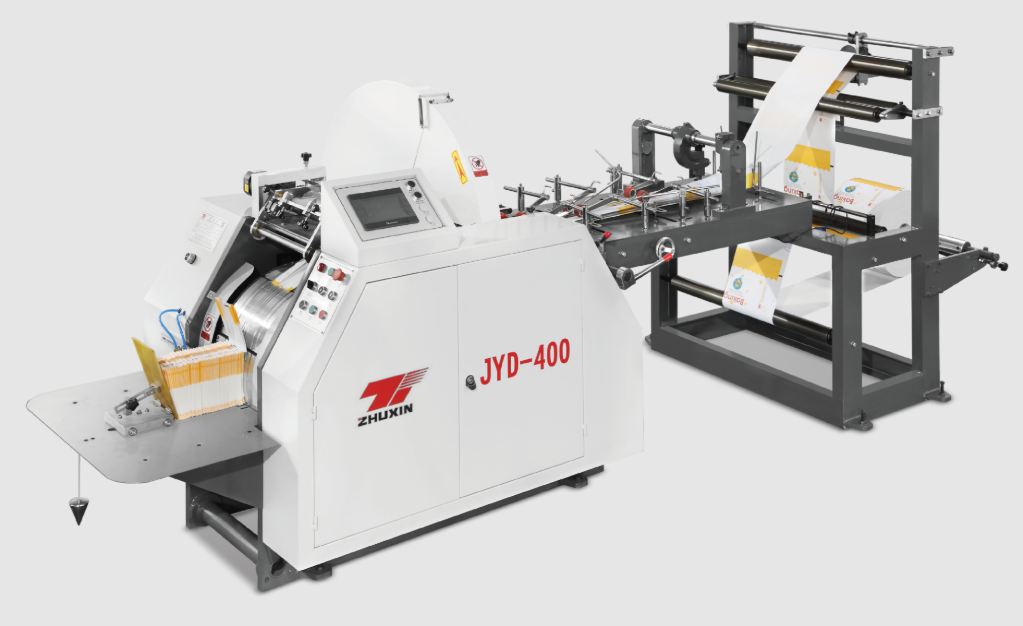
ຄູ່ມືຂອງເຄື່ອງມືສະແດງຕົວເລກທີ່ນ່າທີ່ງາມ: 200 ຖົງຕໍ່ນາທີ, 600 ຖົງຕໍ່ນາທີ, 160 ແມັດຕີຕໍ່ນາທີ. ແລ້ວຄວາມເປັນຈິງກໍເຂົ້າມາ. ແຖວຜະລິດຂອງທ່ານເຄື່ອນໄຫວຢູ່ທີ່ 60% ຂອງຄວາມໄວທີ່ຖືກກຳນົດໄວ້, ການຢຸດເກີດຂຶ້ນເລື້ອຍໆ, ແລະ ຜູ້ຈັດການດ້ານການຜະລິດກຳລັງອະທິບາຍວ່າເປັນຫຍັງຜົນຜະລິດເດືອນນີ້ຈຶ່ງຕົກຕໍ່າອີກ. ຊ່ອງຫວ່າງລະຫວ່າງຄວາມໄວທີ່ຖືກກຳນົດໄວ້ໃນຄູ່ມື ແລະ ຜົນຜະລິດທີ່ແທ້ຈິງຂອງແຖວຜະລິດຂອງທ່ານ ແມ່ນໜຶ່ງໃນບັນຫາທີ່ຖືກເຂົ້າໃຈຜິດຫຼາຍທີ່ສຸດ — ແລະ ມີທາງແກ້ໄຂໄດ້ງ່າຍທີ່ສຸດ — ໃນການຜະລິດຖົງເປີດ. ບົດຄວາມນີ້ອະທິບາຍວ່າສິ່ງໃດທີ່ກຳນົດຜົນຜະລິດທີ່ແທ້ຈິງຂອງທ່ານ, ວິທີການຊອກຫາຈຸດທີ່ເກີດຄວາມຕຶດຂັດທີ່ເຮັດໃຫ້ຜົນຜະລິດຫຼຸດລົງ, ແລະ ຂັ້ນຕອນທີ່ເປັນຮູບປະທຳທີ່ຈະປິດຊ່ອງຫວ່າງລະຫວ່າງຄວາມໄວທີ່ທີ່ຄາດໄວ້ ແລະ ການຜະລິດທີ່ແທ້ຈິງ.
1. ການເຂົ້າໃຈຊ່ອງຫວ່າງ: ຄວາມໄວທີ່ຖືກຈັດອັນດັບ ແລະ ຄວາມໄວທີ່ແທ້ຈິງ
ຄວາມໄວທີ່ຖືກຈັດອັນດັບ ແມ່ນຄວາມໄວສູງສຸດທີ່ເຄື່ອງຈັກສາມາດບັນລຸໄດ້ໃນສະພາບທີ່ເໝາະສົມທີ່ສຸດ: ກະດາດທີ່ດີເລີດ, ກາວທີ່ດີເລີດ, ເຄື່ອງຈັກທີ່ຮ້ອນເຕັມທີ່, ແລະ ຜູ້ປະຕິບັດງານທີ່ມີທັກສະ. ຄວາມໄວທີ່ແທ້ຈິງ—ຄືຄວາມໄວທີ່ທ່ານຜະລິດໄດ້ຈິງໆ—ຈະຕ່ຳກວ່າເສມີ, ແລະ ສາເຫດສ່ວນຫຼາຍບໍ່ໄດ້ເກີດຈາກເຄື່ອງຈັກ:
-
ເວລາທີ່ໃຊ້ໃນການຕັ້ງຄ່າ ແລະ ປ່ຽນແປງ. ທຸກໆການປ່ຽນມ້ວນ, ປ່ຽນຂະໜາດ, ແລະ ປ່ຽນກາວຈະຢຸດການຜະລິດ. ການປ່ຽນມ້ວນແຕ່ລະອັນໃຊ້ເວລາ 10 ນາທີ ໃນແຖວຜະລິດທີ່ປ່ຽນມ້ວນທຸກໆ 1 ຊົ່ວໂມງ ຈະເສຍເວລາປະມານ 15% ຂອງເວລາທີ່ມີຢູ່.
-
ຂອບເຂດຄວາມໄວທີ່ກ່ຽວຂ້ອງກັບຄຸນນະພາບ. ເຈົ້າກະດາດບາງຊະນິດບໍ່ສາມາດເວີ່ນໄດ້ທີ່ຄວາມໄວສູງສຸດ—ມັນຈະຍືດ, ແຕກ, ຫຼື ມີຮ່ອຍພັບ. ຜູ້ປະຕິບັດງານຈະຫຼຸດຄວາມໄວລົງເພື່ອປ້ອງກັນຄຸນນະພາບ, ແລະ ນີ້ຈະກາຍເປັນຂອບເຂດຄວາມໄວທີ່ແທ້ຈິງ.
-
ເວລາທີ່ເຄື່ອງຈັກຢຸດເພື່ອການລ້າງ ແລະ ການປັບຕັ້ງ. ຫົວຈ່າຍກາວອຸດົມ, ເຊັນເຊີເລີ່ນເລີ່ນ, ແລະ ການພັບບໍ່ຖືກຕ້ອງ. ແຕ່ລະການຢຸດອາດຈະສັ້ນ, ແຕ່ມັນເພີ່ມຂຶ້ນເລື້ອຍໆ.
-
ທັກສະຂອງຜູ້ປະຕິບັດງານ. ຜູ້ປະຕິບັດງານທີ່ມີປະສົບການສາມາດຮັກສາຄວາມໄວ ແລະ ຄຸນນະພາບໄວ້ໄດ້; ສ່ວນຜູ້ປະຕິບັດງານທີ່ກຳລັງຝຶກອົບຮົມຈະຫຼຸດຄວາມໄວລົງ ຫຼື ຜະລິດສິນຄ້າທີ່ບໍ່ຜ່ານການກວດສອບ.
-
ສະພາບການດຳລົງຮັກສາ. ເຄື່ອງຈັກທີ່ດຳລົງຮັກສາຢ່າງດີຈະຮັກສາຄວາມໄວຂອງມັນໄວ້ໄດ້; ເຄື່ອງຈັກທີ່ຖືກລະເລີຍຈະສູນເສຍຄວາມສາມາດຢ່າງຊ້າໆ.
ມາດຕະຖານຂອງອຸດສາຫະກຳແມ່ນເສັ້ນຜະລິດທີ່ດຳເນີນງານຢ່າງດີຈະບັນລຸ 70–85% ຂອງຄວາມໄວທີ່ກຳນົດ ໃນການຜະລິດຢ່າງຕໍ່ເນື່ອງ. ຖ້າທ່ານຕໍ່າກວ່າ 70%, ຈຸດທີ່ເປັນອຸປະສັກຂອງທ່ານອາດຈະບໍ່ແມ່ນເຄື່ອງຈັກ— ແຕ່ເປັນໜຶ່ງໃນປັດໄຈທີ່ກ່າວມາຂ້າງເທິງ.
2. ການຊອກຫາຈຸດທີ່ເປັນອຸປະສັກ
ຜົນຜະລິດຖືກກຳນົດໂດຍລິງຄ໌ທີ່ອ່ອນແອທີ່ສຸດໃນຫຼາຍຂັ້ນຕອນ. ໃນເສັ້ນຜະລິດຖົງເປືອກເຈ້ຍ, ຫຼາຍຂັ້ນຕອນປະກອບດ້ວຍ: ການຈັດການມ້ວນເຈ້ຍ, ການຖອດແລະເຊື່ອມຕໍ່, ການພິມ (ຖ້າມີການພິມໃນເສັ້ນ), ການຂຶ້ນຮູບແລະການຕິດກາວ, ການພັບສ່ວນລ່າງ, ການຕັດ, ແລະ ການຈັດເຂົ້າຊ້ອນ/ການຈັດສົ່ງ. ເພື່ອຊອກຫາຈຸດທີ່ເປັນອຸປະສັກຂອງທ່ານ, ຕ້ອງວັດແທກບໍ່ແມ່ນເດົາ:
-
ຕິດຕາມຈຳນວນການຢຸດເຄື່ອງຕໍ່ການເຮັດວຽກ. ບັນທຶກການຢຸດທຸກຄັ້ງ: ນາທີທີ່ຢຸດ, ແລະ ເຫດຜົນ (ການປ່ຽນມ້ວນ, ການຕິດຂັດ, ບັນຫາກາວ, ການປັບແຕ່ງ, ການດຳລົງຮັກສາ). ຫຼັງຈາກສອງອາທິດ, ລູບແບບຈະຊັດເຈນ.
-
ວັດແທກອັດຕາສ່ວນຂອງເວລາທີ່ເຄື່ອງຈັກເຮັດວຽກຕໍ່ເວລາການເຮັດວຽກ. ແບ່ງເວລາທີ່ເຄື່ອງຈັກເຮັດວຽກຈິງໃນແຕ່ລະນາທີ ດ້ວຍເວລາທັງໝົດຂອງການເຮັດວຽກໃນແຕ່ລະຊຸດ. ຖ້າເສັ້ນຜະລິດຢູ່ທີ່ 80% ຂອງເວລາເຮັດວຽກ, ນີ້ຖືວ່າດີ; ຖ້າຕ່ຳກວ່າ 65%, ໝາຍຄວາມວ່າເສັ້ນຜະລິດຢຸດເຮັດວຽກຫຼາຍກວ່າໜຶ່ງສ່ວນສາມຂອງເວລາທັງໝົດ.
-
ສັງເກດສ່ວນທີ່ສົ່ງອອກ. ຖ້າຖົງຢືນຢູ່ເພື່ອຄອບຄຸມໂດຍຜູ້ປະຕິບັດງານ, ເຄື່ອງຈັກອາດຈະເຮັດວຽກໄວກວ່າທີ່ມະນຸດຈະຮັບມືໄດ້ — ນີ້ເປັນຈຸດຄັບຄືງທີ່ຈິງໃນຄວາມໄວສູງ.
-
ເປີຽບเทີບວຽກທີ່ຄ້າຍຄືກັນ. ຖ້າວຽກດຽວກັນເຮັດວຽກດ້ວຍຄວາມໄວທີ່ມີປະສິດທິຜົນຕ່າງກັນໃນຊຸດທີ່ແຕກຕ່າງກັນ, ຄວາມແຕກຕ່າງນີ້ເກີດຈາກການດຳເນີນງານ ບໍ່ແມ່ນຈາກເຄື່ອງຈັກ.
ເມື່ອຈຸດຄັບຄືງຖືກກຳນົດຢ່າງແນ່ນອນ — ບໍ່ແມ່ນຄາດເດົາ — ທ່ານສາມາດເປົ້າໆໄປທີ່ມັນດ້ວຍຄວາມຖືກຕ້ອງ.
3. ວິທີແກ້ໄຂດ້ານການດຳເນີນງານທີ່ບໍ່ມີຄ່າໃຊ້ຈ່າຍ
ການເພີ່ມຜົນຜະລິດສ່ວນຫຼາຍມາຈາກການດຳເນີນງານ, ບໍ່ແມ່ນຈາກອຸປະກອນໃໝ່:
-
ຈັດວັດຖຸລ່ວງໆ. ກຽມມ້ວນເຈ້ຍເສັ້ນຕໍ່ໄປ ແລະ ຕູ້ກາວລ່ວງໆກ່ອນທີ່ຈະໝົດ. ການປ່ຽນແປງທີ່ວາງແຜນໄວ້ສອງນາທີ ຈະຊ່ວຍປະຢັດເວລາໄດ້ຫຼາຍຊົ່ວໂມງຕໍ່ເດືອນ ເທືອບທຽບກັບການຮີບຮ້ອນສິບນາທີ.
-
ປະຕິບັດການປ່ຽນແປງຢ່າງມາດຕະຖານ ຂຽນບັນຊີລາຍການການປ່ຽນຂະໜາດ ແລະຝຶກອົບຮົມເຈົ້າໜ້າທີ່ທຸກຄົນໃນເລື່ອງນີ້. ສາງທີ່ປະຕິບັດການປ່ຽນແປງຢ່າງມາດຕະຖານເປັນປະຈຳ ມັກຈະຫຼຸດເວລາການຕັ້ງຄ່າລົງ 30–50%.
-
ຈັດຕັ້ງເວລາສຳລັບການບໍາລຸງຮັກສາ ແທນທີ່ຈະໃຫ້ບັນຫານ້ອຍໆເກີດຂື້ນຢ່າງສຸ່ມສີ່ເທິງເວລາທັງໝົດໃນແຕ່ລະມື້ ໃຫ້ລວມເອົາເຂົ້າໃນເວລາທີ່ໄດ້ວາງແຜນໄວ້ສຳລັບການລ້າງ/ບໍາລຸງຮັກສາທຸກມື້. ການຢຸດເຮັດວຽກຢ່າງສຸ່ມສີ່ມີຄ່າໃຊ້ຈ່າຍສູງກວ່າການຢຸດເຮັດວຽກທີ່ໄດ້ວາງແຜນໄວ້ເຖິງສາມເທົ່າ.
-
ປັບຄວາມໄວໃຫ້ເໝາະສົມກັບວຽກ ເຮັດວຽກທີ່ງ່າຍ (ເຊັ່ນ: ຊີເທື້ອທີ່ມາດຕະຖານ, ຮູບແບບງ່າຍໆ) ໃນຄວາມໄວສູງ ແລະ ລົດຄວາມໄວລົງເທົ່ານັ້ນເມື່ອເຮັດວຽກທີ່ຕ້ອງໃຊ້ຄວາມພະຍາຍາມຫຼາຍ. ການມີໂປຟາຍຄວາມໄວທີ່ຈັດຕັ້ງໂດຍເຈົ້າໜ້າທີ່ຄົນດຽວຕໍ່ປະເພດວຽກແຕ່ລະປະເພດ ແມ່ນວິທີທີ່ເໝາະສົມທີ່ສຸດ.
-
ຕິດຕາມ ແລະ ສື່ສານ ແຕ່ງຕັ້ງຜົນຜະລິດປະຈຳມື້ ແລະ ເຫດຜົນທີ່ຢຸດເຮັດວຽກໄວ້ໃນບ່ອນທີ່ເຈົ້າໜ້າທີ່ສາມາດເຫັນໄດ້. ສິ່ງທີ່ຖືກວັດແທກຈະຖືກຈັດການ — ທີມງານຈະປັບປຸງຢ່າງໄວວ່າເມື່ອເຂົາເຈົ້າເຫັນຕົວເລກຂອງຕົວເອງ.
4. ການອັບເກຣດອຸປະກອນທີ່ເພີ່ມຜົນຜະລິດຈິງ
ຖ້າການດຳເນີນງານດີແລ້ວ ແຕ່ຜົນຜະລິດຍັງຖືກຈຳກັດຢູ່ ເຄື່ອງຈັກອາດຈະເປັນຂອບເຂດທີ່ຈຳກັດ — ແລະ ວິທີແກ້ໄຂອາດຈະເປັນການອັບເກຣດ ແທນທີ່ຈະເປັນເຄື່ອງຈັກໃໝ່:
-
ການຂັບເຄື່ອນດ້ວຍເຊີໂວ້ ແທນທີ່ຈະເປັນການຂັບເຄື່ອນດ້ວຍເຄື່ອງຈັກ ເຄື່ອງຈັກທີ່ຂັບເຄື່ອນດ້ວຍເຊີໂວ້ ສາມາດຮັກສາຄວາມຕຶງ ແລະ ຄວາມຖືກຕ້ອງຂອງການຈັດຕັ້ງຢ່າງແນ່ນອນໃນເວລາທີ່ເຄື່ອງເຮັດວຽກໄວໆ ແລະ ຫຼຸດຜ່ອນຂະບວນການສູນເສຍວັດຖຸດິບ ເຊິ່ງເຮັດໃຫ້ຜົນຜະລິດທີ່ແທ້ຈິງເພີ່ມຂຶ້ນ. ເຄື່ອງຈັກ Zhuxin ZXFD-290 ແລະ ZXJD-450 ໃຊ້ລະບົບຂັບເຄື່ອນດ້ວຍເຊີໂວ້ ເພື່ອເຫດຜົນດັ່ງກ່າວ.
-
ການເຊື່ອມຕໍ່ເທິງເຄື່ອງອັດຕະໂນມັດ ເຄື່ອງຈັກເຊື່ອມຕໍ່ເທິງເຄື່ອງອັດຕະໂນມັດສາມາດເຊື່ອມຕໍ່ມວນເທິງໃໝ່ໂດຍບໍ່ຕ້ອງຢຸດເຄື່ອງຈັກເລີຍ ເຊິ່ງເຮັດໃຫ້ເວລາທີ່ສູນເສຍໃນການປ່ຽນມວນເທິງຫາຍໄປທັງໝົດ — ມູນຄ່າຂອງການປັບປຸງນີ້ເກີນກວ່າການປັບປຸງອື່ນໆທີ່ເຮັດເພີ່ງເດີມ.
-
ລະບົບກາວທີ່ເຮັດວຽກໄວຂຶ້ນ ລະບົບກາວຮ້ອນທີ່ສາມາດນຳໃຊ້ໄດ້ໄວຂຶ້ນ ສາມາດຍົກເວລາສູງສຸດທີ່ເຄື່ອງຈັກສາມາດເຮັດວຽກໄດ້.
-
ການປັບປຸງການຈັດສົ່ງ ແລະ ການຈັດເກັບຊ້ອນ ການນັບຈຳນວນ ຈັດເກັບຊ້ອນ ແລະ ການຂົນສົ່ງດ້ວຍເຄື່ອງອັດຕະໂນມັດ ສາມາດຫຼຸດຜ່ອນການມີສ່ວນຮ່ວມຂອງຜູ້ປະຕິບັດງານທີ່ສ່ວນທ້າຍຂອງເຄື່ອງຈັກ ເຊິ່ງເປັນຈຸດທີ່ເກີດຄວາມຈຳກັດໃນເຄື່ອງຈັກທີ່ເຮັດວຽກໄວ.
ກ່ອນຈະປັບປຸງເຄື່ອງຈັກ ຕ້ອງຄຳນວນເບື້ອງຕົ້ນ: ຖ້າການປັບປຸງທີ່ເສີຍຄ່າ 5,000 ໂດລາສາມາດປະຢັດເວລາໄດ້ 30 ນາທີຕໍ່ການເຮັດວຽກແຕ່ລະການ ມັນຈະຄືມູນຄ່າທີ່ເສີຍໄປພາຍໃນບໍ່ກີ່ເຖິງເດືອນ; ແຕ່ຖ້າຈຸດທີ່ເກີດຄວາມຈຳກັດແທ້ໆແມ່ນຢູ່ທີ່ການຈັດຕັ້ງປະຕິບັດງານ ການລົງທຶນໃນອຸປະກອນຈະເປັນການສູນເສຍເງິນ.
5. ແຜນປັບປຸງທີ່ເໝາະສົມ
ກຳນົດເປົ້າໝາຍເບື້ອງຕົ້ນ ແລ້ວຈຶ່ງປັບປຸງທີລະຂັ້ນຕອນທີ່ວັດແທກໄດ້:
-
ບັນທຶກຄວາມໄວທີ່ມີປະສິດທິຜົນໃນປັດຈຸບັນ (ຖົງຕໍ່ຊົ່ວໂມງ, ບໍ່ແມ່ນຕໍ່ນາທີ) ແລະອັດຕາການສູນເສຍເປັນເວລາຫນຶ່ງເດືອນເຕັມ.
-
ເລືອກສອງເຫດຜົນທີ່ເຮັດໃຫ້ການຜະລິດຢຸດທີ່ໃຫຍ່ທີ່ສຸດ ແລ້ວແກ້ໄຂທີລະໜຶ່ງ.
-
ວັດແທກຄືນທຸກໆເດືອນ. ການເພີ່ມຂຶ້ນ 5% ຂອງຜົນຜະລິດໃນແຖວຜະລິດທີ່ຜະລິດຖົງ 3 ລ້ານຖົງຕໍ່ປີ ແມ່ນເທົ່າກັບຖົງເພີ່ມເຕີມ 150,000 ຖົງ — ເປັນການເພີ່ມລາຍໄດ້ຢ່າງມີນັກທີ່ບໍ່ຕ້ອງລົງທຶນໃນທຶນຖາວອນ.
-
ຮັກສາບັນທຶກບັນທຶກຕໍ່ເຄື່ອງຈັກແຕ່ລະເຄື່ອງເພື່ອໃຫ້ການປັບປຸງຖືກບັນທຶກ ແລະ ສາມາດຮັກສາໄວ້ໄດ້ຢ່າງຕໍ່เนື່ອງ ເຖິງແມ່ນວ່າບຸກຄະລາກອນຈະມີການປ່ຽນແປງ.
ສະຫຼຸບ
ຄວາມໄວທີ່ລະບຸໄວ້ໃນບໍລະບົດຂອງເຄື່ອງຜະລິດຖົງເປັບເປີ ແມ່ນເປັນການສັນຍາເຖິງຄວາມສາມາດ ແຕ່ບໍ່ແມ່ນການຮັບປະກັນຜົນຜະລິດ. ສິ່ງທີ່ຈະກຳນົດຜົນຜະລິດທີ່ແທ້ຈິງຂອງທ່ານແມ່ນປະກອບດ້ວຍວินໄຍການດຳເນີນງານ, ສະພາບການບຳລຸງຮັກສາ, ແລະ ສຸດທ້າຍຈຶ່ງເປັນຄວາມສາມາດຂອງອຸປະກອນ. ວັດແທກເວລາທີ່ເຄື່ອງຢຸດ, ມາດຕະຖານການປ່ຽນແປງ, ບຳລຸງຮັກສາເຄື່ອງຈັກ, ແລະ ປັບປຸງຈຸດທີ່ອ່ອນແອຢ່າງເປົ້າໝາຍ, ແລ້ວທ່ານຈະສາມາດເພີ່ມຜົນຜະລິດທີ່ແທ້ຈິງໄດ້ປະມານ 20–40% ໂດຍບໍ່ຕ້ອງຊື້ເຄື່ອງຈັກໃໝ່.
ເມື່ອເວລາທີ່ຈະເພີ່ມຄວາມສາມາດໃນການຜະລິດມາເຖິງ, ໃຫ້ເລືອກເຄື່ອງຈັກທີ່ຖືກອອກແບບມາເພື່ອຮັກສາຄວາມໄວ: ເຄື່ອງຈັກທີ່ຂັບເຄື່ອນດ້ວຍເຊີໂວ (servo-driven), ມີຄວາມຖືກຕ້ອງສູງໃນການຜະລິດ, ແລະ ມີການຮັບປະກັນດ້ານບໍລິການຫຼັງການຂາຍແທ້ຈິງ. ເຄື່ອງຈັກຜະລິດຖົງເປືອກເປີດຂອງ Zhejiang Zhuxin Machinery ປະເພດດ້ານລຸ່ມເປັນຮູບສີ່ເຫຼີ່ຍມ (ZXFD-290, 200 ຊິ້ນ/ນາທີ) ແລະ ປະເພດດ້ານລຸ່ມແຫຼມ (ZXJD-450, 50–600 ຊິ້ນ/ນາທີ) ຖືກອອກແບບມາເພື່ອການຜະລິດຢ່າງຕໍ່ເນື່ອງ, ແລະ ມີບໍລິການຫຼັງການຂາຍແລະການຊ່ວຍເຫຼືອດ້ານເຕັກນິກຢ່າງຖາວອນ. ຕິດຕໍ່ Zhuxin ເພື່ອປຶກສາກ່ຽວກັບວິທີການປັບປຸງແຖວການຜະລິດທີ່ທ່ານມີຢູ່ໃຫ້ມີປະສິດທິພາບສູງສຸດ — ຫຼື ເພື່ອກຳນົດຂໍ້ກຳນົດຂອງແຖວໃໝ່ — ເພື່ອໃຫ້ໄດ້ຜົນຜະລິດທີ່ດີທີ່ສຸດໃນການນຳໃຊ້ຈິງ.