
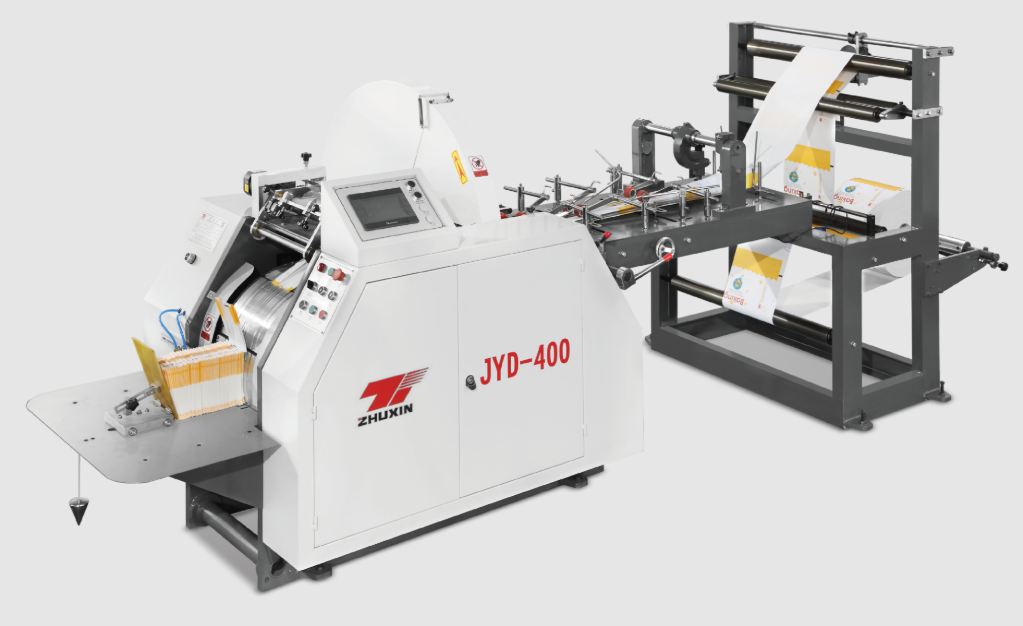
As folhetos das máquinas citam números impressionantes: 200 sacos por minuto, 600 sacos por minuto, 160 metros por minuto. Em seguida, a realidade se impõe. Sua linha opera a 60% da velocidade nominal, as paradas são frequentes e o gerente de produção explica, mais uma vez, por que a produção deste mês ficou aquém do esperado. A diferença entre a velocidade nominal indicada no folheto e a produção real da sua linha é um dos problemas mais mal compreendidos — e, ao mesmo tempo, mais facilmente corrigíveis — na fabricação de sacos de papel. Este artigo explica o que determina sua produção real, como identificar os gargalos que a reduzem e quais medidas práticas permitem reduzir a lacuna entre a velocidade teórica e a produção efetiva.
1. Compreendendo a Lacuna: Velocidade Nominal vs. Velocidade Real
A velocidade nominal é a velocidade máxima que a máquina pode atingir em condições ideais: papel perfeito, cola perfeita, máquina totalmente aquecida e operador qualificado. A velocidade real — o que você realmente produz — é sempre inferior, e as razões normalmente não são culpa da máquina:
-
Tempo de preparação e troca de configuração. Cada troca de rolo, alteração de tamanho e recarga de cola interrompe a produção. Dez minutos por troca de rolo em uma linha que troca rolos a cada hora representa cerca de 15% do tempo disponível.
-
Limites de velocidade impostos pela qualidade. Alguns papéis apresentam desempenho inadequado à velocidade máxima — esticam, rasgam ou amarrotam. Os operadores reduzem a velocidade para preservar a qualidade, e essa passa a ser o teto efetivo.
-
Tempo de inatividade para limpeza e ajustes. Bicos de cola entopem, sensores desviam, dobras saem desalinhadas. Cada parada é curta, mas elas se acumulam.
-
Habilidade do operador. Um operador experiente mantém simultaneamente velocidade e qualidade; um aprendiz reduz a velocidade ou produz peças rejeitadas.
-
Estado de manutenção. Uma máquina bem mantida mantém sua velocidade; uma negligenciada perde capacidade gradualmente.
A norma do setor é que linhas bem operadas atinjam 70–85% da velocidade nominal na produção contínua. Se você estiver abaixo de 70%, seu gargalo provavelmente não é a máquina — é um dos fatores acima.
2. Identificando o Gargalo
A produção é regida pelo elo mais fraco da cadeia. Em uma linha de sacos de papel, essa cadeia inclui: manuseio de rolos de papel, desenrolamento e emenda, impressão (se em linha), formação e colagem, dobragem do fundo, corte e empilhamento/entrega. Para identificar seu gargalo, meça em vez de adivinhar:
-
Registre as paradas por turno. Anote cada parada: quanto tempo durou e qual foi a causa (troca de rolo, entupimento, problema com cola, ajuste, manutenção). Após duas semanas, o padrão torna-se evidente.
-
Meça a proporção entre o tempo de operação da máquina e o tempo do turno. Divida os minutos reais de operação da máquina pelos minutos totais do turno. Uma linha com 80% de tempo de operação está saudável; abaixo de 65%, a linha passa mais de um terço de seu tempo parada.
-
Observe o fim da entrega. Se sacos estiverem à espera do operador, a máquina pode funcionar mais rapidamente do que o ser humano consegue lidar — um verdadeiro gargalo em altas velocidades.
-
Compare trabalhos semelhantes. Se o mesmo trabalho for executado a diferentes velocidades efetivas em turnos distintos, a diferença é operacional, não mecânica.
Uma vez identificado — e não apenas suposto — o gargalo, é possível atacá-lo com precisão.
3. Correções operacionais que não custam nada
A maior parte dos ganhos de produção provém de melhorias operacionais, não de novos equipamentos:
-
Prepare antecipadamente os materiais. Prepare o próximo rolo de papel e os cartuchos de cola antes que o atual se esgote. Uma troca planejada de dois minutos, em vez de uma corrida desordenada de dez minutos, economiza horas por mês.
-
Padronize as trocas. Escreva uma lista de verificação para alterações de tamanho e treine todos os operadores nela. Fábricas que padronizam trocas de configuração rotineiramente reduzem o tempo de preparação em 30–50%.
-
Agende janelas de manutenção. Em vez de deixar pequenos problemas causarem paradas aleatórias ao longo do dia, agrupe-os em janelas diárias planejadas de limpeza/manutenção. Paradas aleatórias custam três vezes mais do que paradas planejadas.
-
Ajuste a velocidade à tarefa. Execute tarefas fáceis (papel padrão, formato simples) em alta velocidade e reduza apenas para tarefas exigentes. Um perfil de velocidade gerenciado por operador por tipo de tarefa é a abordagem prática.
-
Monitore e comunique. Exiba a produção diária e os motivos das paradas onde os operadores possam vê-los. O que é medido é gerenciado — equipes melhoram rapidamente quando veem seus próprios números.
4. Atualizações de hardware que aumentam a produção real
Se as operações estiverem sólidas, mas a produção ainda estiver limitada, a própria máquina pode ser o gargalo — e a solução pode ser uma atualização, não uma nova máquina:
-
Acionamentos servo versus acionamentos mecânicos. Máquinas acionadas por servo-motores mantêm a tensão e o registro com maior precisão em alta velocidade e reduzem desperdícios, o que aumenta a produção efetiva. As máquinas Zhuxin ZXFD-290 e ZXJD-450 utilizam sistemas acionados por servo-motores por esse motivo.
-
Emenda automática. Um emendador automático de papel une um novo rolo sem interromper a operação, eliminando totalmente o tempo ocioso causado pela troca de rolos — uma melhoria que vale mais do que a maioria dos upgrades individuais.
-
Sistemas de cola mais rápidos. Sistemas de cola quente com velocidade de aplicação superior podem elevar o limite efetivo de velocidade da máquina.
-
Melhorias na entrega e empilhamento. Contagem, empilhamento e transporte automáticos reduzem a intervenção do operador na extremidade de saída, que se torna o gargalo em linhas de alta velocidade.
Faça os cálculos antes de atualizar: se um upgrade de 5.000 dólares economiza 30 minutos por turno, ele se paga em meses; se o seu gargalo for, na verdade, operacional, o investimento em hardware é desperdiçado.
5. Um Plano Prático de Melhoria
Estabeleça uma linha de base e, em seguida, realize melhorias em etapas mensuráveis:
-
Registre a velocidade efetiva atual (sacos por hora, não por minuto) e a taxa de desperdício durante um mês inteiro.
-
Escolha as duas principais razões de parada e resolva-as — uma de cada vez.
-
Refaça a medição mensalmente. Um ganho de 5% na produção de uma linha que fabrica 3 milhões de sacos por ano equivale a 150.000 sacos adicionais — um aumento substancial na receita sem custo algum de capital.
-
Mantenha um livro de registro por máquina para que as melhorias sejam documentadas e sustentáveis, mesmo com mudanças na equipe.
Conclusão
A velocidade nominal indicada no folheto de uma máquina de sacos de papel é uma promessa de capacidade, não uma garantia de produção real. O que realmente determina sua produção é uma combinação de disciplina operacional, estado de manutenção e — apenas em último lugar — capacidade do hardware. Meça suas paradas, padronize suas trocas de configuração, mantenha a máquina em boas condições e atualize pontos fracos específicos; assim, você normalmente consegue elevar a produção real em 20–40% sem precisar adquirir uma nova máquina.
Quando chegar a hora de aumentar a capacidade, escolha máquinas projetadas para manter a velocidade: acionadas por servo, construídas com precisão e apoiadas por suporte real. As máquinas para sacos de papel de fundo quadrado (ZXFD-290, 200 pcs/min) e de fundo pontiagudo (ZXJD-450, 50–600 pcs/min) da Zhejiang Zhuxin Machinery são concebidas para produção contínua e contam com serviço pós-venda vitalício e assistência técnica. Entre em contato com a Zhuxin para discutir como otimizar sua linha atual — ou especificar uma nova — para obter o máximo desempenho no mundo real.