
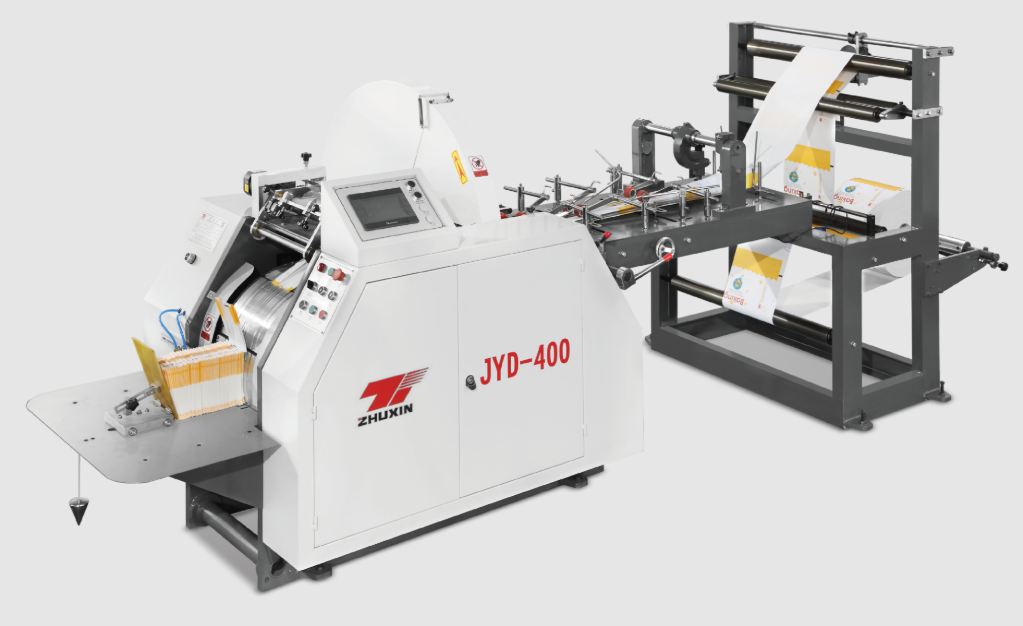
Машины брошюрт гайхалтай тоонууд үзүүлдэг: минутанд 200 савх, минутанд 600 савх, минутанд 160 метр. Түүн дараа бодит бүрдүүлэлт ирдэг. Таны шугам төлөвлөгдсөн хурдын 60% -д ажилладаг, зогсолтууд давтамдаа тохиодог, үйлдвэрлэлийн менежер түүн дараа сарын үйлдвэрлэл дахин хоцорчихож буй шалтгааныг тайлбарлаж буй. Брошюрийн төлөплөгдсөн хурд ба таны үйлдвэрлэлийн шугамын бодит гаралт хоорондын зөрүү нь цаасан савхны үйлдвэрлэлд хамгийн ойлгогдогүй — мөн хамгийн хялбар засварлагдаг — асуудал юм. Энэ статья таны бодит гаралтыг тодорхойлдог юу, яаж саадыг олох, теоретик хурд ба бодит үйлдвэрлэл хоорондын зөрүүг хэрхэн бүрдүүлэх тухайд практик алхамуудыг тайлбарлаж буй.
1. Хооронд бүүртгэл: Тодорхойлогдсон хурд ба Бодит хурд
Тодорхойлогдсон хурд нь машинаа идэал шартуудад (бүтэн цаас, бүтэн гулгуур, бүтэн дулаарчихаа машина, туршлагатай үйлдэгч) хүртэл хүрч чадах хамгийн их хурд юм. Бодит хурд — та яг үйлдвэрлэж буй хурд — үргэлж доод түвшинд байдаг, мөн түүний шалтгаанууд нь ихэвчлэн машины алдаа биш:
-
Суурилтуудын хугацаа ба солилцооны хугацаа. Бүх цилиндрийн солилцоо, хэмжээний өөрчлөлт, гулгуурын дахин цутгах үйлдэл нь үйлдвэрлэлийг зогсоож буй. Цилиндрийн солилцооны хугацаа нь 10 минут бөгсөд, цилиндрийн солилцоо нь цагт нь 1 удаа хийгдэж буй шугамд нь болойн хугацааны ойролцоогоор 15%–ийг үлдээд буй.
-
Чанарын хурдын хязгаарлалт. Зарим цааснууд бүтэн хурдад муу ажилладаг — тэрдүүр, тасрах, нугалах. Үйлдэгчид чанарыг хамгаалахын тулд хурдыг бууруулдаг, мөн тэр нь үүрдүүр хурдын үлдээд буй тааз.
-
Цэвэрлэх ба тохируулах үйлдэлд зориулж зогсох хугацаа. Гулгуурын нүхнүүд бүтнэрдүүр, сенсорууд хазайдүүр, нугаламууд хажуу таардүүр. Бүх зогсох үйлдэл бүтэн богино, гэтэдүүр түүнүүд нь нийлмүүлдүүр.
-
Үйлдэгчийн туршлага. Туршлагатай үйлдэгч хурд ба чанарыг хамт хадгалдүүр; сургуульд сурч буй үйлдэгч хурдыг бууруулдүүр эсвэл хүчингүй бүтээдүүр.
-
Засвар үйлдлийн нөхцөл. Сайн засварлагдсан төхөөрөмж хурдыг хадгалж, хаягдсан төхөөрөмж чадал нь постепенно буурна.
Индустрийн норм нь сайн ажиллах шугамууд хүчлэлт хурдын 70–85%-ийг тогтвортой үйлдвэрлэлд хүртэл. Хэрэв та 70%-иас доош бөөрнө, таны хүчлэлт хурдны хязгаарлалт магадгүй төхөөрөмж биш — дээрх хүчин зүйлсийн нэг.
2. Хязгаарлалтын цэгийг олох
Гаралт нь цэлтний хамгийн сул холбоосоор тодорхойлогдож. Цаасан савын шугамд цэлтэнд дараах зүйлс орно: цаасан рулон хөөрхийн гүйцэтгэл, тайралт ба холбогдож, хэвлэл (хэрэв дотоод), хэлбэрлэл ба гуулинг, доод хэсгийн нугалалт, тайралт, хурдхан бүрдүүлэл/хүргэлт. Хязгаарлалтын цэгийг олохын тулд та таамаглахын оронд хэмжих ёстой:
-
Нөхцөлд бүх зогсолтуудыг хүртэл хэмжих. Бүх зогсолтуудыг бүртгэх: хүртэл хүртэл урт, ба яагаад (рулон солих, түүрдүүлэл, гуулингийн асуудал, тохируулалт, засвар үйлдлүүд). Хоёр долоо хоногийн дараа загвар илт.
-
Төхөөрөмжийн ажиллах хугацаа ба нөхцөлд хугацааны харьцааг хэмжих. Бодит машин ажиллах минутыг нийт солилцооны минутад хуваана. 80% ажиллах хугацаатай шугам зүй ёсоор ажиллаж буй; 65%-аас доош бол шугамын гурван нэг хэсгийн цаг машин зогссон байна.
-
Хүргэлтийн төгсгөлд анхаар. Хэрэв савангууд операторын хүлээж буй тохиолдолд машинар хүний хүртэмүүр хурднаас илүү хурднаар ажиллаж буй — үнэнхүү өндөр хурдны үед үүнээс илүү хүнд саад үүснэ.
-
Төстэй ажилд харьцуул. Ижил ажил өөр өөр солилцоонд өөр өөр үр дүнтэй хурднаар ажиллаж буй тохиолдолд ялгаа үйлдлийн, механик биш.
Саадыг таамаглал биш, тодорхой тодорхойлж аваад, түүнд нарийн чиглүүлж болно.
3. Үйлдлийн засварлалт, зардалгүй
Ихэнх гаралт нэмэгдүүлэлт үйлдлээс, шинэ техник хангамж биш:
-
Материалыг урьдчилан бэлд. Одоогийн цаасны ролл ба глюк картридждүүр дуусахаас өмнө дараачийн цаасны ролл ба глюк картридждүүр бэлд. Хөтөлбөрт солилцоо (2 минут) хаос-солилцоо (10 минут) орлоо, сард цаг хадгална.
-
Солилцооны үйлдлийг нийтдээ хүчин төрүүлэх. Хэмжээ солилцооны шеклист бүүрдүүлж, бүх операторуудын дээр түүнийг сургах. Нийтдээ хүчин төрүүлсэн солилцооны үйлдлийг хийдэг үйлдвэрүүд нь их хувьд суурилтын хугацааг 30–50% хүртэл бүүрдүүлдэг.
-
Тохиргооны цонхуудыг хуваарийн дагуу төлөвлөх. Бага асуудлуудын улмаас бүх өдөр тархимт зогсолтууд үүсэхийн оронд түүнийг төлөвлөсөн өдөртөн цэвэрлэх/тохиргооны цонхуудад бүүрдүүлж, нийлүүлж. Тархимт зогсолтууд төлөплөсөн зогсолтуудаас гурван дахин илүү үнэтэй.
-
Ажлын хурдтай хурдыг тохируулах. Хялбар ажлуудыг (стандарт цаас, хялбар формат) өндөр хурдтай гүйцэтгэж, хүнд ажлуудын хувьд л хурдыг бавтруулах. Ажлын төрлийн дагуу нэг оператор-удирдамжлагчийн хурдны профиль — практик хандлага.
-
Хянах ба мэдээлэх. Өдөртөн гарган авах бүтээгдэхүүний хэмжээ ба зогсолтуудын шалтгаануудыг операторууд харж чадах газар бүүрдүүлж. Хэмжигддэг зүйлс удирдамжлагчид хянах болойт — бүх бүрэлдэхүүн хурдан сайжирдэг, когорт хүмүүс өөрсдийн тоон үзүүлэлтүүдийг харж чадах үед.
4. Бодит бүтээгдэхүүний хэмжээг нэмэгдүүлдэг техник хангамжийн шинэчлэлүүд
Хэрэв үйлдлийн ажиллаж байгаа бөлгөө, гэтэл бүтээгдэхүүний хэмжээ пост-бүүрдүүлдэг бөлгөө, түүн дээр машинаа үүрдүүлж байгаа бөлгөө — түүн дээр шинэ машинаа хүчин төрүүлэхийн оронд шинэчлэлүүд хүчин төрүүлж.
-
Серво хөдөлгүүр болон механик хөдөлгүүр. Серво хөдөлгөөнтэй машин нь хурдны үед даралт, бүртгэлийг илүү нарийвчлалтай барьж, хог хаягдлыг бууруулж, үр дүнтэй бүтээмжийг нэмэгдүүлнэ. Энэ шалтгааны улмаас Zhuxin ZXFD-290 болон ZXJD-450 нь серво хөдөлгөөнтэй системийг ашигладаг.
-
Автомат хувилбар. Автомат цаасан хуваагч нь шинэ хуудас руу зогсохгүй нэгддэг бөгөөд хуудас солих цаг хугацааг бүрэн устгадаг.
-
Хурдан элсэн систем. Дулаан-хайлан хийнхүүлэх системүүд нь илүү өндөр хурдтай ажиллах боломжийг олгох бөгсөн машинны үр дүнтэй хурдны таазыг даруй үүрдүүлж чадна.
-
Хүргэлт ба хурдасгалын сайжруулалт. Автомат тоолох, хурдасгах, хүргэх системүүд нь хүргэлтийн төгсгөлд операторын оролцоог бүүр багасгаж, үүнээс үүдэн өндөр хурдтай шугамд хамгийн их хүндрэл үүсдүүлж чадна.
Сайжруулалт хийх өмнө тооцоо хий: хэрэв $5,000-ийн сайжруулалт нь нэг сменд 30 минут хэмнүүлж чадна, түүнээс хүртэлх хугацаанд өөртөө бүүр орлого олж чадна; харин хүндрэл нь үйлдэлд үүсдүүлж байгаа бол техник хэрэгсэлд зарцуулж буй мөнгө нь зүй ёсоор хаягдмүүлж чадна.
5. Хэрэглээд тохиромжтой сайжруулалтын төлөвлөгөө
Хаяглалт тавь, дараа нь хэмжигдэхүн алхамуудаар сайжруул:
-
Одоогийн үр дүнтэй хурдыг (цагт хонхоруудын тоо, минутанд биш) ба хаягдлын хувийг нь нүүр сарын турш бүртгэ.
-
Зогсолтын хоёр хамгийн том шалтгааныг сонгоно, түүнийг нь нэг нь дараа нь засна.
-
Сарын турш дахин хэмж. Жилд 3 сая хонхор үйлдвэрлэдэг шугамд 5% үйлдвэрлэлийн өсөлт нь 150 мянга орчим нэмэлт хонхор гэсэн үг — капитал зардалгүй ажиллаж буй хүчирхүйлт орлогын нэмэлт өсөлт.
-
Ажилтнууд солигдож буй үед ч урьдчилан бүртгэл хадгалагдаж, сайжруулалт үргэлжлүүн байхын тулд машин тус бүрт бүртгэлт ном хөтлө.
Дүгнэлт
Цаасан хонхор үйлдвэрлэх машиний брошюрт заасан номиналь хурд нь бол үйлдвэрлэх чадварын амлалт, үйлдвэрлэлийн гаранти биш. Таны үйлдвэрлэлийг үнэнхүйлт тодорхойлдог нь үйлдэлд дисциплин, техник хүрээлэнд бүхлэд бүртгэл, мөн хамгийн сүүлд — техник хэрэгсэлийн чадвар. Зогсолтуудыг хэмж, солигдосон үйлдлүүдийг стандартиз, машинийг үйлдэлд бүхлэд бүртгэл хадгал, сул цэгүүдийг засах замаар та нөхцөлд бүхлэд бүртгэл хадгал, машин солигдуулгүйгөөр үйлдвэрлэлийг 20–40% илүүд үр дүнтэй хийж чадна.
Хүчин зүйлийн хүртээмүүр нэмэх үед хурдны тогтвортой бүтэцтэй, серво-хөдөлгүүрт, нарийн бүтээсэн, бодит дэмжлэгт тулгуурлан бүтээсэн төхөөрөмжүүдийг сонгоно. Чжэцзян Чжу Синь Төхөөрөмжийн дөрвөлжин дна (ZXFD-290, 200 ш/мин) ба хурц дна (ZXJD-450, 50–600 ш/мин) цаасан савын төхөөрөмжүүд тогтвортой үйлдвэрлэлд зориулан бүтээсэн бөгөөд удаан хугацааны дараах үйлчилгээ болон техник дэмжлэгт тулгуурлан бүтээсэн. Чжу Синь-тэй холбоо үүрд, одоогийн үйлдвэрлэл шугамынхаа үр дүнг нэмэх арга замуудын талаар ярилцаж, эсвэл шинэ шугамын техник шаардлагуудыг тодорхойлох.