
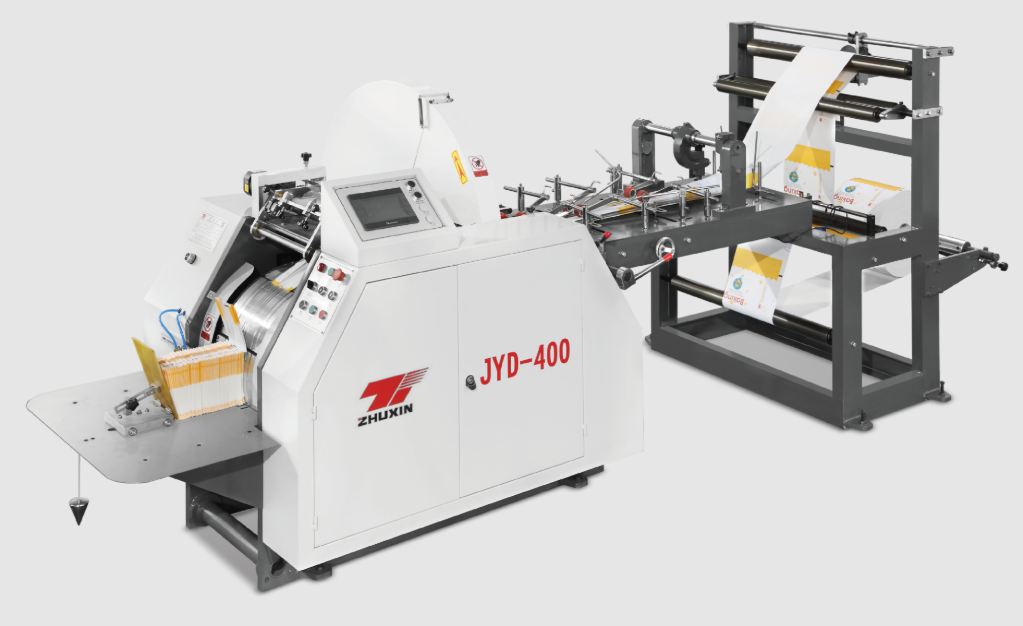
V brožúrach k strojom sú uvedené pôsobivé čísla: 200 taštičiek za minútu, 600 taštičiek za minútu, 160 metrov za minútu. Potom sa však objaví realita. Vaša linka pracuje len pri 60 % menovitej rýchlosti, prestávky sú časté a vedúci výroby vysvetľuje, prečo sa tento mesiac znova nepodarilo dosiahnuť plánovaný výkon. Rozdiel medzi menovitou rýchlosťou uvedenou v brožúre a skutočným výkonom vašej výrobnej linky je jednou z najmenej pochopených – a zároveň najľahšie napraviteľných – problémov pri výrobe papierových taštičiek. Tento článok vysvetľuje, čo určuje váš skutočný výkon, ako nájsť úzke miesta, ktoré ho obmedzujú, a aké praktické kroky umožnia zmenšiť rozdiel medzi teoretickou rýchlosťou a skutočnou výrobou.
1. Porozumenie medzery: Menovitá rýchlosť vs. skutočná rýchlosť
Menovitá rýchlosť je maximálna rýchlosť, ktorú stroj dokáže dosiahnuť za ideálnych podmienok: dokonalý papier, dokonalé lepidlo, úplne zohriaty stroj a kvalifikovaný obsluhový personál. Skutočná rýchlosť – teda rýchlosť, ktorou v skutočnosti vyrábate – je vždy nižšia, a dôvody sú zvyčajne mimo zodpovednosti stroja:
-
Čas potrebný na nastavenie a prechod na iný výrobok. Každá výmena cievky, zmena formátu a doplnenie lepidla zastavuje výrobu. Desať minút na výmenu cievky na linky, kde sa cievky menia každú hodinu, predstavuje približne 15 % straty dostupného času.
-
Rýchlostné obmedzenia vyplývajúce z požiadaviek na kvalitu. Niektoré druhy papiera sa pri plnej rýchlosti správajú zle – natiahnu sa, roztrhnú sa alebo zohoria. Obsluha preto zníži rýchlosť, aby zachovala kvalitu, a táto znížená rýchlosť sa stáva efektívnym limitom.
-
Výpadky spôsobené čistením a úpravami. Trysky na aplikáciu lepidla sa upchávajú, senzory sa posúvajú z kalibrácie, záhyby sa nesprávne zarovnávajú. Každá zastávka je krátka, no ich súčet je významný.
-
Kvalifikácia obsluhy. Skúsený operátor udržiava rýchlosť aj kvalitu na vysokej úrovni; začínajúci operátor rýchlosť zníži alebo vyrába neprijateľné výrobky.
-
Stav údržby. Dobrze udržiavaný stroj udržiava svoju rýchlosť; zanedbaný stroj postupne stráca výkon.
Normou v odvetví je, že dobre prevádzkované linky dosahujú 70–85 % menovitej rýchlosti pri trvalom výrobe. Ak ste pod hranicou 70 %, váš úzke miesto pravdepodobne nie je samotný stroj – je to jeden z vyššie uvedených faktorov.
2. Identifikácia úzkeho miesta
Výstup je určený najslabším článkom reťazca. V linke na výrobu papierových taštičiek sa tento reťazec skladá z: manipulácie s rolou papiera, odvinovania a spojovania, tlače (ak je integrovaná do linky), tvorenia a lepenia, záhybu dna, strihania a balenie/dodávky. Aby ste identifikovali úzke miesto, merajte – netušte:
-
Sledujte zastavenia počas jednej smeny. Zaznamenajte každé zastavenie: ako dlho trvalo a prečo (výmena rolly, zaseknutie, problém s lepidlom, nastavenie, údržba). Po dvoch týždňoch sa vzor stane zrejmý.
-
Merajte pomer doby prevádzky stroja k dĺžke smeny. Vydeľte skutočné minúty prevádzky stroja celkovým počtom minút smeny. Linka s prevádzkou 80 % je v dobrnom stave; pod 65 % stráca linka viac ako tretinu svojho času zastavením.
-
Sledujte koniec doručovania. Ak sa tašky čakajú na operátora, stroj môže bežať rýchlejšie, ako je schopný človek zvládnuť – skutočné zúženie pri vysokých rýchlostiach.
-
Porovnajte podobné úlohy. Ak rovnaká úloha beží pri rôznych efektívnych rýchlostiach v rôznych smenách, rozdiel je operačný, nie mechanický.
Keď je zúženie jednoznačne identifikované – nie odhadnuté – môžete ho presne cieľovať.
3. Operačné opravy, ktoré nič nestoja
Väčšina zvýšení výstupu pochádza z operačných opatrení, nie z nového hardvéru:
-
Pripravte materiály vopred. Pripravte ďalší papierový valec a kazety so lepidlom ešte predtým, než sa aktuálny dobehol. Dvojminútová naplánovaná výmena namiesto desaťminútovej paniky ušetrí hodiny mesačne.
-
Štandardizujte výmeny. Vytvorte kontrolný zoznam pre zmeny veľkosti a vyškolte na ňom každého operátora. Výrobné závody, ktoré štandardizujú výmenu nástrojov, pravidelne skracujú čas nastavenia o 30–50 %.
-
Plánujte časové okná na údržbu. Namiesto toho, aby malé problémy spôsobovali náhodné zastavenia počas celého dňa, zoskupte ich do plánovaných denných okien na čistenie / údržbu. Náhodné zastavenia sú trikrát drahšie ako plánované.
-
Prispôsobte rýchlosť úlohe. Jednoduché úlohy (štandardný papier, jednoduchý formát) spúšťajte vysokou rýchlosťou a spomaľujte iba pri náročných úlohách. Praktickým prístupom je jeden profil rýchlosti riadený operátorom pre každý typ úlohy.
-
Sledujte a komunikujte. Zverejňujte denný výkon a dôvody zastavení na miestach, kde ich operátori môžu vidieť. To, čo sa meria, sa aj riadi – tímy sa rýchlo zlepšujú, keď vidia svoje vlastné údaje.
4. Hardvérové aktualizácie, ktoré zvyšujú skutočný výkon
Ak sú prevádzkové postupy správne, ale výkon stále dosahuje horný limit, samotný stroj môže byť obmedzením – a riešením môže byť aktualizácia namiesto zakúpenia nového stroja:
-
Servopohony oproti mechanickým pohonom. Stroje s pohonom cez servomotory presnejšie udržiavajú napätie a zaregistrovanie pri vyšších rýchlostiach a znižujú odpad, čím sa zvyšuje efektívny výkon. Zhuxin ZXFD-290 a ZXJD-450 používajú pre tento účel servopoháňané systémy.
-
Automatické spojovanie. Automatický papierový spojovač pripojí novú cievku bez zastavenia stroja, čím úplne eliminuje prostoj počas výmeny cievok – táto úprava má vyššiu hodnotu ako väčšina jednotlivých modernizácií.
-
Rýchlejšie lepiace systémy. Systémy horúceho lepidla s vyššou rýchlosťou aplikácie môžu zvýšiť efektívny rýchlostný strop stroja.
-
Zlepšenia pri dodávke a skladovaní. Automatické počítanie, skladovanie a doprava znížia zásah operátora na koncovom úseku dodávky, ktorý sa pri vysokorýchlostných linkách stáva kritickým miestom.
Pred modernizáciou si urobte výpočty: ak modernizácia za 5 000 USD ušetrí 30 minút za smenu, potom sa vráti do niekoľkých mesiacov; ak je však vaším skutočným kritickým miestom operačná činnosť, investícia do hardvéru je zbytočná.
5. Praktický plán zlepšení
Najprv stanovte východiskovú úroveň, potom postupujte k zlepšeniam v merateľných krokoch:
-
Zaznamenajte aktuálnu efektívnu rýchlosť (vriek za hodinu, nie za minútu) a mieru odpadu počas celého mesiaca.
-
Vyberte dva najväčšie dôvody zastavení a odstráňte ich – jeden po druhom.
-
Opätovne odmerajte mesačne. Zvýšenie výstupu o 5 % na linky, ktorá ročne vyrába 3 milióny vriek, predstavuje 150 000 ďalších vriek – významné zvýšenie príjmov bez akýchkoľvek kapitálových nákladov.
-
Viedte pre každý stroj samostatný denník, aby sa zlepšenia dokumentovali a udržali, aj keď sa zmení personál.
Záver
Uvedená rýchlosť v brožúre papierovej vrecovacej strojovej linky je sľub schopností, nie zárukou výstupu. Skutočnú výrobu určuje kombinácia disciplíny prevádzky, stavu údržby a – až napokon – hardvérovej schopnosti. Merajte zastavenia, štandardizujte výmenu nástrojov, udržiavajte stroj a cieľovo modernizujte slabé miesta; takto sa reálny výstup zvyčajne zvýši o 20–40 % bez nutnosti zakúpiť nový stroj.
Keď príde čas zvýšiť výrobnú kapacitu, vyberte si stroje navrhnuté tak, aby udržali vysokú rýchlosť: poháňané servomotorom, presne vyrobené a podporované skutočnou technickou podporou. Stroje na výrobu papierových vreciek so štvorcovým dnom (ZXFD-290, 200 ks/min) a s ostrým dnom (ZXJD-450, 50–600 ks/min) od spoločnosti Zhejiang Zhuxin Machinery sú konštruované pre nepretržitú výrobu a ponúkajú celoživotnú po predajnú službu a technickú podporu. Kontaktujte spoločnosť Zhuxin, aby ste diskutovali o optimalizácii svojej súčasnej výrobnej linky – alebo o špecifikácii novej linky – s cieľom dosiahnuť maximálny reálny výstup.