
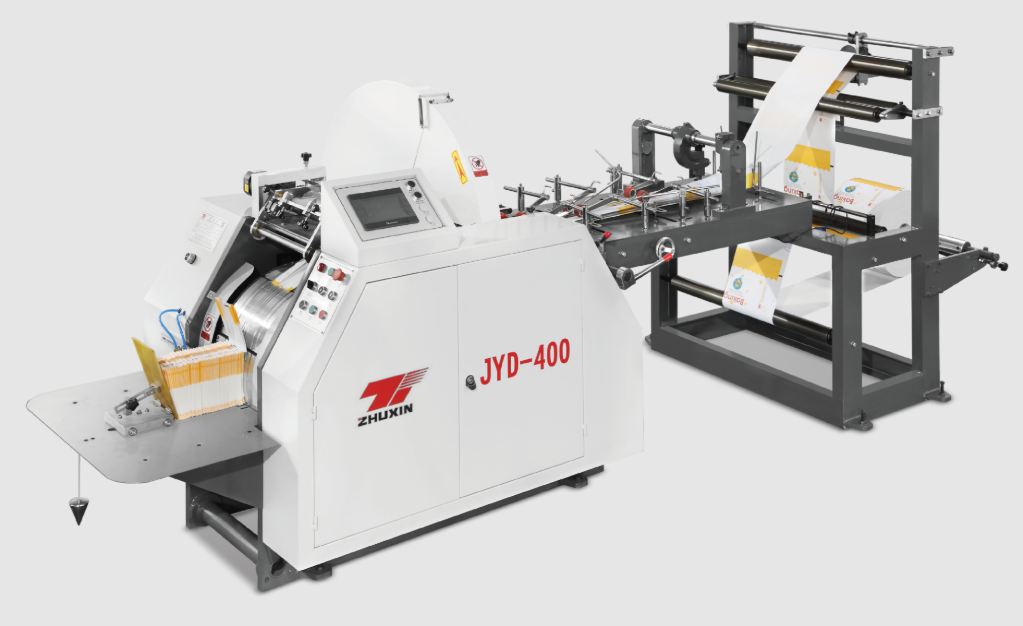
मेसिनका ब्रोशरहरूमा प्रभावशाली सङ्ख्याहरू उल्लेख गरिएको हुन्छ: प्रति मिनेट २०० ब्याग, प्रति मिनेट ६०० ब्याग, प्रति मिनेट १६० मिटर। त्यसपछि वास्तविकता आउँछ। तपाईंको लाइन अंकित गतिको ६०% मा चल्छ, रोकहरू बारम्बार हुन्छन्, र उत्पादन प्रबन्धकले यस महिना उत्पादन किन घट्यो भनेर फेरि व्याख्या गर्दैछन्। ब्रोशरमा छापिएको अंकित गति र तपाईंको उत्पादन लाइनको वास्तविक उत्पादन बीचको फरक कागजको ब्याग निर्माणमा सबैभन्दा बुझिएको नभएको — र सबैभन्दा सुधार गर्न सकिने — समस्याहरू मध्ये एक हो। यो लेखले तपाईंको वास्तविक उत्पादन के निर्धारण गर्छ, यसलाई कम गर्ने बाधाहरू कहाँ छन् भनेर कसरी पत्ता लगाउने, र सैद्धान्तिक गति र वास्तविक उत्पादन बीचको फरक घटाउने व्यावहारिक कदमहरूको व्याख्या गर्छ।
१. अन्तरको बुझाइ: दर्ज गरिएको गति बनाम वास्तविक गति
दर्ज गरिएको गति भनेको मेशिनले आदर्श अवस्थामा प्राप्त गर्न सक्ने अधिकतम गति हो: उत्तम कागज, उत्तम ग्लु, पूर्ण रूपमा तातेको मेशिन, र कुशल अपरेटर। वास्तविक गति — जुन तपाईं वास्तवमा उत्पादन गर्नुहुन्छ — सधैं कम हुन्छ, र यसका कारणहरू सामान्यतया मेशिनको दोष हुँदैनन्:
-
सेटअप र परिवर्तन समय। प्रत्येक रोल परिवर्तन, आकार परिवर्तन, र ग्लु पुनः लोड गर्ने क्रममा उत्पादन रोकिन्छ। एउटा लाइनमा प्रति घण्टा एक पटक रोल परिवर्तन गर्दा प्रति रोल परिवर्तनमा दस मिनेट लाग्दा उपलब्ध समयको लगभग १५% नष्ट हुन्छ।
-
गुणस्तर आधारित गति सीमा। केही कागजहरू पूर्ण गतिमा राम्रोसँग सञ्चालन हुँदैनन् — तिनीहरू फैलिन्छन्, फाट्छन्, वा झुर्री लाग्छन्। अपरेटरहरूले गुणस्तर सुरक्षित राख्नका लागि गति घटाउँछन्, र यो नै प्रभावकारी सीमा बन्छ।
-
सफाइ र समायोजनका लागि डाउनटाइम। ग्लु नोजलहरू अवरुद्ध हुन्छन्, सेन्सरहरू विचलित हुन्छन्, फोल्डहरू गलत स्थितिमा आउँछन्। प्रत्येक रोक छोटो हुन्छ, तर तिनीहरूको योगफल ठूलो हुन्छ।
-
अपरेटरको कौशल। अनुभवी अपरेटरले गति र गुणस्तर दुवै नियन्त्रणमा राख्छन्; तर प्रशिक्षु गति घटाउँछन् वा दोषपूर्ण उत्पादन गर्छन्।
-
रखराखतको अवस्था। राम्रोसँग रखराखत गरिएको मेसिनले आफ्नो गति कायम राख्छ; उपेक्षित मेसिनले धीरे-धीरे क्षमता गुमाउँछ।
उद्योगको मानक अनुसार, राम्रोसँग सञ्चालित लाइनहरूले अंकित गतिको ७०–८५% स्थायी उत्पादनमा प्राप्त गर्छन्। यदि तपाईं ७०% भन्दा कम छन् भने, तपाईंको बोटलनेक शायद मेसिन होइन — यो माथिका कारकहरू मध्ये एक हो।
२. बोटलनेकको खोजी
उत्पादन श्रृंखलाको सबैभन्दा कमजोर लिङ्कद्वारा नियन्त्रित हुन्छ। कागजको ब्याग लाइनमा, यो श्रृंखला समावेश गर्छ: कागजको रोल ह्याण्डलिङ्ग, अनवाइण्डिङ्ग र स्पाइसिङ्ग, प्रिन्टिङ्ग (यदि इनलाइन छ भने), फर्मिङ्ग र ग्लुइङ्ग, तलको फोल्डिङ्ग, काट्ने, र स्ट्याकिङ्ग/डेलिभरी। आफ्नो बोटलनेक खोज्न, अनुमान गर्नु भन्दा मापन गर्नुहोस्:
-
प्रत्येक शिफ्टमा रोकाहरूको ट्र्याक राख्नुहोस्। प्रत्येक रोकालाई लेख्नुहोस्: कति लामो समयसम्म, र किन (रोल परिवर्तन, ज्याम, ग्लु गर्ने समस्या, समायोजन, रखराखत)। दुई हप्ता पछि, प्रतिरूप स्पष्ट हुन्छ।
-
मेसिन चल्दै गर्दा लाग्ने समय र शिफ्टको समयको अनुपात मापन गर्नुहोस्। वास्तविक मेशिन चल्दा लाग्ने मिनेटलाई कुल शिफ्ट मिनेटले भाग गर्नुहोस्। ८०% चल्दा समय भएको लाइन स्वस्थ छ; ६५% भन्दा कम भएमा, लाइनले आफ्नो समयको एक तिहाइभन्दा बढी समय रोकिएर बिताउँदैछ।
-
डेलिभरीको अन्त्यमा नजर राख्नुहोस्। यदि ब्यागहरू अपरेटरको प्रतीक्षामा छन् भने, मेशिनले मानिसभन्दा धेरै छिटो चल्न सक्छ — उच्च गतिमा यो वास्तविक बोटलनेक छ।
-
समान कार्यहरूको तुलना गर्नुहोस्। यदि एउटै कार्य विभिन्न शिफ्टहरूमा फरक-फरक प्रभावकारी गतिमा चल्छ भने, फरक ओपरेशनल हो, यान्त्रिक होइन।
एकपटक बोटलनेक पहिचान गरिएपछि — अनुमान गरिएको होइन — तपाईं यसलाई सटीक रूपमा लक्षित गर्न सक्नुहुन्छ।
३. कुनै लागत नलाग्ने ओपरेशनल समाधानहरू
धेरैजसो आउटपुट वृद्धि ओपरेशनबाट आउँछ, नयाँ हार्डवेयरबाट होइन:
-
सामग्रीहरू पूर्व-स्टेज गर्नुहोस्। वर्तमान कागजको रोल र ग्लु कार्ट्रिज सकिनुअघि अर्को कागजको रोल र ग्लु कार्ट्रिज तयार पार्नुहोस्। दुई मिनेटको योजनाबद्ध परिवर्तन दश मिनेटको जल्दीमा गरिएको परिवर्तनभन्दा प्रति महिना घण्टौं बचत गर्छ।
-
परिवर्तनहरूलाई मानकीकृत गर्नुहोस्। आकार परिवर्तनका लागि एउटा जाँच सूची लेख्नुहोस् र प्रत्येक अपरेटरलाई यसमा प्रशिक्षण दिनुहोस्। परिवर्तनहरूलाई मानकीकृत गर्ने कारखानाहरूले सामान्यतया सेटअप समय ३०–५०% सम्म कम गर्छन्।
-
रखरखावका समय सीमाहरू निर्धारण गर्नुहोस्। दिनभरि अनियमित रूपमा छोटा समस्याहरूले कार्य रोक्न दिनुहोस् भन्दा, तिनीहरूलाई दैनिक नियोजित सफाइ / रखरखाव समयमा समूहीकृत गर्नुहोस्। अनियमित रोकहरू नियोजित रोकहरूभन्दा तीन गुणा बढी लागत लगाउँछन्।
-
कार्यसँग गतिलाई जोड्नुहोस्। सजिला कार्यहरू (मानक कागज, सरल स्वरूप) उच्च गतिमा सञ्चालन गर्नुहोस् र कठिन कार्यहरूका लागि मात्र गति घटाउनुहोस्। प्रत्येक कार्य प्रकारका लागि एउटा अपरेटर-व्यवस्थापित गति प्रोफाइल व्यावहारिक दृष्टिकोण हो।
-
ट्र्याक गर्नुहोस् र संचार गर्नुहोस्। दैनिक उत्पादन र रोकहरूका कारणहरू अपरेटरहरूले हेर्न सक्ने ठाउँमा प्रदर्शन गर्नुहोस्। जुन कुरा मापन गरिन्छ, त्यो व्यवस्थापन गरिन्छ — आफ्नै आँकडाहरू हेर्दा टोलीहरू छिटो सुधार गर्छन्।
४. हार्डवेयर अपग्रेडहरू जसले वास्तविक उत्पादन बढाउँछन्
यदि सञ्चालनहरू उत्तम छन् तर उत्पादन अझै सीमित छ भने, मेशिन आफैं नै सीमा हुन सक्छ — र समाधान नयाँ मेशिन भन्दा अपग्रेड हुन सक्छ:
-
सर्भो ड्राइभहरू बनाम यान्त्रिक ड्राइभहरू। सर्भो-चलित मेशिनहरूले गतिमा तनाव र रजिस्ट्रेसन धेरै सटीक रूपमा बनाए राख्छन् र अपव्यय कम गर्छन्, जसले प्रभावकारी उत्पादन बढाउँछ। यसै कारणले झुक्सिन ZXFD-290 र ZXJD-450 मा सर्भो-चलित प्रणाली प्रयोग गरिएको छ।
-
स्वचालित स्प्लाइसिङ। एउटा स्वचालित कागज स्प्लाइसरले मेशिन रोक्नुपर्दैन, नयाँ रोल जोड्छ— जसले रोल परिवर्तनको लागि लाग्ने समय पूर्ण रूपमा हटाउँछ, जुन अधिकांश एकल अपग्रेडहरूभन्दा पनि बढी मूल्यवान छ।
-
छिटो ग्लु प्रणालीहरू। उच्च आवेदन गतिका हट-मेल्ट प्रणालीहरूले मेशिनको प्रभावकारी गति सीमा बढाउन सक्छन्।
-
डिलिभरी र स्ट्याकिङमा सुधारहरू। स्वचालित गणना, स्ट्याकिङ र कन्भेयरिङले डिलिभरी अन्त्यमा अपरेटरको संलग्नता कम गर्छ, जुन उच्च-गति लाइनहरूमा बोटलनेक बन्छ।
अपग्रेड गर्नु अघि अंकहरू गणना गर्नुहोस्: यदि $५,००० को अपग्रेडले प्रति शिफ्ट ३० मिनेट बचत गर्छ भने, यो केही महिनामै आफैंलाई भुक्तानी गर्छ; यदि तपाईंको बोटलनेक वास्तवमै सञ्चालनात्मक छ भने, हार्डवेयरमा लगानी बरबाद हुन्छ।
५. एउटा व्यावहारिक सुधार योजना
आधाररेखा निर्धारण गर्नुहोस्, त्यसपछि मापन योग्य कदमहरूमा सुधार गर्नुहोस्:
-
वर्तमान प्रभावकारी गति (प्रति घण्टा ब्यागहरू, प्रति मिनेट होइन) र एक महिनाको लागि ब्यागहरूको बर्बादी दर लेखेर राख्नुहोस्।
-
रोकाइहरूका दुई सबैभन्दा ठूला कारणहरू छान्नुहोस् र तिनीहरूलाई — एकै समयमा एक — समाधान गर्नुहोस्।
-
महिनामा फेरि मापन गर्नुहोस्। वार्षिक ३ निलियन ब्याग उत्पादन गर्ने लाइनमा ५% उत्पादन वृद्धि भएमा १५०,००० अतिरिक्त ब्यागहरू प्राप्त हुन्छन् — जुन शून्य पूँजी लागतमा उल्लेखनीय आय वृद्धि हो।
-
सुधारहरू लेखेर राख्न र कर्मचारी परिवर्तन भए पनि स्थायी बनाउन प्रत्येक मेसिनको लागि लगबुक राख्नुहोस्।
निष्कर्ष
कागजको ब्याग मेसिनको ब्रोशरमा उल्लेखित दरिएको गति यसको क्षमताको प्रतिज्ञा हो, उत्पादनको ग्यारेन्टी होइन। तपाईंको उत्पादन के निर्धारण गर्छ भने, यो संचालन अनुशासन, रखरखावको अवस्था र — अन्त्यमा मात्र — हार्डवेयरको क्षमताको संयोजन हो। आफ्ना रोकाइहरू मापन गर्नुहोस्, आफ्ना परिवर्तनहरू मानकीकृत गर्नुहोस्, मेसिनको रखरखाव गर्नुहोस् र लक्षित कमजोर बिन्दुहरू अद्यावधिक गर्नुहोस्, र तपाईं सामान्यतया नयाँ मेसिन किन्नु बिना वास्तविक उत्पादन २०–४०% सम्म बढाउन सक्नुहुन्छ।
जब क्षमता बढाउने समय आउँछ, गति कायम राख्नका लागि डिजाइन गरिएका मेसिनहरू छान्नुहोस्: सर्भो-चालित, सटीक रूपमा निर्मित, र वास्तविक सहयोगसँग समर्थित। जियाङ्जियाङ झुशिन मशिनरीका वर्गाकार तल (ZXFD-290, २०० पिस/मिनेट) र तीव्र तल (ZXJD-४५०, ५०–६०० पिस/मिनेट) कागजका ब्याग मेसिनहरू स्थायी उत्पादनका लागि निर्माण गरिएका छन् र जीवनकालभरिको पछिको बिक्री सेवा र प्राविधिक सहयोगद्वारा समर्थित छन्। वर्तमान लाइनलाई अनुकूलित गर्ने वा नयाँ लाइनको विशिष्टता निर्धारण गर्ने बारेमा झुशिनसँग सम्पर्क गर्नुहोस्— ताकि वास्तविक संसारमा अधिकतम उत्पादन प्राप्त गर्न सकियोस्।