
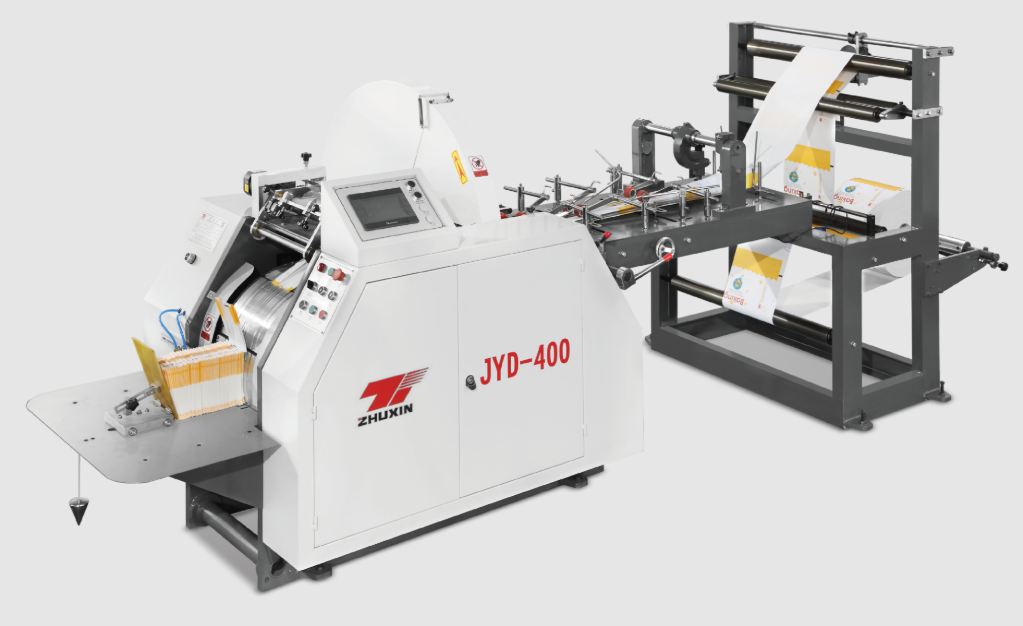
Các brochure máy nêu những con số ấn tượng: 200 túi mỗi phút, 600 túi mỗi phút, 160 mét mỗi phút. Sau đó thực tế bắt đầu hiện rõ. Dây chuyền của bạn chỉ vận hành ở 60% tốc độ định mức, các lần dừng diễn ra thường xuyên và quản lý sản xuất lại đang giải thích vì sao sản lượng tháng này lại không đạt mục tiêu một lần nữa. Khoảng chênh lệch giữa tốc độ định mức được in trên brochure và sản lượng thực tế của dây chuyền sản xuất là một trong những vấn đề bị hiểu sai nhất — đồng thời cũng là vấn đề dễ khắc phục nhất — trong ngành sản xuất túi giấy. Bài viết này giải thích yếu tố nào quyết định sản lượng thực tế của bạn, cách phát hiện các điểm nghẽn làm giảm sản lượng đó và các bước thực tiễn giúp thu hẹp khoảng cách giữa tốc độ lý thuyết và sản lượng thực tế.
1. Hiểu khoảng chênh lệch: Tốc độ định mức so với tốc độ thực tế
Tốc độ định mức là tốc độ tối đa mà máy có thể đạt được trong điều kiện lý tưởng: giấy hoàn hảo, keo hoàn hảo, máy đã vận hành ổn định đầy đủ và người vận hành thành thạo. Tốc độ thực tế — tức tốc độ bạn thực sự đạt được — luôn thấp hơn, và nguyên nhân thường không phải do máy:
-
Thời gian thiết lập và chuyển đổi. Mỗi lần thay cuộn, thay kích thước hoặc nạp lại keo đều làm ngừng sản xuất. Mười phút cho mỗi lần thay cuộn trên một dây chuyền thay cuộn mỗi giờ làm mất khoảng 15% thời gian khả dụng.
-
Giới hạn tốc độ do yêu cầu chất lượng. Một số loại giấy hoạt động kém ở tốc độ tối đa — chúng giãn, rách hoặc nhăn. Người vận hành giảm tốc độ để đảm bảo chất lượng, và tốc độ đó trở thành ngưỡng hiệu dụng thực tế.
-
Thời gian ngừng máy để vệ sinh và hiệu chỉnh. Vòi phun keo bị tắc, cảm biến sai lệch, nếp gấp lệch hướng. Mỗi lần dừng ngắn nhưng tích lũy lại thành đáng kể.
-
Trình độ người vận hành. Người vận hành giàu kinh nghiệm duy trì được cả tốc độ lẫn chất lượng; người mới tập việc thường giảm tốc hoặc tạo ra sản phẩm lỗi.
-
Tình trạng bảo trì. Một máy được bảo trì tốt sẽ duy trì tốc độ ổn định; còn máy bị bỏ bê thì sẽ giảm dần công suất.
Tiêu chuẩn ngành quy định các dây chuyền vận hành tốt đạt 70–85% tốc độ định mức trong sản xuất liên tục. Nếu hiệu suất của bạn dưới 70%, điểm nghẽn có khả năng không nằm ở máy — mà ở một trong những yếu tố nêu trên.
2. Xác định điểm nghẽn
Đầu ra bị chi phối bởi mắt xích yếu nhất trong chuỗi. Với dây chuyền sản xuất túi giấy, chuỗi này bao gồm: xử lý cuộn giấy, mở cuộn và nối cuộn, in (nếu thực hiện trực tuyến), tạo hình và dán keo, gấp đáy, cắt và xếp dỡ/giao hàng. Để xác định điểm nghẽn, hãy đo đạc thay vì phỏng đoán:
-
Theo dõi số lần dừng theo ca. Ghi lại mọi lần dừng: thời gian kéo dài bao lâu và nguyên nhân (thay cuộn, kẹt giấy, sự cố keo, điều chỉnh, bảo trì). Sau hai tuần, xu hướng sẽ rõ ràng.
-
Đo tỷ lệ thời gian máy hoạt động so với thời gian ca. Chia số phút máy thực tế hoạt động cho tổng số phút trong ca. Một dây chuyền đạt 80% thời gian hoạt động là khỏe mạnh; dưới 65% nghĩa là dây chuyền dành hơn một phần ba thời gian để dừng.
-
Theo dõi thời điểm giao hàng kết thúc. Nếu các túi đang chờ người vận hành, máy có thể chạy nhanh hơn khả năng xử lý của con người — đây thực sự là điểm nghẽn khi vận hành ở tốc độ cao.
-
So sánh các công việc tương tự. Nếu cùng một công việc chạy với các tốc độ hiệu dụng khác nhau trên các ca làm việc khác nhau, sự chênh lệch đó bắt nguồn từ yếu tố vận hành, không phải cơ khí.
Khi điểm nghẽn đã được xác định — chứ không phải phỏng đoán — bạn có thể tập trung giải quyết nó một cách chính xác.
3. Các giải pháp vận hành không tốn chi phí
Hầu hết các cải thiện về sản lượng đến từ vận hành, chứ không phải từ thiết bị phần cứng mới:
-
Chuẩn bị vật liệu trước. Chuẩn bị cuộn giấy và hộp keo tiếp theo trước khi cuộn và hộp hiện tại hết — một lần thay thế chủ động trong hai phút thay vì tình trạng vội vã kéo dài mười phút sẽ tiết kiệm được hàng giờ mỗi tháng.
-
Chuẩn hóa quy trình thay thế. Viết danh sách kiểm tra cho các thay đổi kích thước và đào tạo mọi công nhân vận hành về danh sách đó. Các nhà máy chuẩn hóa việc chuyển đổi quy trình thường giảm thời gian thiết lập từ 30–50%.
-
Lên lịch các cửa sổ bảo trì. Thay vì để những sự cố nhỏ gây ra các lần dừng ngẫu nhiên suốt cả ngày, hãy gom chúng lại thành các cửa sổ làm sạch/bảo trì được lên kế hoạch hàng ngày. Các lần dừng ngẫu nhiên tốn kém gấp ba lần so với các lần dừng được lên kế hoạch.
-
Điều chỉnh tốc độ phù hợp với công việc. Chạy các công việc dễ (giấy tiêu chuẩn, định dạng đơn giản) ở tốc độ cao và chỉ giảm tốc độ khi thực hiện các công việc đòi hỏi cao. Việc sử dụng một hồ sơ tốc độ do công nhân vận hành quản lý cho mỗi loại công việc là cách tiếp cận thực tiễn.
-
Theo dõi và truyền thông. Dán thông tin sản lượng hàng ngày và nguyên nhân dừng máy ở nơi công nhân vận hành có thể nhìn thấy. Điều gì được đo lường thì sẽ được quản lý — các nhóm cải thiện nhanh chóng khi họ tự nhìn thấy số liệu của chính mình.
4. Các nâng cấp phần cứng làm tăng sản lượng thực tế
Nếu quy trình vận hành đã ổn nhưng sản lượng vẫn bị giới hạn, thì chính máy móc có thể là yếu tố giới hạn — và giải pháp có thể là nâng cấp thay vì mua máy mới:
-
Bộ điều khiển servo so với bộ điều khiển cơ khí. Các máy điều khiển bằng động cơ servo giữ độ căng và độ đăng ký chính xác hơn ở tốc độ cao và giảm phế liệu, từ đó nâng cao năng suất thực tế. Máy Zhuxin ZXFD-290 và ZXJD-450 sử dụng hệ thống điều khiển bằng động cơ servo vì lý do này.
-
Nối cuộn tự động. Thiết bị nối giấy tự động gắn cuộn mới mà không cần dừng máy, loại bỏ hoàn toàn thời gian chết do thay cuộn — giá trị mang lại còn lớn hơn hầu hết các nâng cấp đơn lẻ.
-
Hệ thống keo nhanh hơn. Các hệ thống keo nóng chảy có tốc độ áp dụng cao hơn có thể nâng trần tốc độ thực tế của máy.
-
Cải tiến khâu giao hàng và xếp chồng. Đếm, xếp chồng và vận chuyển tự động làm giảm sự can thiệp của nhân viên ở đầu ra, nơi thường trở thành điểm nghẽn trên các dây chuyền vận hành tốc độ cao.
Hãy tính toán kỹ trước khi nâng cấp: nếu một nâng cấp trị giá 5.000 đô la Mỹ giúp tiết kiệm 30 phút mỗi ca, khoản đầu tư sẽ thu hồi vốn chỉ trong vài tháng; còn nếu điểm nghẽn thực sự nằm ở khâu vận hành, thì chi tiêu cho thiết bị là lãng phí.
5. Kế hoạch cải tiến thực tiễn
Thiết lập mốc chuẩn, sau đó cải tiến từng bước có thể đo lường:
-
Ghi lại tốc độ hiệu dụng hiện tại (túi mỗi giờ, không phải mỗi phút) và tỷ lệ phế liệu trong suốt một tháng đầy đủ.
-
Chọn hai lý do dừng máy lớn nhất và khắc phục chúng — từng cái một.
-
Đo lại hàng tháng. Mức tăng sản lượng 5% trên một dây chuyền sản xuất 3 triệu túi mỗi năm tương đương 150.000 túi bổ sung — một khoản gia tăng doanh thu đáng kể mà không tốn chi phí đầu tư vốn.
-
Duy trì sổ nhật ký riêng cho từng máy để ghi chép các cải tiến và đảm bảo tính bền vững của chúng, ngay cả khi nhân sự thay đổi.
Kết luận
Tốc độ định mức được nêu trong tài liệu quảng cáo máy sản xuất túi giấy là lời cam kết về khả năng vận hành, chứ không phải bảo đảm về sản lượng thực tế. Sản lượng thực tế của bạn phụ thuộc vào sự kết hợp giữa kỷ luật vận hành, tình trạng bảo trì và — chỉ ở giai đoạn cuối cùng — khả năng phần cứng. Đo lường các lần dừng máy, chuẩn hóa quy trình chuyển đổi, bảo trì máy móc và nâng cấp các điểm yếu cụ thể; nhờ đó, bạn thường có thể nâng cao sản lượng thực tế lên 20–40% mà không cần mua máy mới.
Khi đến lúc mở rộng công suất, hãy chọn các máy được thiết kế để duy trì tốc độ: điều khiển servo, chế tạo chính xác và được hỗ trợ thực tế. Các máy sản xuất túi giấy đáy vuông (ZXFD-290, 200 chiếc/phút) và đáy nhọn (ZXJD-450, 50–600 chiếc/phút) của Zhejiang Zhuxin Machinery được xây dựng nhằm đảm bảo sản xuất ổn định và đi kèm dịch vụ hậu mãi trọn đời cùng hỗ trợ kỹ thuật. Liên hệ Zhuxin để thảo luận cách tối ưu hóa dây chuyền hiện tại của bạn — hoặc thiết lập thông số kỹ thuật cho một dây chuyền mới — nhằm đạt năng suất thực tế cao nhất.