
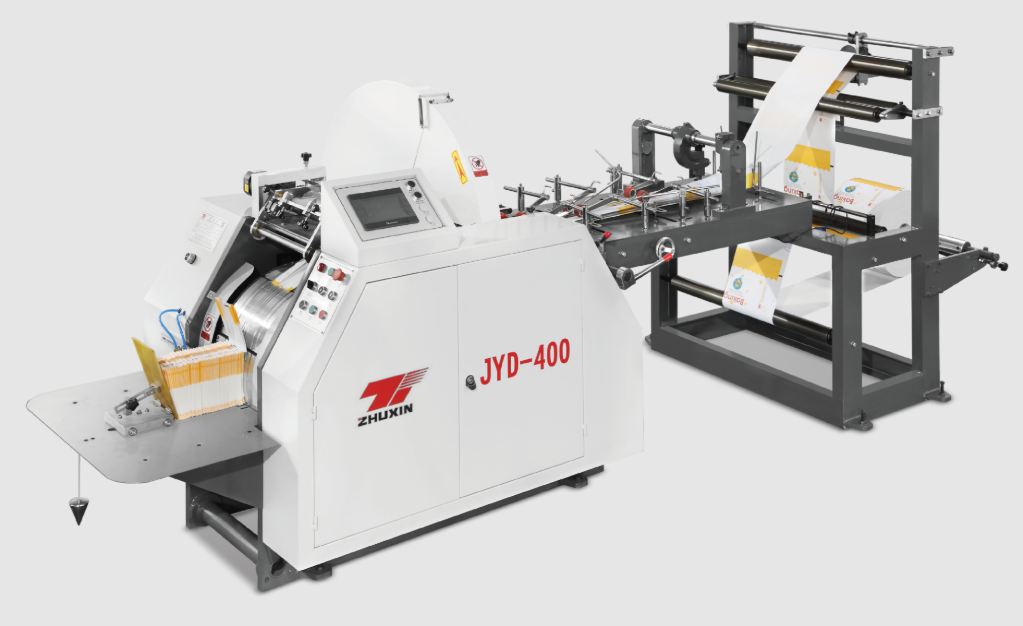
بروشورهای دستگاه اعداد چشمگیری را ذکر میکنند: ۲۰۰ کیسه در دقیقه، ۶۰۰ کیسه در دقیقه، ۱۶۰ متر در دقیقه. سپس واقعیت جایگزین میشود. خط تولید شما تنها با ۶۰ درصد سرعت نامی کار میکند، توقفها متعدد هستند و مدیر تولید دلیل اینکه خروجی این ماه دوباره کمتر از حد انتظار بوده را توضیح میدهد. شکاف بین سرعت نامی چاپشده در بروشور و خروجی واقعی خط تولید شما یکی از پرتفهمیدهترین — و در عین حال قابلرفعترین — مشکلات در صنعت تولید کیسه کاغذی است. این مقاله توضیح میدهد که چه عواملی خروجی واقعی شما را تعیین میکنند، چگونه گلوگاههایی را که آن را کاهش میدهند پیدا کنید و چه اقدامات عملیای برای کاهش شکاف بین سرعت نظری و تولید واقعی لازم است.
۱. درک شکاف: سرعت نامی در مقابل سرعت واقعی
سرعت نامی بیشترین سرعتی است که دستگاه میتواند در شرایط ایدهآل به آن برسد: کاغذ ایدهآل، چسب ایدهآل، دستگاه کاملاً گرمشده و اپراتور ماهر. سرعت واقعی — یعنی آنچه واقعاً تولید میکنید — همیشه پایینتر است و دلایل آن معمولاً مربوط به خود دستگاه نیست:
-
زمان راهاندازی و تغییر تنظیمات. هر تغییر غلتک، تغییر اندازه و تکمیل مجدد چسب، تولید را متوقف میکند. ده دقیقه برای هر تغییر غلتک در خطی که هر ساعت یک بار غلتک را عوض میکند، حدود ۱۵ درصد از زمان قابلاستفاده را از بین میبرد.
-
محدودیتهای سرعت ناشی از کیفیت. برخی از انواع کاغذ در سرعت کامل بهخوبی کار نمیکنند — کشیده میشوند، پاره میشوند یا چین میخورند. اپراتوران سرعت را کاهش میدهند تا از کیفیت محافظت کنند و این سرعت، سقف مؤثر تولید میشود.
-
زمان ایستکردن برای تمیزکاری و تنظیمات. نازلهای چسب مسدود میشوند، سنسورها انحراف پیدا میکنند، تاها نامنظم میشوند. هر ایست کوتاه است، اما جمعآوری آنها قابل توجه است.
-
مهارت اپراتور. یک اپراتور با تجربه سرعت و کیفیت را همزمان حفظ میکند؛ اما یک اپراتور تازهکار سرعت را کاهش میدهد یا محصولات نامطلوب تولید میکند.
-
وضعیت نگهداری. یک دستگاه که بهدرستی نگهداری میشود، سرعت خود را حفظ میکند؛ اما دستگاهی که نادیده گرفته شده، ظرفیت خود را بهتدریج از دست میدهد.
معیار رایج در صنعت این است که خطوطی که بهخوبی اداره میشوند، ۷۰ تا ۸۵ درصد از سرعت اسمی را در تولید پیوسته بهدست میآورند. اگر شما زیر ۷۰ درصد هستید، تنگنا احتمالاً در خود دستگاه نیست — بلکه یکی از عوامل ذکرشده در بالا است.
۲. شناسایی تنگنا
خروجی تولید توسط ضعیفترین حلقه در زنجیره تعیین میشود. در یک خط تولید کیسه کاغذی، این زنجیره شامل موارد زیر میشود: مدیریت پیچ کاغذ، بازکردن و اتصال پیچها، چاپ (در صورت وجود چاپ آنلاین)، شکلدهی و چسبزنی، تا کردن کف کیسه، برش و انباشتن/تحویل. برای شناسایی تنگنا، اندازهگیری کنید نه حدس بزنید:
-
تعداد توقفها را در هر شیفت ثبت کنید. هر توقف را ثبت کنید: مدت زمان آن چقدر بوده و دلیل آن چه بوده است (تعویض پیچ، گیر کردن، مشکل در چسب، تنظیم یا نگهداری). پس از دو هفته، الگوی توقفها بهوضوح مشخص میشود.
-
نسبت زمان کارکرد دستگاه به زمان شیفت را اندازهگیری کنید. زمان واقعی کارکرد دستگاه (برحسب دقیقه) را بر زمان کل شیفت تقسیم کنید. خطی که نسبت کارکرد آن ۸۰ درصد باشد، سالم است؛ اما اگر این نسبت زیر ۶۵ درصد باشد، بیش از یکسوم زمان کاری دستگاه صرف توقف شده است.
-
پایان تحویل را زیر نظر داشته باشید. اگر کیسهها منتظر اپراتور باشند، دستگاه میتواند سریعتر از توانایی انسان کار کند — این واقعاً یک گلوگاه در سرعتهای بالا است.
-
وظایف مشابه را مقایسه کنید. اگر یک وظیفهٔ یکسان در شیفتهای مختلف با سرعتهای مؤثر متفاوتی اجرا شود، تفاوت از نوع عملیاتی است، نه مکانیکی.
پس از شناسایی دقیق گلوگاه — نه حدس زدن آن — میتوانید با دقت روی آن تمرکز کنید.
۳. راهحلهای عملیاتی که هیچ هزینهای ندارند
بیشتر افزایش خروجی از طریق بهبود عملیات حاصل میشود، نه خرید تجهیزات جدید:
-
مواد را پیشآماده کنید. قبل از تمام شدن غلتک کاغذ و پatron چسب فعلی، غلتک بعدی و patronهای جدید را آماده کنید. تعویض برنامهریزیشدهٔ دو دقیقهای به جای تعویض اضطراری ده دقیقهای، در هر ماه ساعتها زمان صرفهجویی میکند.
-
تعویضها را استاندارد کنید. یک چکلیست برای تغییرات اندازه تهیه کنید و تمام اپراتورها را بر روی آن آموزش دهید. کارخانههایی که تغییرات نصب را استاندارد میکنند، معمولاً زمان راهاندازی را ۳۰ تا ۵۰ درصد کاهش میدهند.
-
پنجرههای نگهداری را برنامهریزی کنید. به جای اینکه مشکلات کوچک باعث توقفهای تصادفی در طول روز شوند، آنها را در پنجرههای روزانهٔ برنامهریزیشدهٔ تمیزکاری و نگهداری گروهبندی کنید. توقفهای تصادفی سه برابر توقفهای برنامهریزیشده هزینهبرتر هستند.
-
سرعت را با نوع کار هماهنگ کنید. وظایف ساده (مثل کاغذ استاندارد و فرمت ساده) را با سرعت بالا اجرا کنید و تنها برای وظایف پیچیده سرعت را کاهش دهید. استفاده از یک پروفایل سرعت تحت نظارت اپراتور برای هر نوع وظیفه، رویکردی عملی است.
-
ثبت و ارتباطگیری کنید. خروجی روزانه و دلایل توقف را در جایی که اپراتورها بتوانند آنها را ببینند، نمایش دهید. آنچه اندازهگیری میشود، مدیریت میشود — تیمها زمانی که اعداد خود را میبینند، به سرعت پیشرفت میکنند.
۴. ارتقاهای سختافزاری که خروجی واقعی را افزایش میدهند
اگر فرآیندهای اجرایی سالم باشند اما خروجی همچنان محدود باشد، ممکن است خود دستگاه محدودیت را ایجاد کند — و راهحل ممکن است ارتقاء دستگاه، نه خرید دستگاه جدید، باشد:
-
درایوهای سروو در مقابل درایوهای مکانیکی. دستگاههای محرک سروو، کشش و ثبت را در سرعت بالا با دقت بیشتری نگه میدارند و ضایعات را کاهش میدهند؛ این امر ظرفیت تولید مؤثر را افزایش میدهد. دستگاههای زهوشین ZXFD-290 و ZXJD-450 به همین دلیل از سیستمهای محرک سروو استفاده میکنند.
-
اتصال خودکار. اتصالدهندهٔ خودکار کاغذ، پیچ جدیدی را بدون توقف دستگاه به دور میپیچد و کاملاً زمان اتلافشدهٔ تعویض پیچ را حذف میکند — ارزش این قابلیت از اکثر ارتقاءهای تکی بیشتر است.
-
سیستمهای چسبزنی سریعتر. سیستمهای چسب داغ با سرعت بالاتر در اعمال چسب، سقف سرعت مؤثر دستگاه را افزایش میدهند.
-
بهبودهای در تحویل و انباشت. شمارش، انباشت و انتقال خودکار، مشارکت اپراتور در بخش تحویل را کاهش میدهند؛ این بخش در خطوط پرسرعت به گلوگاه تبدیل میشود.
پیش از ارتقاء، اعداد را محاسبه کنید: اگر یک ارتقاءٔ پنجهزاردلاری در هر شیفت ۳۰ دقیقه صرفهجویی ایجاد کند، در عرض چند ماه هزینهاش را جبران میکند؛ اما اگر گلوگاه واقعی شما در عملیات است، هزینهٔ سختافزار تلف میشود.
۵. یک طرح ارتقاءٔ کاربردی
ابتدا یک پایهٔ اندازهگیری تعیین کنید، سپس در مراحل قابل اندازهگیری پیشرفت کنید:
-
سرعت مؤثر فعلی را (بر حسب کیسه در ساعت، نه در دقیقه) و نرخ ضایعات را برای یک ماه کامل ثبت کنید.
-
دو دلیل اصلی توقف را انتخاب کرده و آنها را یکیپسازدیگر رفع کنید.
-
هر ماه دوباره اندازهگیری کنید. افزایش ۵ درصدی ظرفیت تولید در خطی که سالانه ۳ میلیون کیسه تولید میکند، معادل ۱۵۰۰۰۰ کیسه اضافی است — افزایش قابلتوجهی در درآمد بدون هیچ هزینهای برای سرمایهگذاری.
-
برای هر دستگاه دفترچهی ثبت جداگانهای تهیه کنید تا بهبودها مستند شده و پایدار بمانند، حتی زمانی که تغییراتی در پرسنل رخ دهد.
نتیجهگیری
سرعت نامی ذکرشده در بروشور دستگاه کیسهساز کاغذی، نشاندهندهی توانایی اعلامشده است، نه تضمینی برای خروجی واقعی. عواملی که واقعاً تولید شما را تعیین میکنند، ترکیبی از انضباط عملیاتی، وضعیت نگهداری و — تنها در آخرین مرحله — توانایی سختافزاری هستند. توقفها را اندازهگیری کنید، تعویضها را استاندارد کنید، دستگاه را نگهداری کنید و نقاط ضعف خاص را ارتقا دهید؛ با این روش معمولاً میتوانید خروجی واقعی را بدون خرید دستگاه جدید ۲۰ تا ۴۰ درصد افزایش دهید.
زمانی که نیاز به افزایش ظرفیت پیدا میشود، دستگاههایی را انتخاب کنید که برای حفظ سرعت طراحی شدهاند: دستگاههای محرک سروو، با دقت ساختهشده و با پشتیبانی واقعی همراه. دستگاههای کیسه کاغذی زیجیانگ ژوشین ماشینری با کف مربع (ZXFD-290، ۲۰۰ عدد در دقیقه) و کف تیز (ZXJD-450، ۵۰ تا ۶۰۰ عدد در دقیقه) برای تولید پایدار ساخته شدهاند و با خدمات پس از فروش و کمکهای فنی تضمینشده در طول عمر همراه هستند. با ژوشین تماس بگیرید تا دربارهٔ نحوهٔ بهینهسازی خط تولید فعلی خود — یا طراحی خط جدید — برای دستیابی به بیشترین خروجی عملیاتی صحبت کنید.