
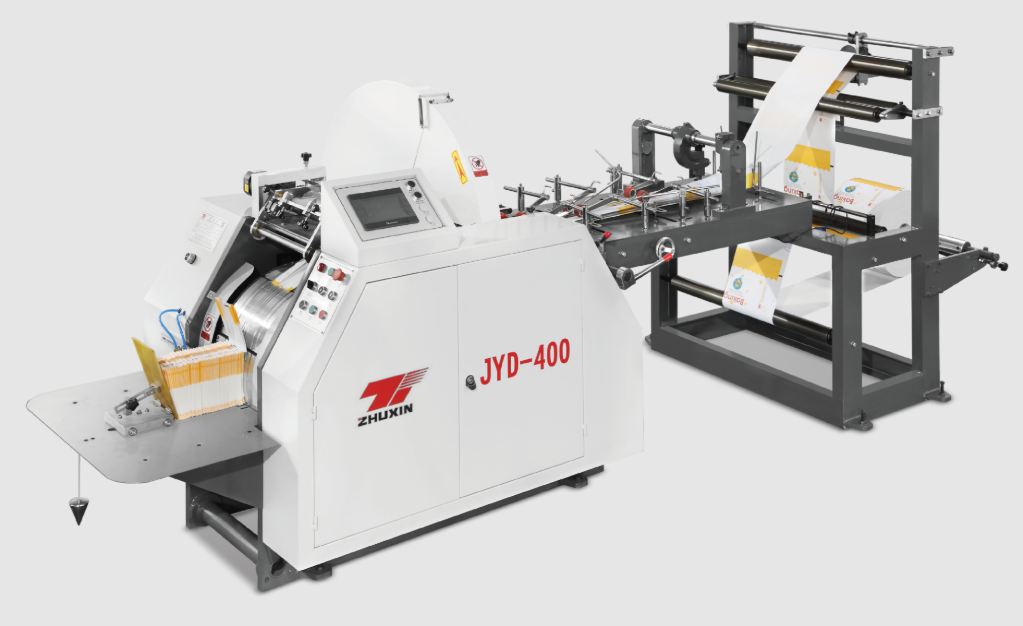
เอกสารแผ่นพับของเครื่องมักอ้างอิงตัวเลขที่น่าประทับใจ เช่น 200 ใบต่อนาที, 600 ใบต่อนาที, หรือ 160 เมตรต่อนาที แต่แล้วความเป็นจริงก็เข้ามาแทนที่ สายการผลิตของคุณกลับทำงานได้เพียง 60% ของความเร็วที่ระบุไว้ มีการหยุดทำงานบ่อยครั้ง และผู้จัดการฝ่ายผลิตกำลังอธิบายเหตุผลที่ผลผลิตเดือนนี้อีกครั้งไม่เป็นไปตามเป้าหมาย ช่องว่างระหว่างความเร็วที่ระบุไว้ในเอกสารแผ่นพับกับผลผลิตจริงของสายการผลิตของคุณ คือหนึ่งในปัญหาที่เข้าใจผิดมากที่สุด — และแก้ไขได้ง่ายที่สุด — ในการผลิตถุงกระดาษ บทความนี้จะอธิบายว่าอะไรคือตัวกำหนดผลผลิตที่แท้จริงของคุณ วิธีระบุจุดคับขวดที่ทำให้ผลผลิตลดลง และขั้นตอนเชิงปฏิบัติที่จะช่วยลดช่องว่างระหว่างความเร็วเชิงทฤษฎีกับการผลิตจริง
1. การเข้าใจช่องว่าง: ความเร็วที่ระบุไว้กับความเร็วที่เกิดขึ้นจริง
ความเร็วที่ระบุไว้คือความเร็วสูงสุดที่เครื่องจักรสามารถทำได้ภายใต้เงื่อนไขอันสมบูรณ์แบบ: กระดาษที่สมบูรณ์แบบ กาวที่สมบูรณ์แบบ เครื่องจักรที่อุ่นถึงอุณหภูมิทำงานเต็มที่ และผู้ปฏิบัติงานที่มีทักษะสูง ความเร็วที่เกิดขึ้นจริง — ซึ่งคือปริมาณการผลิตที่คุณได้รับจริง — จะต่ำกว่าเสมอ และสาเหตุส่วนใหญ่มักไม่ใช่ความผิดของเครื่องจักร:
-
เวลาที่ใช้ในการเตรียมและเปลี่ยนแปลงการตั้งค่า ทุกครั้งที่เปลี่ยนม้วนกระดาษ เปลี่ยนขนาด หรือเติมกาวใหม่ จะทำให้การผลิตหยุดลง การเปลี่ยนม้วนหนึ่งครั้งใช้เวลาสิบนาที บนสายการผลิตที่เปลี่ยนม้วนทุกชั่วโมง จะสูญเสียเวลาที่ใช้งานได้จริงประมาณ 15%
-
ข้อจำกัดด้านความเร็วจากคุณภาพ กระดาษบางชนิดไม่สามารถทำงานได้ดีที่ความเร็วสูงสุด — มีแนวโน้มยืด ขาด หรือยับ ผู้ปฏิบัติงานจึงลดความเร็วลงเพื่อรักษาคุณภาพ และความเร็วนั้นก็กลายเป็นเพดานที่แท้จริง
-
เวลาหยุดเดินเพื่อทำความสะอาดและการปรับแต่ง หัวฉีดกาวอุดตัน เซนเซอร์คลาดเคลื่อน หรือรอยพับไม่ตรงตำแหน่ง แม้แต่การหยุดแต่ละครั้งจะสั้น แต่เมื่อรวมกันแล้วก็สร้างผลกระทบอย่างมีน้ำหนัก
-
ทักษะของผู้ปฏิบัติงาน ผู้ปฏิบัติงานที่มีประสบการณ์สามารถรักษาทั้งความเร็วและคุณภาพไว้ได้อย่างสมดุล ขณะที่ผู้ฝึกงานอาจลดความเร็วลงหรือผลิตสินค้าที่ไม่ผ่านมาตรฐาน
-
สภาพการบำรุงรักษา เครื่องจักรที่ได้รับการดูแลอย่างดีจะรักษาความเร็วไว้ได้ แต่ถ้าละเลยการดูแล ประสิทธิภาพจะลดลงอย่างค่อยเป็นค่อยไป
มาตรฐานของอุตสาหกรรมระบุว่า สายการผลิตที่ดำเนินงานได้ดีจะบรรลุ 70–85% ของความเร็วตามข้อกำหนด ในการผลิตอย่างต่อเนื่อง ถ้าคุณได้ค่าต่ำกว่า 70% จุดคับขวดของคุณน่าจะไม่ใช่ตัวเครื่องจักรเอง แต่น่าจะเกิดจากปัจจัยหนึ่งในรายการข้างต้น
2. การระบุจุดคับขวด
ปริมาณผลผลิตขึ้นอยู่กับลิงก์ที่อ่อนแอที่สุดในโซ่การผลิต ในสายการผลิตถุงกระดาษ โซ่ดังกล่าวประกอบด้วย การจัดการม้วนกระดาษ การคลายและต่อม้วน การพิมพ์ (ถ้าทำแบบต่อเนื่อง) การขึ้นรูปและติดกาว การพับก้นถุง การตัด และการเรียงซ้อน/ส่งมอบ เพื่อหาจุดคับขวด ให้วัดค่าจริงแทนการคาดเดา:
-
บันทึกจำนวนครั้งที่เครื่องหยุดทำงานต่อกะ จดบันทึกทุกครั้งที่เครื่องหยุด: ใช้เวลานานเท่าใด และเหตุใด (เปลี่ยนม้วน ติดขัด ปัญหากาว ปรับตั้ง หรือบำรุงรักษา) หลังผ่านไปสองสัปดาห์ รูปแบบปัญหาจะชัดเจน
-
วัดอัตราส่วนของเวลาที่เครื่องทำงานจริงเทียบกับเวลาของกะ นำจำนวนนาทีที่เครื่องทำงานจริงไปหารด้วยจำนวนนาทีทั้งหมดของกะ สายการผลิตที่มีเวลาทำงานจริง 80% ถือว่าอยู่ในสภาพดี แต่ถ้าต่ำกว่า 65% หมายความว่าสายการผลิตนั้นใช้เวลามากกว่าหนึ่งในสามของกะไปกับการหยุดทำงาน
-
สังเกตการณ์จุดสิ้นสุดของการจัดส่ง หากถุงกำลังรอผู้ปฏิบัติงาน เครื่องจักรอาจทำงานเร็วกว่าที่มนุษย์จะรับมือได้ — ซึ่งเป็นจุดคับขวดที่แท้จริงเมื่อทำงานด้วยความเร็วสูง
-
เปรียบเทียบงานที่คล้ายกัน หากงานเดียวกันทำงานด้วยความเร็วเชิงประสิทธิภาพที่ต่างกันบนกะต่าง ๆ ความแตกต่างนั้นเกิดจากปัจจัยด้านการดำเนินงาน ไม่ใช่ปัจจัยด้านเครื่องจักร
เมื่อระบุจุดคับขวดได้อย่างแน่ชัด — ไม่ใช่จากการคาดเดา — คุณสามารถกำหนดเป้าหมายเพื่อแก้ไขได้อย่างแม่นยำ
3. วิธีแก้ไขด้านการดำเนินงานที่ไม่ต้องใช้ค่าใช้จ่าย
ส่วนใหญ่ของการเพิ่มผลผลิตมาจากการปรับปรุงการดำเนินงาน ไม่ใช่การลงทุนในฮาร์ดแวร์ใหม่
-
เตรียมวัสดุล่วงหน้า เตรียมม้วนกระดาษและตลับกาวม้วนถัดไปก่อนที่ม้วนปัจจุบันจะหมด การเปลี่ยนอย่างมีแผนการใช้เวลาสองนาที แทนที่จะต้องรีบเร่งเปลี่ยนแบบไม่มีการวางแผนซึ่งใช้เวลาสิบนาที จะช่วยประหยัดชั่วโมงหลายชั่วโมงต่อเดือน
-
ทำให้การเปลี่ยนแปลงเป็นไปตามมาตรฐาน เขียนรายการตรวจสอบสำหรับการเปลี่ยนขนาด และฝึกอบรมพนักงานทุกคนให้ปฏิบัติตาม โรงงานที่มาตรฐานการเปลี่ยนงานอย่างสม่ำเสมอ มักลดเวลาการเตรียมเครื่องได้ร้อยละ ๓๐–๕๐
-
จัดตารางช่วงเวลาบำรุงรักษา แทนที่จะปล่อยให้ปัญหาเล็กน้อยก่อให้เกิดการหยุดทำงานแบบสุ่มตลอดวัน ควรรวมปัญหาเหล่านั้นไว้ในช่วงเวลาทำความสะอาด/บำรุงรักษาที่วางแผนไว้ประจำวัน การหยุดทำงานแบบสุ่มมีค่าใช้จ่ายสูงกว่าการหยุดที่วางแผนไว้ถึงสามเท่า
-
ปรับความเร็วให้สอดคล้องกับงาน ดำเนินงานที่ง่าย (กระดาษมาตรฐาน รูปแบบเรียบง่าย) ด้วยความเร็วสูง และลดความเร็วลงเฉพาะเมื่อทำงานที่ต้องการความละเอียดสูง แนวทางที่เป็นไปได้จริงคือกำหนดโพรไฟล์ความเร็วหนึ่งแบบต่อประเภทงาน โดยผู้ปฏิบัติงานเป็นผู้จัดการ
-
ติดตามและสื่อสาร แสดงผลผลิตต่อวันและเหตุผลของการหยุดทำงานไว้ในที่ที่พนักงานสามารถมองเห็นได้ สิ่งที่มีการวัดผลจะได้รับการจัดการอย่างมีประสิทธิภาพ — ทีมงานจะพัฒนาอย่างรวดเร็วเมื่อพวกเขาเห็นตัวเลขของตนเอง
๔. การอัปเกรดฮาร์ดแวร์ที่เพิ่มผลผลิตจริง
หากกระบวนการดำเนินงานมีความมั่นคงแต่ผลผลิตยังคงจำกัดอยู่ ตัวเครื่องอาจเป็นข้อจำกัดหลัก — และทางออกอาจอยู่ที่การอัปเกรดมากกว่าการซื้อเครื่องใหม่
-
ไดรฟ์เซอร์โว เทียบกับไดรฟ์เชิงกล เครื่องจักรที่ขับเคลื่อนด้วยเซอร์โวสามารถควบคุมแรงตึงและการจัดตำแหน่งได้แม่นยำยิ่งขึ้นขณะทำงานที่ความเร็วสูง และลดของเสียลง ซึ่งช่วยเพิ่มอัตราการผลิตที่แท้จริง ดังนั้น เครื่อง Zhuxin ZXFD-290 และ ZXJD-450 จึงใช้ระบบขับเคลื่อนด้วยเซอร์โว
-
การต่อกระดาษอัตโนมัติ เครื่องต่อกระดาษอัตโนมัติสามารถเชื่อมม้วนใหม่เข้ากับม้วนเดิมโดยไม่ต้องหยุดเครื่อง ทำให้ไม่มีเวลาเสียจากการเปลี่ยนม้วนเลย ซึ่งคุ้มค่ากว่าการอัปเกรดแบบเดี่ยวส่วนใหญ่
-
ระบบกาวที่ทำงานเร็วขึ้น ระบบกาวร้อนแบบหลอมละลาย (hot-melt) ที่สามารถฉีดกาวได้เร็วขึ้น จะช่วยเพิ่มเพดานความเร็วในการทำงานที่แท้จริงของเครื่องจักร
-
การปรับปรุงระบบส่งออกและวางซ้อน การนับ วางซ้อน และลำเลียงแบบอัตโนมัติ ช่วยลดการมีส่วนร่วมของผู้ปฏิบัติงานบริเวณปลายทางของการส่งออก ซึ่งมักกลายเป็นจุดคอขวดในสายการผลิตความเร็วสูง
คำนวณผลลัพธ์ก่อนตัดสินใจอัปเกรด: หากการลงทุนอัปเกรด 5,000 ดอลลาร์สหรัฐฯ ช่วยประหยัดเวลาได้ 30 นาทีต่อกะ ก็จะคืนทุนภายในไม่กี่เดือน; แต่หากจุดคอขวดที่แท้จริงอยู่ที่กระบวนการปฏิบัติการ แทนที่จะเป็นฮาร์ดแวร์ การลงทุนด้านอุปกรณ์ก็จะสูญเปล่า
5. แผนปรับปรุงที่ใช้งานได้จริง
กำหนดค่าฐานก่อน แล้วจึงปรับปรุงทีละขั้นตอนที่วัดผลได้:
-
บันทึกความเร็วในการผลิตที่ใช้งานจริงในปัจจุบัน (เป็นจำนวนถุงต่อชั่วโมง ไม่ใช่ต่อนาที) และอัตราของเสียเป็นระยะเวลาหนึ่งเดือนเต็ม
-
เลือกเหตุผลหลักสองประการที่ทำให้สายการผลิตหยุดทำงาน และแก้ไขทีละข้อ
-
วัดค่าใหม่ทุกเดือน การเพิ่มขึ้นของผลผลิตร้อยละ 5 บนสายการผลิตที่ผลิตถุงได้ 3 ล้านใบต่อปี จะเท่ากับถุงเพิ่มขึ้น 150,000 ใบ — ซึ่งหมายถึงรายได้เพิ่มขึ้นอย่างมีนัยสำคัญ โดยไม่ต้องลงทุนด้านทุนหมุนเวียนเลย
-
จัดทำสมุดบันทึกเฉพาะเครื่องจักรแต่ละเครื่อง เพื่อให้การปรับปรุงที่ดำเนินการไว้สามารถบันทึกและรักษาไว้ได้อย่างยั่งยืน แม้เมื่อมีการเปลี่ยนแปลงพนักงาน
บทสรุป
ความเร็วที่ระบุไว้ในโบรชัวร์ของเครื่องผลิตถุงกระดาษ เป็นการรับรองศักยภาพในการทำงาน ไม่ใช่การรับประกันผลผลิตที่แท้จริง สิ่งที่กำหนดผลผลิตที่คุณได้รับจริง คือ ระเบียบวินัยในการปฏิบัติงาน สภาพการบำรุงรักษาเครื่องจักร และสุดท้ายคือ ความสามารถของฮาร์ดแวร์เท่านั้น วัดเวลาที่สายการผลิตหยุดทำงาน ปรับกระบวนการเปลี่ยนแม่พิมพ์ให้เป็นมาตรฐาน บำรุงรักษาเครื่องจักรอย่างสม่ำเสมอ และอัปเกรดจุดอ่อนเฉพาะที่ระบุไว้ คุณจะสามารถเพิ่มผลผลิตจริงได้โดยทั่วไปถึงร้อยละ 20–40 โดยไม่จำเป็นต้องซื้อเครื่องจักรตัวใหม่
เมื่อถึงเวลาที่ต้องเพิ่มกำลังการผลิต ให้เลือกเครื่องจักรที่ออกแบบมาเพื่อรักษาความเร็วอย่างต่อเนื่อง: ขับเคลื่อนด้วยเซอร์โว มีความแม่นยำสูง และได้รับการสนับสนุนจากทีมบริการที่พร้อมช่วยเหลือจริง เครื่องผลิตถุงกระดาษแบบก้นสี่เหลี่ยม (ZXFD-290, 200 ใบ/นาที) และแบบก้นแหลม (ZXJD-450, 50–600 ใบ/นาที) ของบริษัท Zhejiang Zhuxin Machinery ถูกสร้างขึ้นเพื่อการผลิตอย่างต่อเนื่อง และได้รับการสนับสนุนด้วยบริการหลังการขายตลอดอายุการใช้งานรวมทั้งความช่วยเหลือด้านเทคนิค ติดต่อ Zhuxin เพื่อหารือเกี่ยวกับวิธีปรับปรุงสายการผลิตปัจจุบันของคุณ หรือออกแบบสายการผลิตใหม่ที่เหมาะสมที่สุด เพื่อให้ได้ผลผลิตสูงสุดในสภาพแวดล้อมจริง