
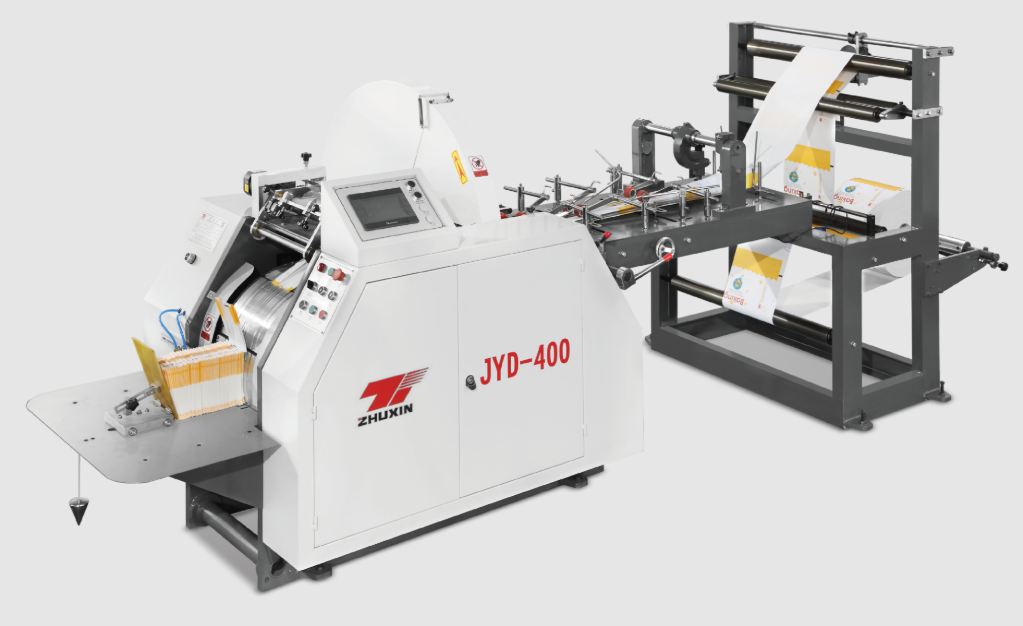
Makine broşürleri etkileyici rakamlar sunar: dakikada 200 poşet, dakikada 600 poşet, dakikada 160 metre. Ardından gerçeklik ortaya çıkar. Hattınız nominal hızın %60’ında çalışır, duruşlar sık yaşanır ve üretim müdürü bu ayki çıktının neden yine eksik kaldığını açıklamak zorundadır. Broşürde basılan nominal hız ile üretim hattınızın gerçek çıktısı arasındaki fark, kağıt poşet üretimi alanında en çok yanlış anlaşılan — ve aynı zamanda en kolay çözülebilen — sorunlardan biridir. Bu makale, gerçek çıktınızı belirleyen unsurları, bu çıktıyı azaltan darboğazları nasıl bulacağınızı ve teorik hız ile gerçek üretim arasındaki farkı kapatmak için uygulayabileceğiniz pratik adımları açıklar.
1. Boşluğu Anlamak: Belirtilen Hız ile Gerçek Hız
Belirtilen hız, makinenin ideal koşullarda ulaşabileceği maksimum hızdır: mükemmel kağıt, mükemmel yapıştırıcı, tam olarak ısınmış makine ve yetkin bir operatör. Gerçek hız — yani gerçekten ürettiğiniz hız — her zaman daha düşüktür ve bunun nedenleri genellikle makinenin hatasından kaynaklanmaz:
-
Kurulum ve değişim süresi. Her rulo değişimi, boyut değişimi ve yapıştırıcı yenilemesi üretimini durdurur. Saatte bir kez rulo değişimi yapılan bir hatta her rulo değişimi için harcanan on dakika, kullanılabilir sürenin yaklaşık %15’ini tüketir.
-
Kaliteye bağlı hız sınırlamaları. Bazı kağıtlar tam hızda kötü çalışır — uzar, yırtılır veya buruşur. Operatörler kaliteyi korumak için hızı düşürür ve bu da etkili tavan hız haline gelir.
-
Temizlik ve ayarlar için durma süreleri. Yapıştırıcı nozulları tıkanır, sensörler sapar, katlamalar hizalanmaz. Her duruş kısa sürer ama toplamda önemli bir süreye dönüşür.
-
Operatör becerisi. Deneyimli bir operatör hız ile kaliteyi aynı anda korur; yeni bir çalışan ise hızı düşürür ya da hurda ürün üretir.
-
Bakım durumu. İyi bakılan bir makine hızını korur; ihmal edilen bir makine ise kapasitesini yavaş yavaş kaybeder.
Sektör standardı, iyi yönetilen hatların sürdürülen üretimde nominal hızın %70–85’ini başarmasıdır. Eğer bu oranın altındaysanız, darboğazınız muhtemelen makine değil — yukarıdaki faktörlerden biridir.
2. Darboğazın Belirlenmesi
Çıktı, zincirdeki en zayıf halka tarafından belirlenir. Bir kağıt poşet hattında bu zincir şunları içerir: kağıt rulosu işleme, açma ve birleştirme, baskı (eğer satır içiyse), şekillendirme ve yapıştırma, alt katlama, kesme ve istifleme/teslimat. Darboğazınızı bulmak için tahmin etmek yerine ölçüm yapın:
-
Vardiyalar boyunca duruşları takip edin. Her duruşu kaydedin: ne kadar sürdü ve neden oldu (rulo değişimi, tıkanma, yapıştırıcı sorunu, ayarlama, bakım). İki hafta sonra desen açıkça ortaya çıkar.
-
Makinenin çalışma süresi ile vardiya süresi arasındaki oranı ölçün. Gerçek makine çalışma dakikalarını toplam vardiya dakikasına bölün. %80 çalışma süresine sahip bir hattın durumu sağlıklıdır; %65’in altında ise hattın zamanının üçte birinden fazlası duruşlarla geçmektedir.
-
Teslimatın bitişini izleyin. Eğer torbalar operatör için bekliyorsa makine, insanın işlem yapabileceği hızdan daha hızlı çalışabilir — bu, yüksek hızlarda gerçek bir darboğazdır.
-
Benzer işleri karşılaştırın. Aynı iş, farklı vardiyalarda farklı etkin hızlarda çalışıyorsa, fark operasyoneldir; mekanik değildir.
Darboğaz bir tahmin değil, kesin olarak belirlendikten sonra ona tam olarak odaklanabilirsiniz.
3. Hiçbir maliyeti olmayan operasyonel çözümler
Çoğu üretim kazancı, yeni donanımdan değil operasyonlardan gelir:
-
Malzemeleri önceden hazırlayın. Mevcut kağıt rulosu ve yapıştırıcı kartuşları bitmeden önce bir sonraki kağıt rulosunu ve yapıştırıcı kartuşlarını hazırlayın. İki dakikalık planlı bir değişim, on dakikalık bir panikten yerine ayda saatlerce zaman kazandırır.
-
Değişim süreçlerini standartlaştırın. Boyut değişiklikleri için bir kontrol listesi yazın ve her operatörü buna göre eğitin. Değişim süreçlerini standartlaştıran fabrikalar, kurulum süresini düzenli olarak %30–%50 oranında kısaltırlar.
-
Bakım pencerelerini zamanlayın. Küçük sorunların tüm gün boyu rastgele duruşlara neden olmasına izin vermek yerine, bunları planlı günlük temizlik/bakım pencerelerine toplayın. Rastgele duruşlar, planlı duruşlardan üç kat daha maliyetlidir.
-
Hızı işe uyarlayın. Kolay işleri (standart kağıt, basit format) yüksek hızda çalıştırın ve yalnızca zor işler için hızı düşürün. Her iş türü için bir operatör tarafından yönetilen hız profili, uygulanabilir bir yaklaşımdır.
-
İzleyin ve bilgilendirin. Günlük üretim miktarını ve duruş nedenlerini operatörlerin görebileceği şekilde duyurun. Ölçülen şey yönetilir — ekipler, kendi rakamlarını gördüklerinde hızlı ilerleme kaydeder.
4. Gerçek Üretimi Artıran Donanım Güncelleme Seçenekleri
İşletmeler sağlam olsa da üretim hâlâ sınırlıysa, makinenin kendisi sınır olabilir — ve çözüm, yeni bir makine almak yerine mevcut makineye bir güncelleme yapmaktır:
-
Servo sürücüler karşılaştırıldığında mekanik sürücüler. Servo tahrikli makineler, hızda gerilimi ve kaydı daha doğru tutar ve atığı azaltır; bu da etkili çıktı miktarını artırır. Zhuxin ZXFD-290 ve ZXJD-450 modelleri bu nedenle servo tahrikli sistemler kullanır.
-
Otomatik eklem. Otomatik kağıt ekleyici, makineyi durdurmadan yeni bir rulo ile bağlantı kurar ve böylece rulo değişimi nedeniyle oluşan duruş süresini tamamen ortadan kaldırır — bu iyileştirme, çoğu tek başına yapılan yükseltmeden daha fazla değer taşır.
-
Daha hızlı yapıştırıcı sistemleri. Daha yüksek uygulama hızına sahip sıcak eriyik sistemleri, makinenin etkili maksimum hız sınırını artırabilir.
-
Teslimat ve istifleme iyileştirmeleri. Otomatik sayma, istifleme ve taşıma işlemleri, teslimat ucundaki operatör müdahalesini azaltır; bu kısım yüksek hızlı hatlarda darboğaz haline gelir.
Yükseltmeden önce hesaplamaları yapın: Örneğin 5.000 USD’lik bir yükseltme, her vardiyada 30 dakika tasarruf sağlıyorsa, birkaç ay içinde kendini amorti eder; ancak darboğazınız aslında operasyonel ise donanım için harcanan para boşa gider.
5. Pratik Bir İyileştirme Planı
Bir temel belirleyin, ardından ölçülebilir adımlarla ilerleyin:
-
Mevcut etkin hızı (saatte torba sayısı, dakikada değil) ve bir ay boyunca atık oranını kaydedin.
-
En büyük iki durma nedenini belirleyin ve bunları sırayla çözün.
-
Aylık olarak yeniden ölçüm yapın. Yılda 3 milyon torba üreten bir hattta %5’lik bir üretim artışı, ekstra 150.000 torba demektir — bu, sıfır sermaye maliyetiyle önemli bir gelir artışı sağlar.
-
İyileştirmelerin belgelenmesini ve sürdürülebilirliğini sağlamak için her makine için ayrı bir günlük tutun; bu, personel değişiklikleri olduğunda bile geçerlidir.
Sonuç
Kağıt torba makinesi broşüründeki nominal hız, kapasiteye dair bir vaat olup üretim miktarına dair bir garanti değildir. Gerçek üretim miktarınızı belirleyen faktörler, operasyon disiplini, bakım durumu ve yalnızca son sırada donanım kapasitesidir. Durmalarınızı ölçün, değişim süreçlerinizi standartlaştırın, makineyi düzenli bakımda tutun ve hedeflenmiş zayıf noktaları güncelleyin; bu sayede genellikle yeni bir makine satın almadan gerçek üretim kapasitenizi %20–%40 artırabilirsiniz.
Kapasite artırma zamanı geldiğinde, hızı sürdürmek üzere tasarlanmış makineleri seçin: servo tahrikli, hassas şekilde üretilmiş ve gerçek destekle desteklenmiş olanları. Zhejiang Zhuxin Machinery'nin kare tabanlı (ZXFD-290, 200 adet/dakika) ve keskin tabanlı (ZXJD-450, 50–600 adet/dakika) kağıt torba makineleri, sürekli üretim için tasarlanmıştır ve ömür boyu satış sonrası hizmet ve teknik destekle desteklenir. Mevcut üretim hattınızı optimize etme veya yeni bir sistem belirtme konusunda görüşmek için Zhuxin ile iletişime geçin — böylece gerçek dünyadaki çıktı maksimum düzeyde olur.