
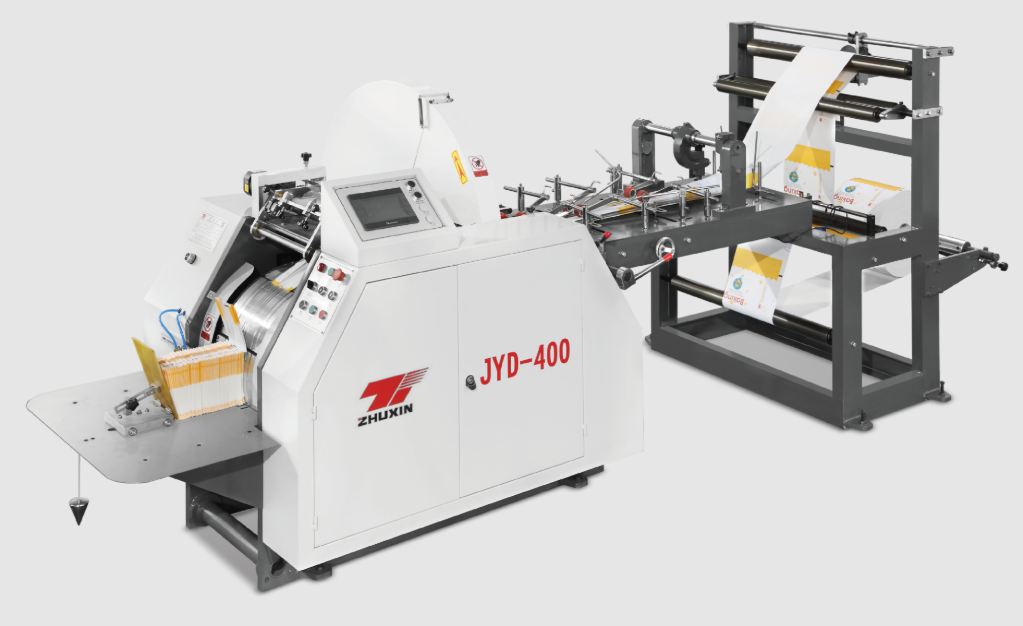
تذكِر كتيبات التشغيل الخاصة بالماكينات أرقامًا مذهلة: ٢٠٠ كيس في الدقيقة، أو ٦٠٠ كيس في الدقيقة، أو ١٦٠ متراً في الدقيقة. ثم تأتي الحقيقة على الأرض: يعمل خط إنتاجك بنسبة ٦٠٪ فقط من السرعة المُعلَّنة، وتتكرر حالات التوقف بشكل متكرر، ويشرح مدير الإنتاج مرّة أخرى سبب انخفاض الإنتاج هذا الشهر. والفجوة بين السرعة المُعلَّنة المذكورة في الكتيب والانتاج الفعلي لخط إنتاجك هي واحدة من أكثر المشكلات سوء فهمٍ — وأكثرها قابليةً للحل — في صناعة أكياس الورق. وتوضح هذه المقالة العوامل التي تحدد إنتاجك الفعلي، وكيفية اكتشاف الاختناقات التي تسرق منه، والخطوات العملية التي تقلّل الفجوة بين السرعة النظرية والإنتاج الفعلي.
١. فهم الفجوة: السرعة المُصنَّفة مقابل السرعة الفعلية
السرعة المُصنَّفة هي أقصى سرعة يمكن أن تصل إليها الآلة في ظروف مثالية: ورق مثالي، لاصق مثالي، آلة مشغَّلة بالكامل، وعامل ذو خبرة. أما السرعة الفعلية — أي ما تنتجه فعليًّا — فهي دائمًا أقل، والأسباب عادةً لا تتعلَّق بعُيب في الآلة:
-
وقت الإعداد والتبديل. يؤدي تغيير كل لفافة، أو تغيير الحجم، أو إعادة تعبئة اللاصق إلى إيقاف الإنتاج. فمثلاً، يستغرق تغيير اللفافة عشر دقائق في خطٍّ يتغيَّر فيه اللفافات كل ساعة، ما يكلِّف نحو ١٥٪ من الوقت المتاح.
-
قيود السرعة الناتجة عن متطلبات الجودة. بعض أنواع الورق لا تمرُّ جيدًا عند السرعة القصوى — فقد تتمدَّد أو تمزق أو تتجعَّد. ولذلك يقلِّل العمال من السرعة للحفاظ على الجودة، ويصبح ذلك هو السقف الفعلي للإنتاج.
-
أوقات التوقف لأغراض التنظيف والضبط. تسدّ فتحات رش اللاصق، وتزيح أجهزة الاستشعار عن مواضعها، وتخرج الطيات عن المحاذاة. وكل توقف قصير، لكنها تتراكم مع الوقت.
-
مهارة العامل. يُحافظ العامل ذو الخبرة على استقرار السرعة وجودة الإنتاج معًا، بينما يقلِّل المتدرب من السرعة أو يُنتج قطعًا معيبة.
-
حالة الصيانة. الآلة المُدارة جيدًا تحتفظ بسرعتها؛ بينما تفقد الآلة المهملة قدرتها تدريجيًّا.
المعيار الصناعي هو أن الخطوط المشغَّلة بكفاءة تحقِّق ٧٠–٨٥٪ من السرعة المُصنَّفة في الإنتاج المستمر. وإذا كانت نسبتك أقل من ٧٠٪، فمن المرجح ألا يكون الاختناق في الآلة نفسها، بل في إحدى العوامل المذكورة أعلاه.
٢. تحديد نقطة الاختناق
المخرجات تخضع للحلقة الأضعف في السلسلة. وفي خط إنتاج أكياس الورق، تشمل هذه السلسلة: التعامل مع لفات الورق، وفك اللفات وتوصيلها، والطباعة (إن كانت مدمجة)، وتشكيل الكيس ولصقه، وطي القاعدة، والقص، والتجميع/التوصيل. ولتحديد نقطة الاختناق بدقة، قِسْ بدلًا من التخمين:
-
تتبَّع حالات التوقف لكل وردية. سجِّل كل توقف: مدته، وسببه (تغيير اللفة، انسداد، مشكلة في الغراء، ضبط، صيانة). وبعد أسبوعين، يصبح النمط واضحًا.
-
قسِّم نسبة وقت تشغيل الآلة إلى وقت الوردية. اقسم دقائق التشغيل الفعلية للآلة على إجمالي دقائق الوردية. ويُعد الخط الذي تبلغ نسبته ٨٠٪ في حالة صحية جيدة؛ أما إذا كانت النسبة أقل من ٦٥٪، فهذا يعني أن الخط يقضي أكثر من ثلث وقته متوقفًا.
-
راقب نهاية التسليم. إذا كانت الأكياس تنتظر المشغل، فقد تعمل الآلة بسرعة أكبر مما يستطيع الإنسان التعامل معه — وهي فعلاً عنق زجاجة حقيقي عند السرعات العالية.
-
قارن بين المهام المماثلة. إذا شغّلت نفس المهمة بسرعات فعّالة مختلفة في ورديات مختلفة، فإن الفرق يكون تشغيليًّا وليس ميكانيكيًّا.
وبمجرد تحديد عنق الزجاجة بدقة — وليس بالتخمين — يمكنك استهدافه بدقةٍ عالية.
٣. إصلاحات تشغيلية لا تكلّف شيئًا
معظم المكاسب في الإنتاج تأتي من العمليات، وليس من أجهزة جديدة:
-
جهّز المواد مسبقًا. استعد لفة الورق التالية وبطاقات الغراء قبل أن تنفد الحالية. وتستغرق عملية التغيير المُخطَّطة دقيقتين بدلًا من ارتباك يستغرق عشر دقائق، ما يوفّر ساعاتٍ عديدة كل شهر.
-
وحّد إجراءات التغيير. اكتب قائمة تحقق لتغييرات الحجم ودرّب كل مشغلٍ عليها. وتقلّل المصانع التي تُوحِّد عمليات التبديل بانتظام وقت الإعداد بنسبة ٣٠–٥٠٪.
-
حدّد فترات الصيانة مسبقًا. بدلًا من ترك المشكلات الصغيرة تسبّب توقفات عشوائية طوال اليوم، جمّعها في فترات تنظيفٍ وصيانة يومية مخططة. والتكلفة الناتجة عن التوقفات العشوائية تساوي ثلاثة أضعاف تكلفة التوقفات المخططة.
-
اضبط السرعة بما يتناسب مع المهمة. شغّل المهام اليسيرة (مثل الورق القياسي، والتنسيق البسيط) بالسرعة القصوى، وقلّل السرعة فقط عند المهام الصعبة. ويعتبر اعتماد ملف سرعة واحد يُدار بواسطة المشغل لكل نوع مهمة نهجًا عمليًّا.
-
راقب وبلّغ. اعرض إنتاج كل يوم وأسباب التوقفات في مكان يراه المشغلون بوضوح. فما يُقاس يُدار — وتتحسّن الفرق بسرعة عندما ترى أرقامها الخاصة.
٤. الترقيات المادية التي ترفع الإنتاج الفعلي
إذا كانت العمليات سليمة لكن الإنتاج لا يزال محدودًا، فقد تكون الآلة نفسها هي العامل المقيّد — وقد يكون الحل هو ترقية الآلة بدل شراء آلة جديدة:
-
المحركات servo مقابل المحركات الميكانيكية. الآلات التي تُدار بواسطة المحركات servo تحتفظ بالتوتر والتسجيل بدقة أكبر عند السرعات العالية وتقلل من الهدر، ما يرفع الإنتاج الفعلي.
-
الوصل التلقائي. يقوم جهاز وصل الورق التلقائي بدمج لفة جديدة دون إيقاف التشغيل، مما يلغي وقت التوقف الناتج عن تغيير اللفات تمامًا — وهذه الميزة تساوي أكثر من معظم الترقيات الفردية.
-
أنظمة الغراء الأسرع. يمكن لأنظمة الغراء الساخن ذات سرعة التطبيق الأعلى أن ترفع الحد الأقصى الفعلي للسرعة التي تحققها الآلة.
-
تحسينات في مرحلتي التسليم والتجميع. تقلل عمليات العد والتجميع والنقل التلقائية من تدخل المشغل في طرف التسليم، الذي يصبح عامل الاختناق على الخطوط عالية السرعة.
احسب الأرقام قبل الترقية: فإذا وفرت ترقية قيمتها ٥٠٠٠ دولار أمريكي ٣٠ دقيقة في كل وردية، فإنها تُغطي تكلفتها خلال أشهر؛ أما إذا كان عامل الاختناق الفعلي هو التشغيلي وليس المعدات، فستكون أموال الترقية المادية هدرًا.
٥. خطة تحسين عملية.
حدّد خط الأساس أولًا، ثم قم بالتحسين على مراحل قابلة للقياس:
-
سجّل السرعة الفعّالة الحالية (بالأكياس في الساعة، وليس في الدقيقة) ومعدل الهدر لمدة شهر كامل.
-
اختر سببين رئيسيين للتوقف وعالِجهما — واحدًا تلو الآخر.
-
أعد القياس شهريًّا. فزيادة الإنتاج بنسبة ٥٪ في خط إنتاج يُنتج ٣ ملايين كيس سنويًّا تعني ١٥٠٠٠٠ كيس إضافي — ما يُشكّل زيادة كبيرة في العائدات دون أي تكلفة رأسمالية.
-
احفظ دفتر سجل خاص بكل آلة لتوثيق التحسينات وضمان استدامتها، حتى عند تغيّر الكوادر.
الخاتمة
السرعة المُعلَّنة في كتيب آلة تصنيع الأكياس الورقية هي وعدٌ بالقدرة، وليس ضمانًا للإنتاج الفعلي. أما ما يحدّد إنتاجك الفعلي فهو مزيج من انضباط التشغيل، وحالة الصيانة، وأخيرًا — وليس أولًا — القدرة التقنية للأجهزة. قِس أوقات التوقف، ووحِّد إجراءات التبديل، وصانِ الآلة بانتظام، وحدّث نقاط الضعف المستهدفة، وبذلك يمكنك عادةً رفع الإنتاج الفعلي بنسبة ٢٠–٤٠٪ دون الحاجة إلى شراء آلة جديدة.
عندما يحين الوقت لإضافة السعة، اختر الآلات المصمَّمة للاحتفاظ بالسرعة: تعمل بمحركات سيرفو، وبُنِيَت بدقةٍ عالية، ومدعومةٌ بدعمٍ فعليٍّ. آلات تصنيع أكياس الورق ذات القاعدة المربعة (ZXFD-290، ٢٠٠ قطعة/دقيقة) وذات القاعدة الحادة (ZXJD-450، ٥٠–٦٠٠ قطعة/دقيقة) من شركة تشجيانغ زهوكسين للمعدات تُبنى لتحقيق إنتاجٍ مستمرٍ، وهي مدعومةٌ بخدمة ما بعد البيع مدى الحياة والمساعدة التقنية. اتصل بشركة زهوكسين لمناقشة كيفية تحسين خط الإنتاج الحالي لديك — أو تحديد مواصفات خطٍ جديدٍ — لتحقيق أقصى إنتاجٍ عمليٍّ.