
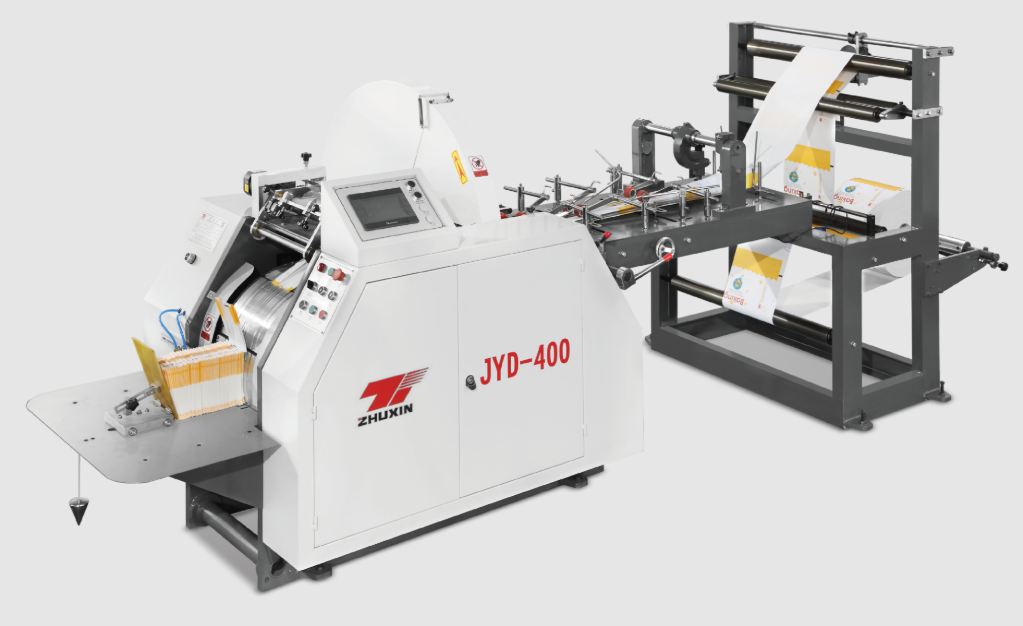
Katalogi maszyn podają imponujące dane: 200 torebek na minutę, 600 torebek na minutę, 160 metrów na minutę. Następnie przychodzi rzeczywistość. Twoja linia pracuje z prędkością wynoszącą 60 % prędkości nominalnej, przestoje są częste, a kierownik produkcji wyjaśnia, dlaczego w tym miesiącu ponownie nie osiągnięto zaplanowanej wydajności. Różnica między prędkością nominalną podaną w katalogu a rzeczywistą wydajnością twojej linii produkcyjnej to jeden z najmniej zrozumianych — i zarazem najłatwiejszych do usunięcia — problemów w branży produkcji torebek papierowych. W niniejszym artykule wyjaśniamy, co determinuje rzeczywistą wydajność, jak wykryć wąskie gardła ograniczające ją oraz jakie praktyczne kroki pozwalają zmniejszyć lukę między teoretyczną prędkością a rzeczywistą produkcją.
1. Zrozumienie różnicy: prędkość znamionowa vs. rzeczywista prędkość
Prędkość znamionowa to maksymalna prędkość, jaką maszyna może osiągnąć w warunkach idealnych: idealny papier, idealny klej, całkowicie rozgrzana maszyna oraz wykwalifikowany operator. Rzeczywista prędkość — czyli ta, z jaką faktycznie pracujesz — jest zawsze niższa, a przyczyny zwykle nie leżą po stronie maszyny:
-
Czas przygotowania i zmiany ustawień. Każda zmiana rolki, zmiana formatu oraz uzupełnienie kleju powoduje przerwę w produkcji. Dziesięć minut na każdą zmianę rolki na linii, która zmienia rolki co godzinę, kosztuje około 15% dostępnego czasu.
-
Ograniczenia prędkości wynikające z wymagań jakościowych. Niektóre gatunki papieru źle się zachowują przy pełnej prędkości — rozciągają się, rozerwają się lub marszczą. Operatorzy obniżają prędkość, aby zapewnić jakość, a to staje się efektywnym pułapem.
-
Przestoje związane z czyszczeniem i regulacjami. Dysze do nakładania kleju zapychają się, czujniki odkształcą się, zgięcia nie są prawidłowo ustawione. Każda przerwa jest krótka, ale ich suma jest znaczna.
-
Umiejętności operatora. Doświadczony operator utrzymuje zarówno wysoką prędkość, jak i dobrą jakość; pracownik w trakcie szkolenia obniża prędkość lub produkuję braki.
-
Stan konserwacji. Dobrze konserwowana maszyna utrzymuje swoją prędkość; zaniedbana stopniowo traci wydajność.
Normą branżową jest, że dobrze prowadzone linie osiągają 70–85% prędkości nominalnej w trwałą produkcję. Jeśli osiągasz poniżej 70%, prawdopodobnie wąskim gardłem nie jest sama maszyna – jest to jeden z powyższych czynników.
2. Identyfikacja wąskiego gardła
Wydajność zależy od najsłabszego ogniwa w łańcuchu. W linii do produkcji papierowych torebek łańcuch obejmuje: obsługę rolek papieru, rozwijanie i łączenie taśm, druk (jeśli jest wykonywany inline), formowanie i sklejanie, składanie dna, cięcie oraz układanie/dostarczanie. Aby znaleźć wąskie gardło, dokonaj pomiarów zamiast zgadywać:
-
Śledź przestoje w każdej zmianie. Rejestruj każdy przestój: jak długo trwał i z jakiego powodu (zmiana rolki, zapchanie, problem ze klejem, regulacja, konserwacja). Po dwóch tygodniach wzorzec staje się oczywisty.
-
Pomierz stosunek czasu pracy maszyny do czasu zmiany. Podziel rzeczywistą liczbę minut pracy maszyny przez całkowitą liczbę minut zmiany. Linia z czasem pracy na poziomie 80% jest zdrowa; poniżej 65% oznacza, że ponad jedną trzecią czasu linia stoi.
-
Obserwuj zakończenie dostawy. Jeśli worki czekają na operatora, maszyna może pracować szybciej niż człowiek jest w stanie radzić sobie z przepływem — to prawdziwe wąskie gardło przy wysokich prędkościach.
-
Porównaj podobne zadania. Jeśli to samo zadanie jest wykonywane z różnymi efektywnymi prędkościami w różnych zmianach, różnica ma charakter operacyjny, a nie mechaniczny.
Gdy wąskie gardło zostanie jednoznacznie zidentyfikowane — a nie tylko odgadnięte — można skierować działania naprawcze z precyzją.
3. Naprawy operacyjne, które nic nie kosztują
Większość zysków produkcyjnych pochodzi z ulepszeń operacyjnych, a nie z nowego sprzętu:
-
Przygotuj materiały z wyprzedzeniem. Przygotuj kolejną rolkę papieru i wkłady klejące jeszcze przed zużyciem obecnych. Zaplanowana wymiana trwająca dwa minuty zamiast paniki trwającej dziesięć minut oszczędza godziny miesięcznie.
-
Ustandaryzuj wymiany. Utwórz listę kontrolną zmian rozmiarów i przeszkól w jej użyciu każdego operatora. Zakłady, które standaryzują przebiegi zmiany ustawień, regularnie skracają czas przygotowania o 30–50%.
-
Zaplanuj okna konserwacyjne. Zamiast pozostawiać drobne problemy, które powodują losowe zatrzymania w ciągu dnia, grupuj je w zaplanowane codzienne okna czyszczenia/konserwacji. Losowe zatrzymania są trzy razy droższe niż zaplanowane.
-
Dopasuj prędkość do zadania. Wykonuj łatwe zadania (standardowy papier, prosty format) z wysoką prędkością, a zwalnianie stosuj tylko przy wymagających zadaniach. Praktycznym podejściem jest jeden profil prędkości zarządzany przez operatora na typ zadania.
-
Śledź i komunikuj. Publikuj codzienną produkcję oraz przyczyny zatrzymań tam, gdzie operatorzy mogą je zobaczyć. To, co się mierzy, to też się zarządza — zespoły szybko się poprawiają, gdy widzą własne dane.
4. Ulepszenia sprzętowe zwiększające rzeczywistą wydajność
Jeśli procesy są prawidłowe, ale wydajność nadal jest ograniczona, sam maszyn może być ograniczeniem — a rozwiązaniem może być modernizacja, a nie zakup nowej maszyny:
-
Napędy serwo vs napędy mechaniczne. Maszyny napędzane serwosilnikami dokładniej utrzymują napięcie i rejestrację w wysokich prędkościach oraz zmniejszają odpad, co zwiększa rzeczywistą wydajność. Maszyny Zhuxin ZXFD-290 i ZXJD-450 wykorzystują systemy napędzane serwosilnikami właśnie z tego powodu.
-
Automatyczne łączenie. Automatyczny łącznik papieru dołącza nową rolę bez zatrzymywania maszyny, eliminując całkowicie czas postoju związany ze zmianą rolek — wartość takiego rozwiązania przewyższa korzyści z większości pojedynczych modernizacji.
-
Szybsze systemy klejenia. Systemy klejenia gorącym klejem o wyższej prędkości aplikacji pozwalają podnieść maksymalną skuteczną prędkość pracy maszyny.
-
Ulepszenia dostawy i układania. Automatyczne liczenie, układanie i transportowanie zmniejszają udział operatora na końcu linii dostarczającej, który staje się wąskim gardłem w szybkich liniach produkcyjnych.
Przed dokonaniem modernizacji wykonaj obliczenia: jeśli modernizacja za 5000 USD oszczędza 30 minut na zmianę, jej zwrot nastąpi w ciągu kilku miesięcy; jeśli jednak wąskim gardłem jest faktycznie proces operacyjny, inwestycja w sprzęt jest marnowaniem środków.
5. Praktyczny plan ulepszeń
Ustal punkt odniesienia, a następnie wprowadzaj ulepszenia w sposób mierzalny i etapowy:
-
Zapisz obecną skuteczną prędkość (torby na godzinę, nie na minutę) oraz wskaźnik odpadów przez pełny miesiąc.
-
Wybierz dwa największe powody postoju i usuń je — po jednym na raz.
-
Ponownie zmierz wyniki co miesiąc. Wzrost wydajności o 5% na linii produkującej 3 miliony toreb rocznie daje dodatkowo 150 000 toreb — znaczny wzrost przychodów bez żadnych kosztów inwestycyjnych.
-
Wprowadź dziennik pracy dla każdej maszyny, aby udokumentować osiągnięte ulepszenia i zapewnić ich trwałość, nawet przy zmianie personelu.
Podsumowanie
Prędkość nominalna podana w broszurze maszyny do produkcji papierowych toreb to deklaracja możliwości, a nie gwarancja rzeczywistej wydajności. Rzeczywistą produkcję określa kombinacja dyscypliny operacyjnej, stanu konserwacji oraz — dopiero na końcu — możliwości sprzętowych. Dokumentuj przestoje, standaryzuj wymiany narzędzi, konserwuj maszynę i modernizuj konkretne słabe punkty — dzięki temu zazwyczaj można zwiększyć rzeczywistą wydajność o 20–40%, nie zakupując nowej maszyny.
Gdy nadejdzie czas na zwiększenie mocy produkcyjnej, wybierz maszyny zaprojektowane tak, aby utrzymywać wysoką prędkość: napędzane serwosilnikami, precyzyjnie wykonane i wspierane rzeczywistą pomocą techniczną. Maszyny do produkcji papierowych toreb firmy Zhejiang Zhuxin Machinery – typu square bottom (model ZXFD-290, 200 szt./min) oraz sharp bottom (model ZXJD-450, 50–600 szt./min) – są zaprojektowane do trwałej produkcji i obsługiwane przez całożyciową usługę posprzedażową oraz pomoc techniczną. Skontaktuj się z firmą Zhuxin, aby omówić optymalizację istniejącej linii produkcyjnej lub zaprojektowanie nowej linii w celu osiągnięcia maksymalnej wydajności w warunkach rzeczywistych.