
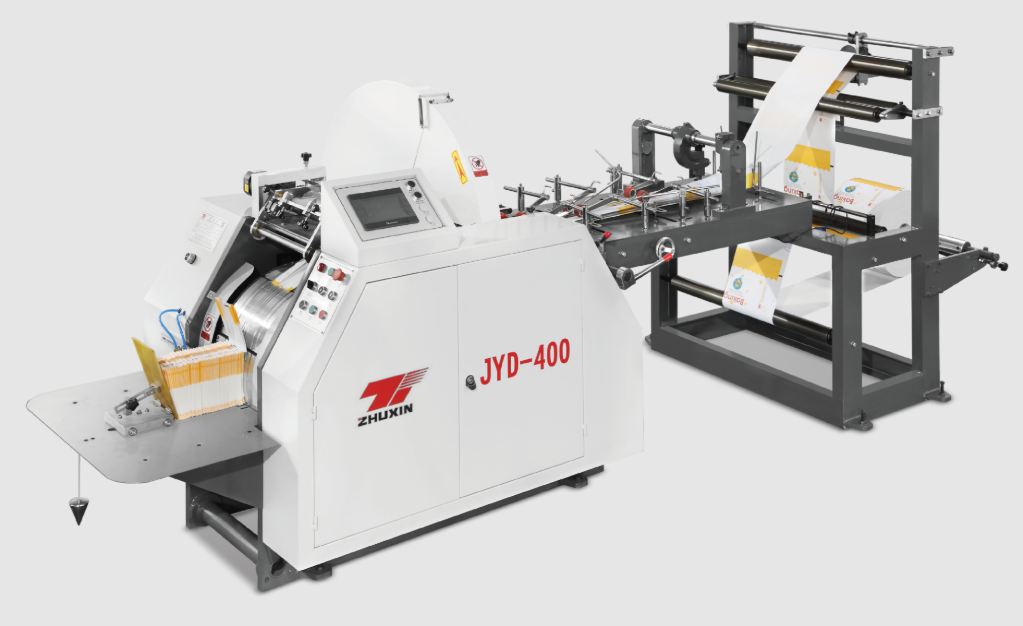
У брошурах на машини наводяться вражаючі цифри: 200 торбинок за хвилину, 600 торбинок за хвилину, 160 метрів за хвилину. Але потім настає реальність. Ваша лінія працює зі швидкістю лише 60 % від номінальної, зупинки трапляються часто, а менеджер з виробництва знову пояснює, чому цього місяця плановий обсяг випуску не було досягнуто. Розрив між номінальною швидкістю, вказаною в брошурі, і реальною продуктивністю вашої виробничої лінії — одна з найменш зрозумілих, але й найлегших для усунення проблем у виробництві паперових торбинок. У цій статті пояснюється, що визначає вашу справжню продуктивність, як виявити вузькі місця, які її знижують, і які практичні кроки допоможуть зменшити розрив між теоретичною швидкістю та реальною продукцією.
1. Розуміння різниці: номінальна швидкість проти реальної швидкості
Номінальна швидкість — це максимальна швидкість, яку машина може досягти за ідеальних умов: ідеальний папір, ідеальний клей, повністю розігріта машина та кваліфікований оператор. Реальна швидкість — та, з якою ви справді працюєте — завжди нижча, і причини цього зазвичай не пов’язані з несправністю машини:
-
Час на підготовку та переналагодження. Кожна заміна рулону, зміна розміру та повторне заповнення клеєм призводить до зупинки виробництва. Десять хвилин на заміну рулону на лінії, що змінює рулони щогодини, втрачає приблизно 15 % доступного часу.
-
Обмеження швидкості через вимоги до якості. Деякі види паперу погано працюють на повній швидкості — вони розтягуються, рвуться або м’якнуть. Оператори знижують швидкість, щоб зберегти якість, і ця знижена швидкість стає ефективним «стелею».
-
Простій через очищення та налаштування. Сопла для клею засмічуються, датчики відхиляються від норми, згини зміщуються. Кожна зупинка коротка, але їхня сума значна.
-
Кваліфікація оператора. Досвідчений оператор підтримує високу швидкість та якість одночасно; новачок знижує швидкість або виробляє брак.
-
Стан технічного обслуговування. Добре обслугований верстат зберігає свою швидкість; необслугований поступово втрачає потужність.
У галузі загальноприйнято, що добре налаштовані лінії досягають 70–85 % номінальної швидкості під час тривалого виробництва. Якщо ваш показник нижчий за 70 %, ймовірно, вузьке місце — це не сам верстат, а один із перелічених вище факторів.
2. Виявлення вузького місця
Вихідна продуктивність визначається найслабшим ланкою ланцюга. У лінії для виготовлення паперових мішків до ланцюга входять: обробка рулонів паперу, розмотування та з’єднання полотен, друк (якщо виконується у лінії), формування та склеювання, загинання дна, різання та укладання/передача готової продукції. Щоб виявити вузьке місце, вимірюйте, а не здогадуйтеся:
-
Фіксуйте кількість зупинок за зміну. Записуйте кожну зупинку: тривалість та причину (заміна рулону, заклинювання, проблема з клеєм, налагодження, технічне обслуговування). Через два тижні закономірність стане очевидною.
-
Вимірюйте співвідношення часу роботи верстата до тривалості зміни. Поділіть фактичну кількість хвилин роботи верстата на загальну кількість хвилин зміни. Лінія з коефіцієнтом робочого часу 80 % є справною; якщо показник нижчий за 65 %, то більше третини часу лінія просто стоїть.
-
Спостерігайте за завершенням доставки. Якщо мішки чекають на оператора, машина може працювати швидше, ніж людина здатна впоратися — це справжнє вузьке місце при високих швидкостях.
-
Порівняйте схожі завдання. Якщо одне й те саме завдання виконується з різною ефективною швидкістю у різних змінах, різниця пов’язана з організацією роботи, а не з технічним станом обладнання.
Після того як вузьке місце виявлено — а не припущене — його можна точно визначити та усунути.
3. Операційні рішення, що не вимагають витрат
Більшість зростань продуктивності досягається за рахунок операцій, а не нових технічних засобів:
-
Заздалегідь підготуйте матеріали. Підготуйте наступну паперову котушку та картриджі з клеєм до того, як закінчиться поточна. Запланована заміна тривалістю дві хвилини замість аварійної заміни тривалістю десять хвилин економить години щомісяця.
-
Уніфікуйте процеси заміни. Створіть чек-лист для змін розмірів і навчіть кожного оператора користуватися ним. Підприємства, які стандартизують переналагодження, систематично скорочують час наладки на 30–50%.
-
Заплануйте вікна технічного обслуговування. Замість того щоб дозволяти невеликим проблемам викликати випадкові зупинки протягом усього дня, групуйте їх у заплановані щоденні вікна очищення/обслуговування. Випадкові зупинки коштують утричі дорожче за заплановані.
-
Підлаштовуйте швидкість під завдання. Виконуйте прості завдання (стандартний папір, простий формат) на максимальній швидкості й знижуйте її лише для складних завдань. Практичним підходом є один профіль швидкості, керований оператором, для кожного типу завдання.
-
Фіксуйте та комунікуйте. Розміщуйте щоденні показники виробництва та причини зупинок там, де їх бачать оператори. Те, що вимірюють, те й керують — команди швидко покращують результати, коли бачать власні цифри.
4. Апгрейди апаратного забезпечення, що реально підвищують продуктивність
Якщо процеси налагоджені, але продуктивність все ще обмежена, саме машина може бути «вузьким місцем» — і рішенням може стати апгрейд замість закупівлі нової машини:
-
Сервоприводи порівняно з механічними приводами. Сервопривідні машини точніше утримують натяг і реєстрацію під час роботи на високих швидкостях і зменшують відходи, що підвищує ефективну продуктивність. Сервопривідні системи використовуються в моделях Zhuxin ZXFD-290 та ZXJD-450 саме з цієї причини.
-
Автоматичне з’єднання рулонів. Автоматичний сплайсер паперу приєднує новий рулон без зупинки машини, повністю усуваючи простої під час заміни рулонів — ефект від цього перевищує користь від більшості окремих модернізацій.
-
Швидші клейові системи. Системи гарячого клею з вищою швидкістю нанесення можуть підвищити ефективний верхній поріг швидкості машини.
-
Поліпшення доставки та штабелювання. Автоматичний підрахунок, штабелювання та транспортування зменшують участь оператора на виході машини, який часто стає вузьким місцем на високошвидкісних лініях.
Розрахуйте економічну доцільність перед модернізацією: якщо модернізація за 5 000 доларів США економить 30 хвилин на зміну, вона окупиться за кілька місяців; якщо ж вашим справжнім вузьким місцем є організація роботи, а не обладнання, кошти на апгрейд обладнання будуть витрачені марно.
5. Практичний план покращення
Встановіть базовий рівень, а потім вносіть покращення поетапно й вимірювано:
-
Записати поточну ефективну швидкість (мішки на годину, а не на хвилину) та рівень відходів протягом повного місяця.
-
Вибрати дві найбільші причини простоїв і усунути їх — по одній за раз.
-
Повторно вимірювати щомісяця. Збільшення випуску на 5 % на лінії, що виробляє 3 мільйони мішків на рік, дає додатково 150 000 мішків — суттєве зростання доходів без будь-яких капітальних витрат.
-
Вести окремий журнал для кожної машини, щоб покращення були задокументовані й стали стійкими, навіть при зміні персоналу.
Висновок
Номінальна швидкість, вказана в брошури на паперову мішкову машину, є обіцянкою можливостей, а не гарантією випуску. Те, що справді визначає ваше виробництво, — це поєднання дисципліни у роботі, стану технічного обслуговування та — лише в останню чергу — технічних можливостей обладнання. Вимірюйте простої, стандартизуйте заміну оснастки, обслуговуйте машину та модернізуйте конкретні слабкі ланки — і ви зазвичай зможете підвищити реальний випуск на 20–40 % без придбання нової машини.
Коли настане час збільшити потужність, оберіть обладнання, розроблене для підтримки високої швидкості: сервопривідне, точно сконструйоване й підтримуване реальною технічною підтримкою. Паперові мішкозавивальні машини компанії Zhejiang Zhuxin Machinery — з квадратним дном (ZXFD-290, 200 шт./хв) і гострим дном (ZXJD-450, 50–600 шт./хв) — створені для тривалого виробництва й забезпечені пожиттєвим післяпродажним обслуговуванням та технічною підтримкою. Зв’яжіться з Zhuxin, щоб обговорити оптимізацію вашої поточної лінії або проектування нової — для максимальної продуктивності в реальних умовах.