
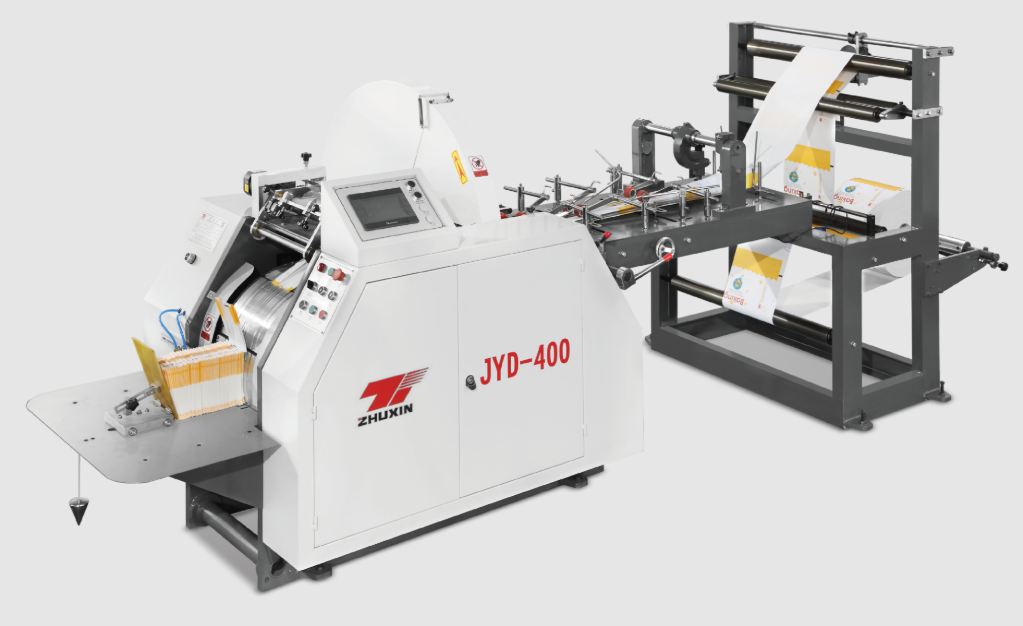
機械のカタログには目を見張る数値が記載されています。分あたり200個、分あたり600個、分あたり160メートルなどです。しかし現実はそう甘くありません。実際のラインは定格速度の60%程度でしか運転できず、頻繁に停止し、生産マネージャーは今月も目標達成できなかった理由を説明しています。カタログに記載された定格速度と、実際に得られる生産ラインの出力との間にあるこのギャップは、紙袋製造業界において最も誤解されがちでありながら、同時に最も改善可能な課題の一つです。本稿では、あなたの現場で本当に実現できる生産量を決定する要因、その生産量を奪うボトルネックを特定する方法、そして理論上の速度と実際の生産量の差を埋めるための具体的な対策について解説します。
1. 設計速度と実際の生産速度のギャップを理解する
設計速度とは、理想的な条件下(完璧な紙・接着剤、十分にウォームアップした機械、熟練したオペレーター)で機械が達成できる最大速度です。一方、実際に生産される「実際の速度」は常にこれより低くなります。その理由は、通常、機械そのものの欠陥によるものではありません:
-
セットアップおよび切替時間。 ロール交換、サイズ変更、接着剤の補充のたびに生産が停止します。1時間ごとにロール交換を行うラインで、1回あたり10分の停止が発生すると、稼働可能時間の約15%が失われます。
-
品質確保のための速度制限。 一部の紙種では、最高速度で運転すると伸びたり、破れたり、しわになったりするため、オペレーターが意図的に速度を落として品質を守ります。このようにして、実効的な上限速度が決まってしまいます。
-
清掃や調整のためのダウンタイム。 接着剤ノズルの詰まり、センサーのドリフト、折り位置のずれなどにより、短時間の停止が頻発します。個々の停止は短くても、積み重なると無視できない損失になります。
-
オペレーターの技能。 経験豊富なオペレーターは、速度と品質の両立を維持できますが、研修中のオペレーターは速度を落としたり、不良品を出したりしがちです。
-
保守状態。 整備が行き届いた機械は速度を維持しますが、放置された機械は徐々に能力を失います。
業界標準では、良好な稼働状態のラインは 定格速度の70~85% で継続生産を行えます。もしあなたのラインが70%を下回っている場合、ボトルネックはおそらく機械そのものではなく、上記のいずれかの要因にあるでしょう。
2.ボトルネックの特定
生産量は、連鎖の最も弱いリンク(工程)によって制限されます。紙袋製造ラインにおけるこの「連鎖」には、紙ロールの取扱い、 unwinding(展開)およびsplicing(継ぎ足し)、インライン印刷(該当する場合)、成形・接着、底折り、切断、積み上げ/搬出が含まれます。ボトルネックを特定するには、推測ではなく計測が重要です:
-
1シフトあたりの停止回数を記録する。 すべての停止を記録しましょう——それぞれの停止時間と原因(ロール交換、詰まり、接着剤の不具合、調整、保守点検など)を明記します。2週間分のデータを収集すれば、傾向は一目瞭然になります。
-
機械の稼働時間とシフト時間の比率を測定する。 実際の機械稼働時間を、総シフト時間で割ります。稼働率80%のラインは健全といえますが、65%を下回ると、ラインの稼働時間の3分の1以上が停止時間ということになります。
-
納品の終了を確認してください。 袋がオペレーターを待っている場合、機械の稼働速度は人間が対応できる速度を上回り、高速運転時に実際のボトルネックとなります。
-
類似した作業を比較します。 同一の作業が異なるシフトで異なる実効速度で実行される場合、その差異は機械的ではなく、運用上の要因によるものです。
ボトルネックを推測ではなく、明確に特定したうえで、正確に集中対策を講じることができます。
3.コストゼロの運用改善策
生産性の向上の多くは、新規ハードウェア導入ではなく、運用の見直しから得られます。
-
資材を事前に準備する。 現在使用中の紙ロールや接着剤カートリッジが切れる前に、次のロールやカートリッジをあらかじめ用意しておきます。これにより、計画的な2分間の交換で済むところを、慌てた10分間の対応から解放され、月間で数時間の節約になります。
-
交換作業を標準化する。 サイズ変更のチェックリストを作成し、すべてのオペレーターに教育を実施してください。チェンジオーバーを標準化している工場では、セットアップ時間が通常30~50%削減されます。
-
保守作業の実施時間を事前に計画してください。 小さな問題が一日中ランダムに停止を引き起こすのではなく、それらを毎日の清掃・保守時間帯に集約して計画的に対応します。ランダムな停止は、計画的な停止と比べてコストが3倍かかります。
-
作業内容に応じて速度を調整してください。 簡単な作業(標準紙、シンプルな形式)は高速で実行し、難易度の高い作業時のみ速度を落とします。作業種別ごとに1つのオペレーターが管理する速度設定が、現実的かつ実践的なアプローチです。
-
記録・共有を徹底してください。 日次生産量および停止原因を、オペレーターが目にすることができる場所に掲示してください。「測定されるものは管理される」——チームは自らの数値を目にすることで、迅速に改善を進めます。
4.実際の生産性向上につながるハードウェアのアップグレード
運用が適切に行われているにもかかわらず、依然として生産量が頭打ちになっている場合、その原因は機械そのものにある可能性があります。この場合、新規導入ではなく、既存機器のアップグレードで対応できることがあります。
-
サーボ駆動 vs 機械式駆動 サーボ駆動式機械は、高速運転時における張力および位置決めの制御精度を高め、ロスを低減することで、実効的な生産能力を向上させます。朱新(Zhuxin)社のZXFD-290およびZXJD-450は、この目的でサーボ駆動システムを採用しています。
-
自動継ぎ足し 自動紙継ぎ足し装置は、機械を停止させることなく新しいロールを接続できるため、ロール交換によるダウンタイムを完全に解消します。これは、単一のアップグレードの中でも、最も投資対効果が高い改善の一つです。
-
高速接着システム 適用速度の高いホットメルト式接着システムを導入することで、機械の実効最高速度を引き上げることが可能です。
-
搬出・積み重ねの改善 自動カウント、自動積み重ね、自動搬送により、高速ラインにおいてボトルネックになりがちな搬出工程におけるオペレーターの負担を大幅に軽減できます。
アップグレードを検討する際は、まずコストと効果を具体的に試算しましょう。たとえば、5,000ドルのアップグレードで1シフトあたり30分の時間短縮が実現できれば、数か月で投資回収が可能です。一方、ボトルネックの原因が実際には運用面にある場合、ハードウェアへの投資は無駄になる可能性があります。
5.実践的な改善計画
まず現状のベースラインを設定し、その後、数値で評価可能なステップごとに改善を進めていきます:
-
1か月間の実際の有効速度(時間あたりのバッグ数。分あたりではない)および廃棄率を記録する。
-
停止原因の上位2つを特定し、それぞれを1つずつ確実に解消する。
-
毎月再測定を行う。年間300万バッグを生産するラインで5%の生産性向上が達成できれば、追加で15万バッグを生産可能となり、設備投資ゼロで大幅な収益増加につながる。
-
機械ごとに個別のログブックを継続的に管理し、スタッフの異動があっても改善内容が記録・継承され、持続可能なものとする。
結論
紙袋製造機のカタログに記載された定格速度は、その機械が「可能な」能力を示す約束であり、実際の生産量を保証するものではない。実際に生産量を左右するのは、まず作業の規律性、次に保守状態、そして最後に機械そのもののハードウェア性能である。停止時間を正確に測定し、型替え作業を標準化し、機械の保守を徹底し、さらにボトルネックとなる個所を重点的にアップグレードすることで、新規設備投資なしに実際の生産量を通常20~40%向上させることができる。
生産能力を拡張するタイミングが来たら、スピードを維持できるよう設計された機械を選択しましょう。サーボ駆動方式で、高精度に製造され、実際のサポート体制が整っています。浙江朱鑫機械有限公司(ジュージアン・チューシン・キショウ)が製造する角底紙袋製造機(ZXFD-290型、分間200個)および尖底紙袋製造機(ZXJD-450型、分間50~600個)は、長時間安定した生産を可能にし、生涯にわたるアフターサービスおよび技術支援を提供します。現在の生産ラインの最適化や、新規ラインの仕様策定について、ぜひ朱鑫までお問い合わせください。実際の現場で最大限の生産性を発揮できるよう、ご支援いたします。