
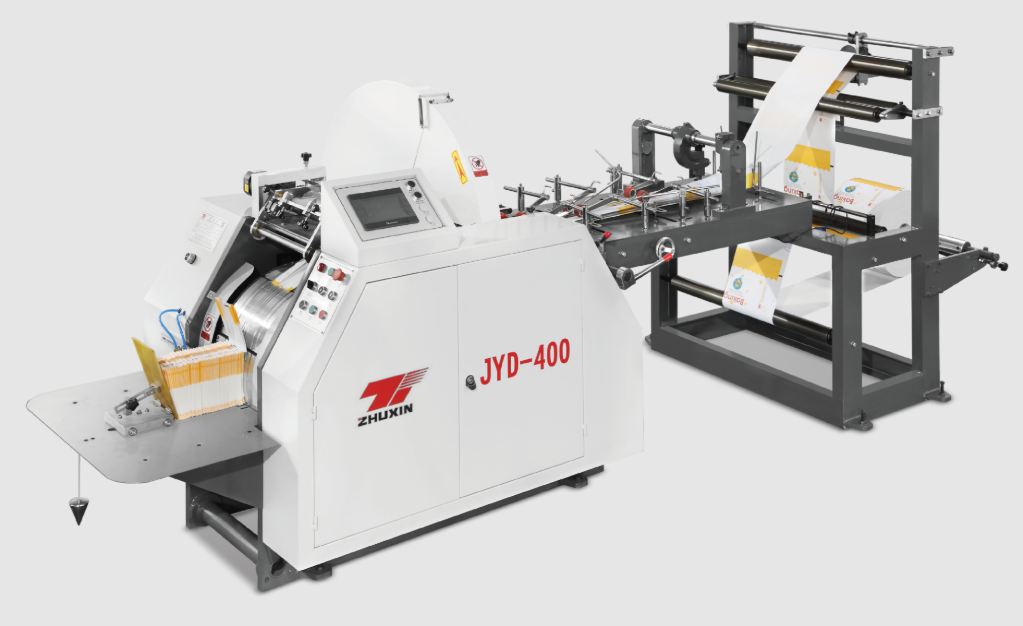
Les brochures machines citent des chiffres impressionnants : 200 sacs par minute, 600 sacs par minute, 160 mètres par minute. Puis la réalité s’impose. Votre ligne fonctionne à 60 % de sa vitesse nominale, les arrêts sont fréquents et le responsable de production explique pourquoi la production de ce mois a encore une fois manqué son objectif. L’écart entre la vitesse nominale indiquée dans la brochure et la production réelle de votre ligne est l’un des problèmes les plus mal compris — et pourtant l’un des plus faciles à résoudre — dans la fabrication de sacs en papier. Cet article explique ce qui détermine votre production réelle, comment repérer les goulots d’étranglement qui la réduisent, et quelles mesures concrètes permettent de combler l’écart entre la vitesse théorique et la production effective.
1. Comprendre l’écart : vitesse nominale contre vitesse réelle
La vitesse nominale est la vitesse maximale que la machine peut atteindre dans des conditions idéales : papier parfait, colle parfaite, machine entièrement préchauffée et opérateur expérimenté. La vitesse réelle — celle à laquelle vous produisez effectivement — est toujours inférieure, et les raisons en sont généralement imputables non pas à la machine, mais à :
-
Le temps de réglage et de changement de configuration. Chaque changement de rouleau, de format ou de recharge de colle interrompt la production. Dix minutes par changement de rouleau sur une ligne qui en effectue un toutes les heures représente environ 15 % du temps disponible.
-
Les limites de vitesse liées à la qualité. Certains papiers ne se comportent pas bien à pleine vitesse : ils s’étirent, se déchirent ou se plissent. Les opérateurs réduisent la vitesse pour préserver la qualité, ce qui devient alors le plafond effectif.
-
Les arrêts pour nettoyage et réglages. Les buses de colle s’obstruent, les capteurs dérivent, les pliages se décalent. Chaque arrêt est bref, mais leur cumul est significatif.
-
Le niveau de compétence de l’opérateur. Un opérateur expérimenté maintient à la fois vitesse et qualité ; un débutant ralentit ou produit des rebuts.
-
État de l’entretien. Une machine bien entretenue maintient sa vitesse ; une machine négligée perd progressivement sa capacité.
La norme du secteur veut que les lignes bien exploitées atteignent 70 à 85 % de la vitesse nominale en production continue. Si vous êtes en dessous de 70 %, votre goulot d’étranglement n’est probablement pas la machine elle-même, mais l’un des facteurs énumérés ci-dessus.
2. Identifier le goulot d’étranglement
Le débit est régi par l’élément le plus faible de la chaîne. Dans une ligne de fabrication de sacs en papier, cette chaîne comprend : la manutention des rouleaux de papier, le déroulage et l’assemblage, l’impression (si elle est intégrée), la formation et le collage, le pliage du fond, la découpe et l’empilement/livraison. Pour identifier votre goulot d’étranglement, mesurez plutôt que deviner :
-
Comptabilisez les arrêts par poste. Enregistrez chaque arrêt : sa durée et sa cause (changement de rouleau, bourrage, problème de colle, réglage, maintenance). Après deux semaines, le schéma devient évident.
-
Mesurez le rapport entre le temps de fonctionnement réel de la machine et la durée totale du poste. Divisez le nombre réel de minutes de fonctionnement de la machine par le nombre total de minutes du poste. Une ligne dont le taux de fonctionnement est de 80 % est en bonne santé ; en dessous de 65 %, la ligne passe plus d’un tiers de son temps à l’arrêt.
-
Surveillez la fin de la livraison. Si des sacs attendent l’opérateur, la machine peut fonctionner plus vite que l’humain ne peut les traiter — un véritable goulot d’étranglement à haute vitesse.
-
Comparez des travaux similaires. Si le même travail est exécuté à des vitesses effectives différentes selon les postes de travail, la différence provient de l’exploitation, non de la mécanique.
Une fois le goulot d’étranglement identifié — et non supposé — vous pouvez l’attaquer avec précision.
3. Correctifs opérationnels sans coût
La plupart des gains de production proviennent de l’exploitation, pas de nouveaux équipements matériels :
-
Préparez les matériaux en amont. Préparez le prochain rouleau de papier et les cartouches de colle avant que le rouleau ou les cartouches actuels ne soient épuisés. Un changement planifié de deux minutes au lieu d’une intervention précipitée de dix minutes permet d’économiser des heures par mois.
-
Normalisez les changements de configuration. Rédigez une liste de contrôle pour les changements de format et formez chaque opérateur à son utilisation. Les usines qui standardisent systématiquement les changements de format réduisent régulièrement leurs temps de réglage de 30 à 50 %.
-
Planifiez des plages d’entretien. Plutôt que de laisser de petits problèmes provoquer des arrêts aléatoires tout au long de la journée, regroupez-les dans des plages planifiées de nettoyage et d’entretien quotidiennes. Les arrêts aléatoires coûtent trois fois plus cher que les arrêts planifiés.
-
Adaptez la vitesse à la tâche. Exécutez les tâches simples (papier standard, format simple) à haute vitesse, et ralentissez uniquement pour les tâches exigeantes. L’approche pratique consiste à définir un profil de vitesse géré par l’opérateur par type de tâche.
-
Suivez et communiquez. Affichez la production quotidienne et les motifs d’arrêt là où les opérateurs peuvent les voir. Ce qui est mesuré est géré — les équipes progressent rapidement lorsqu’elles voient leurs propres chiffres.
4. Mises à niveau matérielles permettant d’accroître effectivement la production
Si les procédures opérationnelles sont solides mais que la production reste limitée, la machine elle-même peut constituer la contrainte — et la solution peut être une mise à niveau plutôt qu’un remplacement complet de la machine :
-
Variateurs servo par rapport aux entraînements mécaniques. Les machines à entraînement servo maintiennent la tension et l’alignement avec une plus grande précision à vitesse élevée et réduisent les pertes, ce qui augmente la production effective. Les modèles Zhuxin ZXFD-290 et ZXJD-450 utilisent des systèmes à entraînement servo pour cette raison.
-
Raccord automatique. Un raccordeur automatique de papier joint un nouveau rouleau sans arrêter la machine, éliminant ainsi totalement les temps d’arrêt liés au changement de rouleau — gain supérieur à celui de la plupart des améliorations individuelles.
-
Systèmes de colle plus rapides. Les systèmes à colle chaude dotés d’une vitesse d’application supérieure peuvent relever le plafond de vitesse effective de la machine.
-
Améliorations de la livraison et du conditionnement. Le comptage, l’empilement et le convoyage automatiques réduisent l’intervention de l’opérateur en bout de ligne, point qui devient souvent le goulot d’étranglement sur les lignes à haute vitesse.
Faites les calculs avant d’effectuer une mise à niveau : si une amélioration de 5 000 $ permet d’économiser 30 minutes par poste, elle s’amortit en quelques mois ; si votre goulot d’étranglement est en réalité d’ordre opérationnel, investir dans du matériel est une dépense inutile.
5. Un plan d’amélioration pratique
Établissez une référence, puis progressez par étapes mesurables :
-
Enregistrer la vitesse effective actuelle (sacs par heure, et non par minute) ainsi que le taux de déchets sur une période d’un mois complet.
-
Sélectionner les deux principales causes d’arrêt et les corriger — une à la fois.
-
Procéder à une nouvelle mesure mensuelle. Une augmentation de 5 % de la production sur une ligne fabriquant 3 millions de sacs par an représente 150 000 sacs supplémentaires — une hausse substantielle des revenus sans aucun investissement en capital.
-
Tenir un registre individuel par machine afin de documenter les améliorations et de garantir leur pérennité, même en cas de changement de personnel.
Conclusion
La vitesse nominale indiquée dans la brochure d’une machine à sacs en papier constitue une promesse de capacité, non une garantie de production réelle. Ce qui détermine effectivement votre rendement est une combinaison de discipline opérationnelle, d’état de maintenance et — seulement en dernier lieu — de capacité matérielle. Mesurez vos arrêts, standardisez vos changements de série, entretenez régulièrement la machine et modernisez les points faibles ciblés : vous pourrez ainsi généralement augmenter la production réelle de 20 à 40 % sans avoir à acheter une nouvelle machine.
Lorsqu’il est temps d’augmenter la capacité, choisissez des machines conçues pour maintenir la vitesse : à entraînement servo, précisément fabriquées et soutenues par une assistance réelle. Les machines à sacs en papier à fond carré (ZXFD-290, 200 pièces/min) et à fond pointu (ZXJD-450, 50–600 pièces/min) de Zhejiang Zhuxin Machinery sont conçues pour une production continue et bénéficient d’un service après-vente à vie ainsi qu’une assistance technique. Contactez Zhuxin pour discuter de l’optimisation de votre ligne actuelle — ou de la conception d’une nouvelle ligne — afin d’obtenir un rendement maximal dans des conditions réelles.