
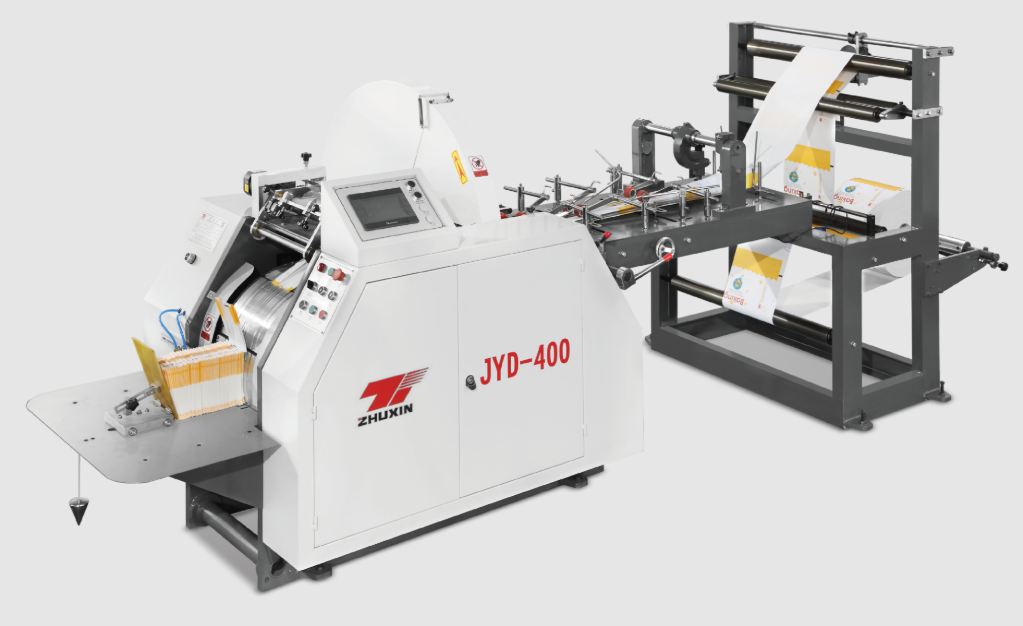
Მანქანების ბროშურებში მოცემულია შესანიშნავი მაჩვენებლები: 200 ჩანთა წუთში, 600 ჩანთა წუთში, 160 მეტრი წუთში. შემდეგ მოდის რეალობა. თქვენი ხაზი მუშაობს ნომინალური სიჩქარის 60%-ით, შეჩერებები ხშირად ხდება და წარმოების მენეჯერი ხელახლა ახსნის, რატომ არ მიაღწია ამ თვის გამოშვება მოსალოდნელ მაჩვენებლებს. ბროშურაში მოცემული ნომინალური სიჩქარის და თქვენი წარმოების ხაზის ფაქტობრივი გამოშვების შორის არსებული სხვაობა ქაღალდის ჩანთების წარმოების ყველაზე მიუხედავად გაგებული — და ყველაზე მოსაგვარებლად შესაძლებელი — პრობლემებიდან ერთ-ერთია. ეს სტატია ახსნის, რა განსაზღვრავს თქვენს ნამდვილ გამოშვებას, როგორ ვიპოვოთ შეზღუდვები, რომლებიც მას აკლებენ, და როგორ შევავსოთ თეორიული სიჩქარის და ფაქტობრივი წარმოების შორის არსებული სხვაობა.
1. ხვრელის გაგება: დადგენილი სიჩქარე წინააღმდეგ ფაქტობრივი სიჩქარე
Დადგენილი სიჩქარე არის მანქანის მაქსიმალური სიჩქარე იდეალური პირობებში: სრულყოფილი ქაღალდი, სრულყოფილი კოლოფი, სრულად გათბობული მანქანა და გამოცდილი ოპერატორი. ფაქტობრივი სიჩქარე — რასაც თქვენ ნამდვილად წარმოებთ — ყოველთვის დაბალია, ხოლო მიზეზები ჩვეულებრივ არ არის მანქანის დამკვიდრებული:
-
Მოწყობილობის მორგება და ცვლილების დრო. Ყოველი როლის შეცვლა, ზომის შეცვლა და კოლოფის ხელახლა შევსება წარმოებას აჩერებს. როლის შეცვლა თითოეულ საათში ერთხელ და შეცვლის დრო 10 წუთი შეადგენს ხელმისაწვდომი დროის დაახლოებით 15%-ს.
-
Ხარისხის სიჩქარის შეზღუდვები. Ზოგიერთი ქაღალდი არ ასრულებს სრული სიჩქარით საკმარისად კარგად — ის გაჭიმება, იტრიალება ან იკრეფება. ოპერატორები ხარისხის დასაცავად სიჩქარეს ამცირებენ, რაც ეფექტურ სიჩქარის უმაღლეს ზღვარს ქმნის.
-
Სუფთავის და რეგულირების დროს დასტანები. Კოლოფის ნოზლები იკეტება, სენსორები გადახვევას არ აკეთებს, გადახვევები არ ერთდება. თითოეული დასტანე მოკლეა, მაგრამ ერთად მნიშვნელოვნად აძლიერებს გავლენას.
-
Ოპერატორის უნარი. Გამოცდილი ოპერატორი სიჩქარესა და ხარისხს ერთად ინარჩუნებს; სტაჟიორი სიჩქარეს ამცირებს ან დამუშავებულ ნაკლებად ხარისხიან პროდუქტს აწარმოებს.
-
Მომსახურების მდგომარეობა. Კარგად მოვლილი მანქანა შეძლებს სიჩქარის შენარჩუნებას; უყურადღებოდ მოვლილი კი თანდათან კარგავს სიმძლავრეს.
Საინდუსტრიო ნორმა არის ის, რომ კარგად მართული ხაზები აღწევენ 70–85 % საყოფაცხოვრო სიჩქარის განმეორებით წარმოების პროცესში. თუ თქვენ 70 %-ზე ნაკლებს აღწევთ, თქვენი შეზღუდვის წერტილი არ არის მანქანა — ეს არის ზემოხსენებული ფაქტორებიდან ერთ-ერთი.
2. შეზღუდვის წერტილის პოვნა
Გამოშვება განისაზღვრება ჯაჭვის ყველაზე სუსტი ბმულით. ქაღალდის ჩანთების წარმოების ხაზში ჯაჭვი მოიცავს: ქაღალდის როლების მოვლას, გახსნასა და შეერთებას, ბეჭდვას (თუ ის ხაზზე მიმდინარეობს), ფორმირებასა და გამოყენებას, ქვედა ნაკერს, დაჭრას და დასტირებას/მიწოდებას. შეზღუდვის წერტილის პოვნისთვის გაზომეთ, არ გამოიცნოთ:
-
Შეჩერებების დათვლა თითოეულ სვეტში. Ჩაიწეროს ყველა შეჩერება: რამდენ ხანს გრძელდება და რატომ (როლის შეცვლა, დაბლოკვა, კლეის პრობლემა, რეგულირება, მომსახურება). ორი კვირის შემდეგ ნაკლებად გამოჩნდება კანონზომიერება.
-
Გამოითვალეთ მანქანის მუშაობის დროს და სვეტის ხანგრძლივობის შედარების შედეგი. Ფაქტობრივი მანქანის მუშაობის წუთების გაყოფა სრული სვლის წუთებზე. 80%-იანი მუშაობის დრო ნორმალურია; 65%-ზე ნაკლები ნიშნავს, რომ ხაზი სამი მეოთხედზე მეტ დროს აკეთებს დასვენებას.
-
Დააკვირდით მიწოდების ბოლოს. Თუ ჩანთები ელოდებიან ოპერატორს, მანქანა შეიძლება მუშაობდეს ადამიანის მიერ მოსახლებლად შესაძლებლობაზე უფრო სწრაფად — ეს ნამდვილად ბოლომდე შეზღუდვაა მაღალი სიჩქარით.
-
Შეადარეთ მსგავსი სამუშაოები. Თუ იგივე სამუშაო სხვადასხვა ეფექტური სიჩქარით მუშაობს სხვადასხვა სვლაზე, სხვაობა ექსპლუატაციურია, არ მეхანიკური.
Როგორც კი ბოლომდე შეზღუდვა იდენტიფიცირდება — არ ვარაუდობთ — შეგიძლიათ მიზანდასახულად მიმართოთ მას.
3. ექსპლუატაციური გადაწყვეტები, რომლებიც არ ღებულობენ თავისუფალ რესურსებს.
Უმეტესობა გამომუშავების გაზრდის მიღება ექსპლუატაციიდან მოდის, არ ახალი ტექნიკიდან:
-
Მასალების წინასწარი მომზადება. Მოამზადეთ შემდეგი ქაღალდის როლი და კლეის პატრონები მიმდინარე როლის მთავრებამდე. 2 წუთიანი გეგმილი ცვლილება 10 წუთიანი არაგეგმილი გადატვირთვის ნაცვლად თვეში საათების რაოდენობას იზრდის.
-
Შეცვლების სტანდარტიზაცია. Შეადგინეთ ზომების შეცვლის ჩეკლისტი და მოამზადეთ ყველა ოპერატორი მასზე. ფაბრიკები, რომლებიც სტანდარტიზაციას ახდენენ შეცვლების დროს, რეგულარულად 30–50%-ით ამცირებენ მომზადების დროს.
-
Ტექნიკური მომსახურების სარეჟიმო ფანჯრების განსაკუთრებული განრიგი. Ნაკლებად მნიშვნელოვანი პრობლემების გამო მთელი დღის განმავლობაში შემთხვევითი შეწყვეტების ნაცვლად, მათ შეიძლება გაერთიანდეს დღიურად განსაკუთრებულ სუფთავის / ტექნიკური მომსახურების ფანჯრებში. შემთხვევითი შეწყვეტები სამჯერ უფრო ძვირადღირებულია, ვიდრე განსაკუთრებული შეწყვეტები.
-
Სიჩქარის შესატყოვნებლად ადაპტირება დავალების მიხედვით. Მარტივი დავალებები (სტანდარტული ქაღალდი, მარტივი ფორმატი) უნდა შესრულდეს მაღალი სიჩქარით, ხოლო მხოლოდ რთული დავალებების შემთხვევაში უნდა შემცირდეს სიჩქარე. ერთი სიჩქარის პროფილი თითოეული დავალების ტიპის მიხედვით, რომელსაც ოპერატორი მართავს, არის პრაქტიკული მიდგომა.
-
Შედეგების მონიტორინგი და ინფორმაციის გაზიარება. Დააკავშირეთ ყოველდღიური წარმოების მოცულობა და შეწყვეტების მიზეზები იმ ადგილებში, სადაც ოპერატორები მათ ხედავენ. რასაც აფასებენ, იმას მართავენ — ჯგუფები სწრაფად გამარჯვებიან, როდესაც თავისი მაჩვენებლებს ხედავენ.
4. აპარატურის აღდატანები, რომლებიც ამაღლებენ რეალურ წარმოების მოცულობას.
Თუ ოპერაციები სწორად არის მოწყობილი, მაგრამ წარმოების მოცულობა ჯერ კიდევა შეზღუდული, შეიძლება მანქანა თვითონ იყოს შეზღუდვა — და ამოხსნა შეიძლება იყოს აღდატანება, არა ახალი მანქანის შეძენა:
-
Სერვო მძრავები მექანიკური მძრავების წინააღმდეგ. Სერვო-მძრავი მანქანები სიჩქარით უფრო სიზუსტით ინარჩუნებენ დაჭერილობასა და რეგისტრაციას და ამცირებენ ნაკლებად გამოყენებულ მასალას, რაც ამაღლებს ეფექტურ გამოშვებას. ამ მიზნით გამოიყენება Zhuxin ZXFD-290 და ZXJD-450 მოდელების სერვო-მძრავი სისტემები.
-
Ავტომატური შეერთება. Ავტომატური ქაღალდის შეერთების მოწყობილობა აერთიანებს ახალ რულოს გაჩერების გარეშე, რაც სრულიად აცილებს რულოს შეცვლის დროს წარმოქმნილ დაკარგულ დროს — ეს მნიშვნელოვნად აღემატება უმეტესობის ერთეულოვანი განახლებების ეფექტს.
-
Სწრაფი კლეის სისტემები. Უფრო მაღალი გამოყენების სიჩქარის მქონე ცხელი დალეპვის სისტემები შეიძლება ამაღლონ მანქანის ეფექტური სიჩქარის ზღვარს.
-
Მიწოდებისა და დაგროვების გაუმჯობესება. Ავტომატური დათვლა, დაგროვება და გადატანა ამცირებს ოპერატორის ჩართულობას მიწოდების ბოლოში, რაც სიჩქარის მაღალი ხაზების შემთხვევაში ხდება შეზღუდვის წერტილი.
Განახლებამდე გამოთვალეთ ციფრები: თუ $5,000-იანი განახლება შეამცირებს თითო სვლაში 30 წუთს, ის თვეებში აღადგენს თავის ღირებულებას; თუ თქვენი შეზღუდვის წერტილი ფაქტიურად ექსპლუატაციური არის, მაშინ აღჭურვილობის ხარჯები დაკარგული იქნება.
5. პრაქტიკული გაუმჯობესების გეგმა
Დააყენეთ საწყისი მნიშვნელობა, შემდეგ გააუმჯობესეთ გაზომვადი ეტაპებით:
-
Ჩაიწეროს მიმდინარე ეფექტური სიჩქარე (ყუთები საათში, არ არის წუთში) და ნაგავის მაჩვენებელი მთლიანად ერთი თვის განმავლობაში.
-
Აირჩიეთ ორი ყველაზე ხშირი შეჩერების მიზეზი და ამოაგვარეთ — ერთი დროს.
-
Ხელახლა გაზომეთ თვეში ერთხელ. ხაზზე, რომელიც წლიურად წარმოებს 3 მილიონ ყუთს, 5 % წარმოების მატება ნიშნავს 150 000 დამატებით ყუთს — მნიშვნელოვან შემოსავლის მატებას ნულოვანი კაპიტალური ხარჯით.
-
Შეინახეთ თითოეული მანქანის ჟურნალი, რათა გაუმჯობესებები დაფიქსირდეს და მომავალშიც შეიძლება შენარჩუნდეს, მაშინაც კი, როდესაც პერსონალი იცვლება.
Დასკვნა
Ქაღალდის ყუთების მანქანის ბროშურაში მოცემული სახელდებარო სიჩქარე არის შესაძლებლობის გამოცხადება, არ არის წარმოების გარანტია. თქვენს წარმოებას ფაქტობრივად განსაზღვრავს სამი ფაქტორი: ოპერაციების დისციპლინა, მანქანის მოვლის მდგომარეობა და — მხოლოდ ბოლოს — ტექნიკური შესაძლებლობა. გაზომეთ შეჩერებები, სტანდარტიზაცია განახლებები, მოახერხეთ მანქანის მოვლა და გააუმჯობესეთ საჭიროების შემთხვევაში სუსტი ადგილები — ამ შემთხვევაში შეგიძლიათ ტიპურად აამაღლოთ ფაქტობრივი წარმოება 20–40 %-ით ახალი მანქანის შეძენის გარეშე.
Როდესაც დრო მოვა სიძლიერის გაზრდის, აირჩიეთ მანქანები, რომლებიც შექმნილია სიჩქარის შენარჩუნების მიზნით: სერვო-მძრავი, სწორად აგებული და რეალური მხარდაჭერით მომარაგებული. ჯეჯიან ჟუშინ მანქანების კომპანიის კვადრატული ფსკერის (ZXFD-290, 200 ცალი/წუთში) და მწვავე ფსკერის (ZXJD-450, 50–600 ცალი/წუთში) ქაღალდის ყუთების მანქანები შექმნილია გრძელვადიანი წარმოების მიზნით და მხარდაჭერილია სამუდამო შემდგომი მომსახურებით და ტექნიკური დახმარებით. დააკონტაქტეთ ჟუშინი, რათა განხილოთ თქვენი მიმდინარე ხაზის ოპტიმიზაცია — ან ახალი ხაზის სპეციფიკაციების შედგენა — რეალური სამყაროში მაქსიმალური შედეგის მისაღებად.