
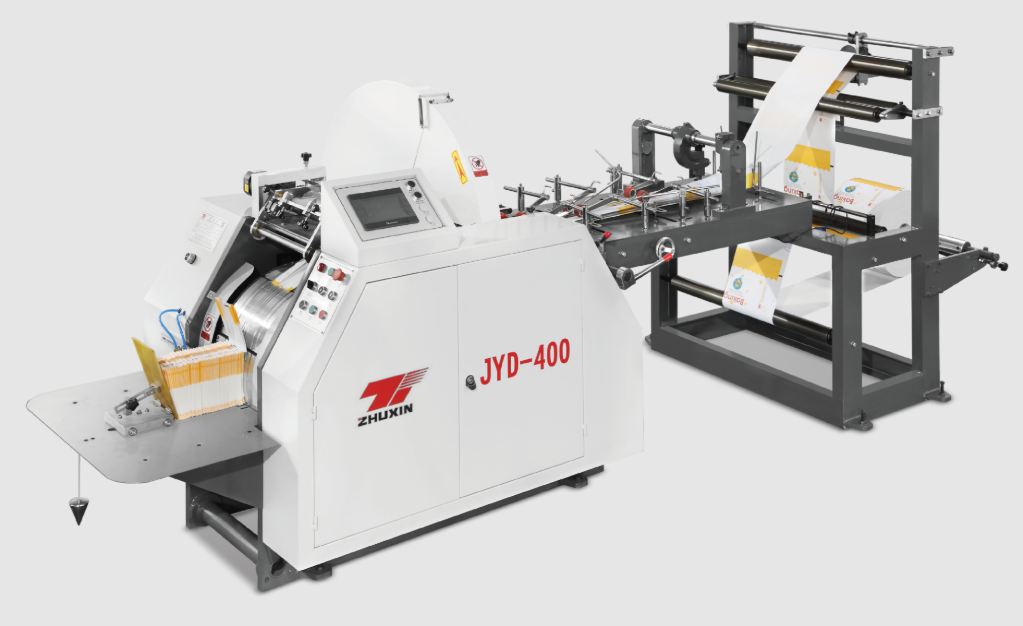
Машиналардың брошюралары әсерлі сандар келтіреді: минутына 200 қапшық, минутына 600 қапшық, минутына 160 метр. Содан кейін шынайылық пайда болады. Сіздің сызығыңыз атаулы жылдамдықтың 60%-ында жұмыс істейді, тоқтатулар жиі болады және өндіріс басшысы осы айда шығыс қайтадан төмендегенін түсіндіріп жүр. Брошюраларда көрсетілген атаулы жылдамдық пен сіздің өндіріс сызығыңыздың нақты шығысы арасындағы айырма — қағаз қапшық өндірісіндегі ең көп түсінілмеген және ең оңай түзетілетін мәселелердің бірі. Бұл мақала сіздің шынайы шығысыңызды анықтайтын факторларды, оның азаюына себепші тар орындарды қалай табуға болатынын және теориялық жылдамдық пен нақты өндіріс арасындағы айырманы жоюға арналған тәжірибелік қадамдарды түсіндіреді.
1. Айырмашылықты түсіну: Жобалық жылдамдық пен нақты жылдамдық
Жобалық жылдамдық — бұл машина идеалды жағдайларда жетуі мүмкін ең жоғары жылдамдық: идеалды қағаз, идеалды желім, толық қызған машина және іскер оператор. Нақты жылдамдық — бұл сіздің шынымен өндіретініңіз — әрқашан төмен болады, және оның себептері әдетте машинаның қатесі емес:
-
Орнату және ауысу уақыты. Әрбір орам ауысуы, өлшем өзгерісі және желімді қайта толтыру өндірісті тоқтатады. Сағатына бір рет орам ауысатын сызықта орам ауысуына кететін он минут шамамен қолжетімді уақыттың 15%-ын құрайды.
-
Сапаға байланысты жылдамдық шектеулері. Кейбір қағаздар толық жылдамдықта нашар жұмыс істейді — олар созылады, жыртылады немесе бүгіледі. Операторлар сапаны қорғау үшін жылдамдықты төмендетеді, және ол тиімді жоғарғы шек болып қалады.
-
Тазарту мен реттеуге кететін уақыт. Желім шашқыштары тығыздалады, сенсорлар дрейфтейді, бүкпе орындары дұрыс келмейді. Әрбір тоқтау қысқа болса да, олар жинақталады.
-
Оператордың іскерлігі. Тәжірибелі оператор жылдамдық пен сапаны ұстап тұрады; ал оқушы оператор жылдамдықты төмендетеді немесе жарамсыз өнімдер шығарады.
-
Сақтау жағдайы. Жақсы сақталатын машина өз жылдамдығын сақтайды; ал ескерілмеген машина қуатын бірте-бірте жоғалтады.
Саладағы норма — жақсы басқарылатын жолдар тұрақты өндірісте атаулы жылдамдықтың 70–85%-ын қамтамасыз етеді. Егер сіздің көрсеткішіңіз 70%-дан төмен болса, сіздің тар орын сіздің машинаңыз емес — бұл жоғарыда аталған факторлардың бірі.
2. Тар орынды анықтау
Шығыс тізбектегі ең әлсіз буынға бағынатын. Қағаз пакет жолында тізбекке қағаз рулондарымен жұмыс істеу, оларды ашу және қосу, баспа (егер ол тіркелген болса), пішіндеу және желімдеу, табанын бүгу, кесу және қабаттап орналастыру/жеткізу кіреді. Тар орынды табу үшін болжам жасамаңыз, өлшеңіз:
-
Сменадағы тоқтатуларды бақылаңыз. Әрбір тоқтатуды жазып алыңыз: қанша уақытқа, неге (рулон ауысуы, қателік, желім мәселесі, реттеу, техникалық қызмет көрсету). Екі апта өткеннен кейін үлгі айқын болады.
-
Машина жұмыс істеп тұрған уақыт пен смена уақытының қатынасын өлшеңіз. Нақты машина жұмыс істеген минуттарын жалпы смена минуттарына бөліңіз. Жолдың 80% жұмыс уақыты — қалыпты көрсеткіш; 65%-дан төмен болса, жол жұмысының үштен бір бөлігін тоқтатып өтеді.
-
Жеткізу аяғын бақылаңыз. Егер қапшықтар операторды күтсе, машина адамның ұстауына қарағанда тезірек жұмыс істей алады — бұл жоғары жылдамдықта нағыз тар қысқыш.
-
Ұқсас жұмыстарды салыстырыңыз. Бірдей жұмыс әртүрлі сменаларда әртүрлі тиімді жылдамдықпен орындалса, айырмашылық операциялық, механикалық емес.
Тар қысқыш анықталғаннан кейін — болжамдан емес — оған дәлме-дәл бағыт беруге болады.
3. Ештеңе тұрмайтын операциялық шешімдер
Көптеген шығыс өсуі жаңа құрылғылар емес, операциялар арқылы қол жеткізіледі:
-
Материалдарды алдын ала дайындаңыз. Қазіргі қағаз орамы мен желім картридждері бітпес бұрын келесісін дайындаңыз. Екі минуттық жоспарланған ауысу он минуттық шаршаған ауысудан сақтайды — бұл айына сағаттармен есептеледі.
-
Ауысу процестерін стандарттау. Өлшем өзгерістері үшін тексеру тізімін жасаңыз және оны барлық операторларға үйретіңіз. Ауысу процестерін стандарттаған зауыттар көбінесе реттеу уақытын 30–50% қысқартады.
-
Техникалық қызмет көрсету уақытын жоспарлау. Кішкентай ақаулардың бүкіл күн ішінде кездейсоқ тоқтатуларға әкелуіне мүмкіндік бермеңіз, оларды күндік жоспарланған тазалау/техникалық қызмет көрсету уақытына жинаңыз. Кездейсоқ тоқтатулар жоспарланған тоқтатуларға қарағанда үш есе қымбат.
-
Жұмысқа жылдамдықты сәйкестендіру. Оңай жұмыстарды (стандартты қағаз, қарапайым пішім) жоғары жылдамдықпен орындаңыз және тек қиын жұмыстар үшін ғана жылдамдықты төмендетіңіз. Әрбір жұмыс түрі үшін бір оператордың басқаруындағы жылдамдық профилі — тәжірибелік тәсіл.
-
Бақылау және хабарласу. Күндік шығыс көлемі мен тоқтату себептерін операторлар көре алатындай етіп іліңіз. Өлшенетін нәрсе — басқарылатын нәрсе. Топтар өздерінің көрсеткіштерін көрген кезде тез жақсарып кетеді.
4. Нағыз шығысты көтеретін құрылғы жаңартулары
Егер операциялар дұрыс болса, бірақ шығыс әлі де шектелген болса, онда шектеуші фактор ретінде машина өзі болуы мүмкін — ал шешім ретінде жаңа машина емес, жаңарту болуы мүмкін:
-
Сервоқозғалтқыштар мен механикалық қозғалтқыштар. Сервоқозғалтқыштармен жабдықталған машиналар жылдамдықта керілу мен тіркеуді дәлірек ұстайды және қалдықтарды азайтады, бұл тиімді шығысты көтереді. Zhuxin ZXFD-290 және ZXJD-450 модельдері осы себептен сервоқозғалтқыштармен жабдықталған.
-
Автоматты қосылу. Автоматты қағаз қосқыш жаңа орамды тоқтатпай қосады, орам ауысуына байланысты тоқтап тұру уақытын толығымен жояды — бұл көптеген жеке жаңартулардан да құнды.
-
Тездетілген желімдеу жүйелері. Жоғары қолдану жылдамдығы бар ыстық балқыту жүйелері машинасының тиімді жылдамдық шегін көтеруге мүмкіндік береді.
-
Жеткізу мен қабаттау жақсартулары. Автоматты санау, қабаттау және тасымалдау жоғары жылдамдықтық сызықтарда операторлардың жеткізу аяғындағы қатысуын азайтады, сондықтан ол жерде төменгі өнімділік нүктесі пайда болады.
Жаңарту алдында есептеулерді жүргізіңіз: егер $5 000-дық жаңарту әр сменада 30 минут үнемдейтін болса, ол айлар ішінде өзін-өзі қайтарылады; егер сіздің төменгі өнімділік нүктесіңіз шынымен операциялық болса, құрылғыға кеткен қаражат шығын болып шығады.
5. Тәжірибелік жақсарту жоспары
Негізгі деңгейді орнатыңыз, содан кейін өлшенетін қадамдармен жақсартыңыз:
-
Ағымдағы тиімді жылдамдықты (сағатына неше қапша, минутына емес) және бір ай бойы барлық шығындарды жазып алыңыз.
-
Тоқтату себептерінің ең ірі екеуін таңдап, оларды біртіндеп жөндеңіз.
-
Әр ай сайын қайта өлшеңіз. Жылына 3 миллион қапша өндіретін жолда 5% өнім өсуі — бұл 150 000 қосымша қапша; бұл капиталдық шығынсыз маңызды табыс өсуі.
-
Жақсартуларды құжаттау үшін әр машинаға жеке күнделік жүргізіңіз, сонымен қатар қызметкерлердің ауысуы кезінде де олар сақталып қалсын.
Қорытынды
Қағаз қапшалар жасайтын машина брошюрасындағы номиналды жылдамдық — бұл қабілеттіліктің уәдеcі, ал шығындың кепілдігі емес. Сіздің өндірісіңізді шынымен анықтайтын фактор — бұл операциялық тәртіп, жөндеу күйі және тек соңында ғана аппараттық қабілет. Тоқтатуларды өлшеңіз, ауысу процестерін стандарттаңыз, машинаға қызмет көрсетіңіз және мақсатты түрде әлсіз нүктелерді жаңартыңыз — сонда сіз жаңа машина сатып алмай-ақ нақты өнімді әдетте 20–40% арттыра аласыз.
Қуатты кеңейту уақыты тұсында жылдамдықты ұзақ уақыт сақтайтын, сервожеткізілетін, дәл жасалған және нақты қолдаумен қамтамасыз етілген машиналарды таңдаңыз. Чжэцзяң Чжүсин Машина Жасау компаниясының шаршы табанды (ZXFD-290, 200 дана/мин) және сүйір табанды (ZXJD-450, 50–600 дана/мин) қағаз қаптарын жасайтын машиналары ұзақ мерзімді өндіріс үшін жасалған және өмір бойы қолдау мен техникалық көмекпен қамтамасыз етілген. Ағымдағы жолыңызды оптималдау немесе жаңа жолды жобалау үшін нақты әлемдегі ең жоғары өнімділікті қамтамасыз ету үшін Чжүсинге хабарласыңыз.