
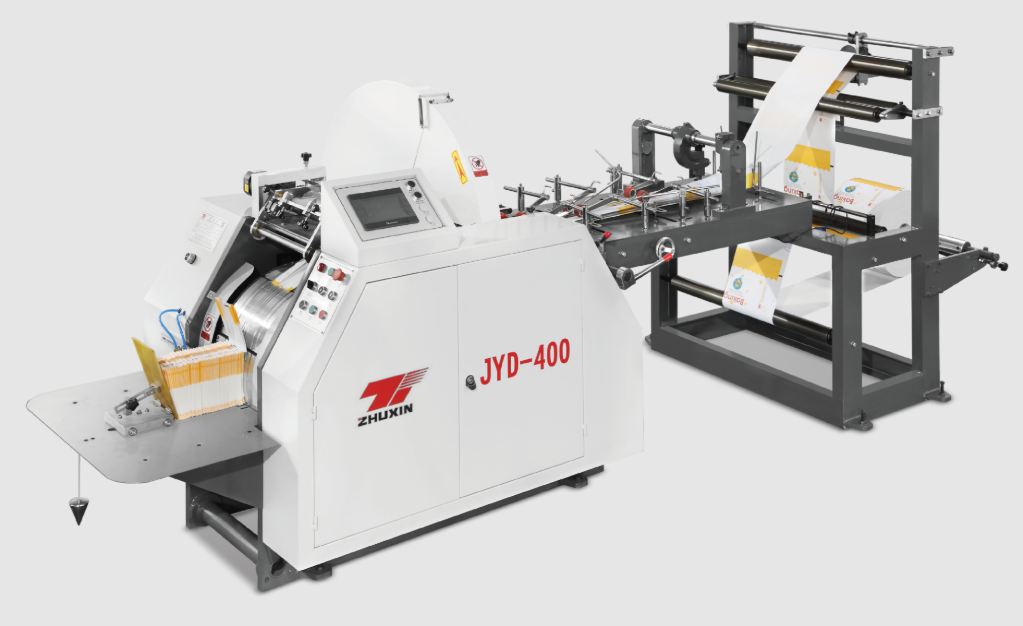
Broșurile mașinilor prezintă cifre impresionante: 200 de pungi pe minut, 600 de pungi pe minut, 160 de metri pe minut. Apoi intervine realitatea. Linia dvs. funcționează la 60 % din viteza nominală, opririle sunt frecvente, iar managerul de producție explică din nou de ce producția lunii curente a fost mai mică decât planificat. Diferența dintre viteza nominală indicată în broșură și producția reală a liniei dvs. de producție este una dintre cele mai puțin înțelese — și, totuși, cele mai ușor de remediat — probleme din industria de fabricare a pungilor de hârtie. Acest articol explică ce determină producția reală, cum se identifică punctele critice care o reduc și care sunt pașii practici pentru a reduce decalajul dintre viteza teoretică și producția reală.
1. Înțelegerea decalajului: viteza nominală vs. viteza reală
Viteza nominală este viteza maximă pe care mașina o poate atinge în condiții ideale: hârtie perfectă, adeziv perfect, mașină complet încălzită și un operator experimentat. Viteza reală — ceea ce produceți efectiv — este întotdeauna mai mică, iar motivele nu sunt, de obicei, legate de mașină:
-
Timpul necesar configurării și schimbării de produs. Fiecare schimbare de rolă, modificare de dimensiune și reîncărcare cu adeziv oprește producția. Zece minute pentru fiecare schimbare de rolă pe o linie care schimbă rolele la fiecare oră reprezintă aproximativ 15% din timpul disponibil.
-
Limitări ale vitezei impuse de calitate. Unele tipuri de hârtie nu rulează bine la viteză maximă — se întind, se rup sau se îndoaie. Operatorii reduc viteza pentru a proteja calitatea, iar aceasta devine pragul eficient.
-
Timpul de nefuncționare pentru curățare și reglaje. Duzele de adeziv se înfundă, senzorii deviază, pliurile se aliniază greșit. Fiecare oprire este scurtă, dar se acumulează.
-
Abilitățile operatorului. Un operator experimentat menține simultan viteza și calitatea; un operator în formare reduce viteza sau produce rebuturi.
-
Starea de întreținere. O mașină bine întreținută își păstrează viteza; una neglijată își pierde capacitatea treptat.
Norma din industrie este ca liniile bine conduse să atingă 70–85% din viteza nominală în producție continuă. Dacă sunteți sub 70%, probabil că gâtul de sticlă nu este mașina — ci unul dintre factorii de mai sus.
2. Identificarea gâtului de sticlă
Producția este dictată de elementul cel mai slab din lanț. Într-o linie de fabricare a pungilor de hârtie, lanțul include: manipularea rolelor de hârtie, desfășurarea și îmbinarea, imprimarea (dacă este în linie), formarea și lipirea, plierea fundului, tăierea și stivuirea/livrarea. Pentru a identifica gâtul de sticlă, măsurați, nu presupuneți:
-
Înregistrați opririle pe schimb. Notați fiecare oprire: durata și motivul (schimbare de rolă, blocare, problemă cu adezivul, reglaj, întreținere). După două săptămâni, modelul devine evident.
-
Măsurați raportul dintre timpul de funcționare al mașinii și timpul total al schimbului. Împărțiți minutele reale de funcționare ale mașinii la minutele totale ale schimbului. O linie cu 80% timp de funcționare este sănătoasă; sub 65%, linia petrece mai mult de o treime din timp în stare de oprire.
-
Urmăriți finalizarea livrării. Dacă sacii așteaptă operatorul, mașina poate funcționa mai rapid decât poate gestiona omul — un adevărat punct de blocare la viteze ridicate.
-
Comparați sarcini similare. Dacă aceeași sarcină rulează la viteze eficiente diferite în schimburi diferite, diferența este operațională, nu mecanică.
Odată ce punctul de blocare este identificat — nu presupus — puteți acționa asupra lui cu precizie.
3. Soluții operaționale care nu costă nimic
Cele mai multe creșteri ale producției provin din operațiuni, nu din echipamente noi:
-
Pregătiți materialele în avans. Pregătiți următorul rolă de hârtie și cartușele de lipici înainte ca cele actuale să se termine. O schimbare planificată de două minute, în locul unei panicări de zece minute, economisește ore pe lună.
-
Standardizați schimbările. Elaborați o listă de verificare pentru modificările de dimensiune și instruiți fiecare operator în această privință. Fabricile care standardizează schimbările de setare reduc în mod obișnuit timpul de pregătire cu 30–50%.
-
Programați ferestre de întreținere. În loc să lăsați problemele mici să cauzeze opriri aleatorii pe tot parcursul zilei, grupați-le în ferestre planificate zilnice de curățare/întreținere. Opririle aleatorii sunt de trei ori mai costisitoare decât cele planificate.
-
Adaptați viteza la sarcină. Rulați sarcinile ușoare (hârtie standard, format simplu) la viteză ridicată și reduceți viteza doar pentru sarcinile solicitante. O singură profil de viteză gestionat de operator pentru fiecare tip de sarcină este abordarea practică.
-
Monitorizați și comunicați. Afișați producția zilnică și motivele opririlor în locuri unde operatorii le pot vedea. Ceea ce este măsurat se gestionează — echipele se îmbunătățesc rapid atunci când văd propriile lor cifre.
4. Actualizări hardware care sporesc producția reală
Dacă operațiunile sunt solide, dar producția rămâne limitată, mașina în sine poate fi factorul limitativ — iar soluția poate fi o actualizare, nu achiziționarea unei noi mașini:
-
Acționări servo versus acționări mecanice. Mașinile acționate cu servomotoare mențin tensiunea și înregistrarea mai precis la viteză și reduc deșeurile, ceea ce crește productivitatea efectivă. Mașinile Zhuxin ZXFD-290 și ZXJD-450 folosesc sisteme acționate cu servomotoare din acest motiv.
-
Îmbinare automată. Un îmbinător automat de hârtie atașează un nou rol fără oprirea mașinii, eliminând în întregime timpul mort legat de schimbarea rolelor — o îmbunătățire care valorează mai mult decât majoritatea upgrade-urilor individuale.
-
Sisteme de lipire mai rapide. Sistemele cu adeziv topit la cald, cu viteză mai mare de aplicare, pot ridica pragul de viteză efectivă al mașinii.
-
Îmbunătățiri ale livrării și stivuirii. Numărarea, stivuirea și transportul automate reduc implicarea operatorului la capătul de livrare, care devine gâtul de sticlă pe liniile de înaltă viteză.
Calculați impactul înainte de a face upgrade-ul: dacă un upgrade de 5.000 USD salvează 30 de minute pe schimb, acesta se amortizează în luni; dacă gâtul de sticlă este, de fapt, de natură operațională, investiția în echipamente este risipită.
5. Un plan practic de îmbunătățire
Stabiliți o bază de referință, apoi îmbunătățiți în pași măsurabili:
-
Înregistrează viteza eficientă actuală (sacuri pe oră, nu pe minut) și rata de deșeuri pentru o lună întreagă.
-
Alege cele două motive principale de oprire și le remediază — unul câte unul.
-
Măsoară din nou lunar. O creștere a producției cu 5 % pe o linie care produce 3 milioane de saci pe an înseamnă 150.000 de saci suplimentari — o creștere semnificativă a veniturilor, fără niciun cost de capital.
-
Ține un jurnal individual pentru fiecare mașină, astfel încât îmbunătățirile să fie documentate și durabile, chiar și atunci când se schimbă personalul.
Concluzie
Viteza nominală indicată în broșura unei mașini de saci de hârtie este o promisiune de capacitate, nu o garanție a producției reale. Ceea ce determină de fapt producția ta este o combinație între disciplina operațională, starea de întreținere și — doar în final — capacitatea hardware-ului. Măsoară opririle, standardizează schimbările de produs, întreține mașina și îmbunătățește punctele slabe specifice, iar în mod obișnuit poți crește producția reală cu 20–40 % fără a cumpăra o mașină nouă.
Când vine momentul să adăugați capacitate, alegeți mașini concepute pentru a menține viteza: acționate cu servomotoare, construite cu precizie și sprijinite de asistență reală. Mașinile pentru saci de hârtie cu fund pătrat (ZXFD-290, 200 buc/min) și cu fund ascuțit (ZXJD-450, 50–600 buc/min) ale Zhejiang Zhuxin Machinery sunt concepute pentru producție continuă și beneficiază de servicii post-vânzare și asistență tehnică pe toată durata de viață. Contactați Zhuxin pentru a discuta modul de optimizare a liniei actuale — sau pentru a proiecta una nouă — în vederea obținerii unui randament maxim în condiții reale.