
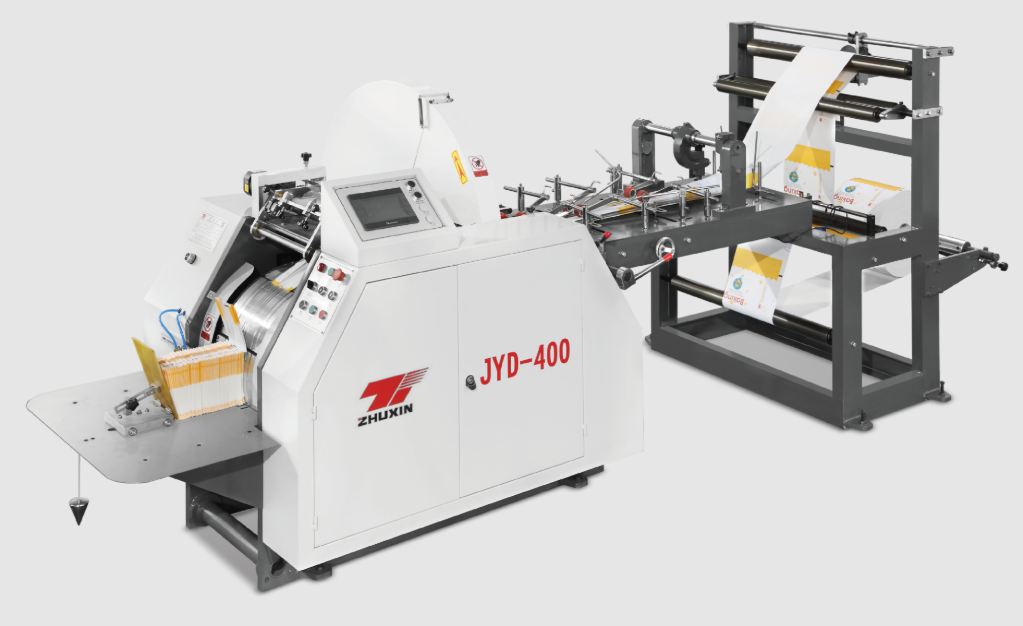
মেশিনের ব্রোশিওরগুলিতে চমকপ্রদ সংখ্যা উল্লেখ করা হয়: প্রতি মিনিটে ২০০টি ব্যাগ, প্রতি মিনিটে ৬০০টি ব্যাগ, প্রতি মিনিটে ১৬০ মিটার। তারপর বাস্তবতা ঘটে। আপনার লাইনটি রেটেড গতির ৬০% এ চলছে, থামানো ঘটছে প্রায়শই, এবং উৎপাদন ব্যবস্থাপক এই মাসে আউটপুট আবারও কম হওয়ার কারণ ব্যাখ্যা করছেন। ব্রোশিওরে মুদ্রিত রেটেড গতি এবং আপনার উৎপাদন লাইনের প্রকৃত আউটপুটের মধ্যে ফারাকটি কাগজের ব্যাগ উৎপাদন শিল্পের সবচেয়ে ভুল বোঝা—এবং সবচেয়ে সহজে সমাধানযোগ্য—সমস্যাগুলির মধ্যে একটি। এই নিবন্ধটি ব্যাখ্যা করে যে আপনার প্রকৃত আউটপুট কী দ্বারা নির্ধারিত হয়, কীভাবে সেই বাধাগুলি খুঁজে বার করা যায় যা এটিকে কমিয়ে দেয়, এবং তাত্ত্বিক গতি ও প্রকৃত উৎপাদনের মধ্যে ফারাক বন্ধ করার ব্যবহারিক পদক্ষেপগুলি কী কী
১. ফারাকটি বোঝা: নির্ধারিত গতি বনাম প্রকৃত গতি
নির্ধারিত গতি হলো যন্ত্রটি আদর্শ অবস্থায় যে সর্বোচ্চ গতিতে চলতে পারে: পারফেক্ট কাগজ, পারফেক্ট গ্লু, সম্পূর্ণ উত্তপ্ত যন্ত্র এবং দক্ষ অপারেটর সহ। প্রকৃত গতি—যা আপনি আসলে উৎপাদন করেন—সর্বদা কম হয়, এবং এর কারণগুলো সাধারণত যন্ত্রের দোষ নয়:
-
সেটআপ ও পরিবর্তনের সময়। প্রতিটি রোল পরিবর্তন, আকার পরিবর্তন এবং গ্লু পুনরায় লোড করা উৎপাদন বন্ধ করে দেয়। একটি লাইনে প্রতি ঘণ্টায় একবার রোল পরিবর্তন করতে যদি প্রতিবার দশ মিনিট সময় লাগে, তবে এটি উপলব্ধ সময়ের প্রায় ১৫% কমিয়ে দেয়।
-
গুণগত গতির সীমাবদ্ধতা। কিছু কাগজ সম্পূর্ণ গতিতে ভালোভাবে চলে না—সেগুলো প্রসারিত হয়, ছিঁড়ে যায় বা ভাঁজ হয়। অপারেটররা গুণগত মান রক্ষা করতে গতি কমিয়ে দেন, এবং এটিই প্রকৃত সর্বোচ্চ সীমা হয়ে ওঠে।
-
পরিষ্কার করা ও সামঞ্জস্য করার জন্য ডাউনটাইম। গ্লু নজলগুলো বন্ধ হয়ে যায়, সেন্সরগুলো বিচ্যুত হয়, ভাঁজগুলো সঠিকভাবে মেলে না। প্রতিটি থামানো স্বল্প সময়ের হলেও এগুলো মিলে উল্লেখযোগ্য সময় নেয়।
-
অপারেটরের দক্ষতা। একজন অভিজ্ঞ অপারেটর গতি ও গুণগত মান উভয়কেই স্থিতিশীল রাখেন; একজন প্রশিক্ষণার্থী গতি কমিয়ে দেন বা ত্রুটিপূর্ণ পণ্য উৎপাদন করেন।
-
রক্ষণাবেক্ষণের অবস্থা। ভালোভাবে রক্ষণাবেক্ষণ করা মেশিনটি তার গতি ধরে রাখে; উপেক্ষিত মেশিনটি ধীরে ধীরে ক্ষমতা হারায়।
শিল্প মানদণ্ড অনুযায়ী, ভালোভাবে পরিচালিত লাইনগুলি স্থায়ী উৎপাদনে নির্ধারিত গতির ৭০–৮৫% অর্জন করে যদি আপনার লাইনটি ৭০%-এর নিচে থাকে, তবে আপনার বোটলনেক সম্ভবত মেশিনটি নয়—এটি উপরে উল্লিখিত কোনো একটি কারণ।
২. বোটলনেক খুঁজে বার করা
আউটপুট শৃঙ্খলের দুর্বলতম সংযোগস্থল দ্বারা নিয়ন্ত্রিত হয়। কাগজের ব্যাগ লাইনে, এই শৃঙ্খলে অন্তর্ভুক্ত রয়েছে: কাগজের রোল হ্যান্ডলিং, আনউইন্ডিং ও স্প্লাইসিং, প্রিন্টিং (যদি ইনলাইন হয়), ফর্মিং ও গ্লুইং, তলদেশ ভাঁজ করা, কাটিং এবং স্ট্যাকিং/ডেলিভারি। আপনার বোটলনেক খুঁজে বার করতে, অনুমান না করে পরিমাপ করুন:
-
প্রতি শিফটে থামানোর সংখ্যা ট্র্যাক করুন। প্রতিটি থামানো রেকর্ড করুন: কতক্ষণ ধরে এবং কেন (রোল পরিবর্তন, জ্যাম, গ্লু সমস্যা, অ্যাডজাস্টমেন্ট, রক্ষণাবেক্ষণ)। দুই সপ্তাহ পর, প্যাটার্নটি স্পষ্ট হয়ে যাবে।
-
মেশিন চালানোর সময় এবং শিফটের সময়ের অনুপাত পরিমাপ করুন। প্রকৃত মেশিন-চালনা মিনিটকে মোট শিফট মিনিট দিয়ে ভাগ করুন। ৮০% চালনা সময়ের লাইন স্বাস্থ্যকর; ৬৫%-এর নিচে হলে, লাইনটি তার সময়ের এক-তৃতীয়াংশের বেশি সময় বন্ধ থাকে।
-
ডেলিভারি শেষ প্রান্তটি পর্যবেক্ষণ করুন। যদি ব্যাগগুলি অপারেটরের জন্য অপেক্ষা করছে, তবে মেশিনটি মানুষের চেয়ে দ্রুত চালানো যাচ্ছে — উচ্চ গতিতে এটি একটি প্রকৃত বাধা।
-
অনুরূপ কাজগুলির তুলনা করুন। যদি একই কাজ বিভিন্ন শিফটে ভিন্ন কার্যকরী গতিতে চলে, তবে পার্থক্যটি কার্যপরিচালনাজনিত, যান্ত্রিক নয়।
একবার বাধাটি চিহ্নিত করা হলে — অনুমান করা হলে নয় — আপনি এটিকে নির্ভুলভাবে লক্ষ্য করতে পারেন।
৩. কোনো খরচ ছাড়াই কার্যপরিচালনাগত সমাধান
অধিকাংশ উৎপাদন বৃদ্ধি নতুন হার্ডওয়্যার নয়, বরং কার্যপরিচালনা থেকে আসে:
-
উপকরণগুলি আগে থেকে সজ্জিত করুন। বর্তমান কাগজের রোল ও গ্লু কার্ট্রিজ শেষ হওয়ার আগেই পরবর্তীটি প্রস্তুত করুন। দুই মিনিটের পরিকল্পিত পরিবর্তন দশ মিনিটের বিশৃঙ্খল প্রচেষ্টার পরিবর্তে মাসে ঘণ্টার পর ঘণ্টা সাশ্রয় করে।
-
পরিবর্তনগুলি মানকীকরণ করুন। আকার পরিবর্তনের জন্য একটি চেকলিস্ট লিখুন এবং প্রতিটি অপারেটরকে তা শেখান। যেসব কারখানা পরিবর্তনগুলি মানকীকরণ করে, তারা সাধারণত সেটআপ সময় ৩০–৫০% কমিয়ে দেয়।
-
রক্ষণাবেক্ষণের সময়সূচি নির্ধারণ করুন। ছোট ছোট সমস্যাগুলি দিনভর এলোমেলো বন্ধের কারণ হতে দেবেন না; বরং সেগুলিকে প্রতিদিনের পরিকল্পিত পরিষ্কার করা/রক্ষণাবেক্ষণের সময়ে একত্রিত করুন। এলোমেলো বন্ধগুলি পরিকল্পিত বন্ধের চেয়ে তিন গুণ বেশি ব্যয়বহুল।
-
কাজের সাথে গতি মেলান। সহজ কাজগুলি (মানক কাগজ, সরল ফরম্যাট) উচ্চ গতিতে চালান এবং চাহিদাপূর্ণ কাজের জন্য মাত্র গতি কমান। প্রতিটি কাজের ধরনের জন্য একটি অপারেটর-পরিচালিত গতি প্রোফাইল ব্যবহার করা ব্যবহারিক পদ্ধতি।
-
ট্র্যাক করুন এবং যোগাযোগ করুন। দৈনিক উৎপাদন এবং বন্ধের কারণগুলি অপারেটরদের দেখার মতো জায়গায় পোস্ট করুন। যা পরিমাপ করা হয়, তাই পরিচালনা করা হয় — যখন দলগুলি নিজস্ব সংখ্যাগুলি দেখতে পায়, তখন তারা দ্রুত উন্নতি করে।
৪. বাস্তব উৎপাদন বৃদ্ধি করে এমন হার্ডওয়্যার আপগ্রেড
যদি কার্যপ্রণালী সঠিক হয় কিন্তু উৎপাদন এখনও সীমিত থাকে, তবে মেশিনটিই সীমা হতে পারে — এবং সমাধানটি হতে পারে নতুন মেশিন না হয়ে আপগ্রেড:
-
সার্ভো ড্রাইভ বনাম মেকানিক্যাল ড্রাইভ। সার্ভো-চালিত মেশিনগুলি গতিতে টান এবং রেজিস্ট্রেশন আরও নির্ভুলভাবে ধরে রাখে এবং বর্জ্য কমায়, যা কার্যকর আউটপুট বাড়ায়। জুক্সিন ZXFD-290 এবং ZXJD-450 এই কারণে সার্ভো-চালিত সিস্টেম ব্যবহার করে।
-
স্বয়ংক্রিয় স্প্লাইসিং। একটি স্বয়ংক্রিয় পেপার স্প্লাইসার মেশিন থামানো ছাড়াই নতুন রোল যুক্ত করে, যা রোল-পরিবর্তনের সময়ের বিলম্ব সম্পূর্ণরূপে দূর করে — এটি অধিকাংশ একক আপগ্রেডের চেয়ে বেশি মূল্যবান।
-
দ্রুত আঠা প্রয়োগ ব্যবস্থা। উচ্চতর প্রয়োগ গতিসম্পন্ন হট-মেল্ট ব্যবস্থা মেশিনের কার্যকর সর্বোচ্চ গতি বাড়াতে পারে।
-
ডেলিভারি এবং স্ট্যাকিং উন্নতি। স্বয়ংক্রিয় গণনা, স্ট্যাকিং এবং কনভেয়িং ডেলিভারি শেষে অপারেটরের হস্তক্ষেপ কমায়, যা উচ্চ-গতির লাইনগুলিতে বোটলনেক হয়ে ওঠে।
আপগ্রেড করার আগে সংখ্যাগুলি হিসাব করুন: যদি ৫,০০০ ডলার মূল্যের একটি আপগ্রেড প্রতি শিফটে ৩০ মিনিট সাশ্রয় করে, তবে এটি কয়েক মাসের মধ্যে নিজেকে পূরণ করে; কিন্তু যদি আপনার বোটলনেক আসলে অপারেশনাল হয়, তবে হার্ডওয়্যারের জন্য ব্যয় করা অর্থ নষ্ট হয়ে যায়।
৫. একটি ব্যবহারিক উন্নতি পরিকল্পনা
একটি ভিত্তি নির্ধারণ করুন, তারপর পরিমাপযোগ্য ধাপে উন্নতি করুন:
-
বর্তমান কার্যকরী গতি (ঘণ্টায় ব্যাগ সংখ্যা, মিনিটে নয়) এবং এক পূর্ণ মাসের জন্য বর্জ্য হার রেকর্ড করুন।
-
থামার কারণগুলির মধ্যে দুটি সবচেয়ে বড় কারণ বেছে নিন এবং তাদের সমাধান করুন — একটি সময়ে একটি।
-
প্রতি মাসে পুনরায় পরিমাপ করুন। বছরে ৩ মিলিয়ন ব্যাগ উৎপাদনকারী একটি লাইনে ৫% আউটপুট বৃদ্ধি মানে ১৫০,০০০ অতিরিক্ত ব্যাগ — যা শূন্য মূলধন খরচে উল্লেখযোগ্য আয় বৃদ্ধি।
-
উন্নতিগুলি নথিভুক্ত ও টেকসই রাখতে প্রতিটি মেশিনের জন্য একটি লগবুক রাখুন, যাতে কর্মীদের পরিবর্তন হলেও তা অক্ষুণ্ণ থাকে।
উপসংহার
কাগজের ব্যাগ মেশিনের ব্রোশারে উল্লেখিত নির্ধারিত গতি হলো ক্ষমতার একটি প্রতিশ্রুতি, আউটপুটের একটি নিশ্চয়তা নয়। আপনার উৎপাদন নির্ধারণ করে অপারেশনের অনুশাসন, রক্ষণাবেক্ষণের অবস্থা এবং — শেষে — হার্ডওয়্যারের ক্ষমতা। আপনার থামাগুলি পরিমাপ করুন, চেঞ্জওভারগুলি মানকীকরণ করুন, মেশিনটি রক্ষণাবেক্ষণ করুন এবং লক্ষ্যযুক্ত দুর্বল বিন্দুগুলি আপগ্রেড করুন; এতে সাধারণত নতুন মেশিন কেনার প্রয়োজন ছাড়াই আসল আউটপুট ২০–৪০% পর্যন্ত বৃদ্ধি করা যায়।
যখন ক্ষমতা বৃদ্ধির সময় আসে, তখন গতি বজায় রাখতে পারে এমন মেশিনগুলি বেছে নিন: সার্ভো-চালিত, সঠিকভাবে নির্মিত এবং প্রকৃত সহায়তা দ্বারা সমর্থিত। জিয়ানজিয়াং ঝুক্সিন মেশিনারির বর্গাকার তল (ZXFD-290, ২০০ টি/মিনিট) এবং ধারালো তল (ZXJD-450, ৫০–৬০০ টি/মিনিট) কাগজের ব্যাগ মেশিনগুলি দীর্ঘস্থায়ী উৎপাদনের জন্য নির্মিত এবং আজীবন পর-বিক্রয় সেবা ও প্রযুক্তিগত সহায়তা দ্বারা সমর্থিত। বর্তমান লাইনটি অপটিমাইজ করার বা সর্বোচ্চ বাস্তব-বিশ্ব আউটপুটের জন্য নতুন লাইন ডিজাইন করার বিষয়ে আলোচনা করতে ঝুক্সিন-এর সাথে যোগাযোগ করুন।