
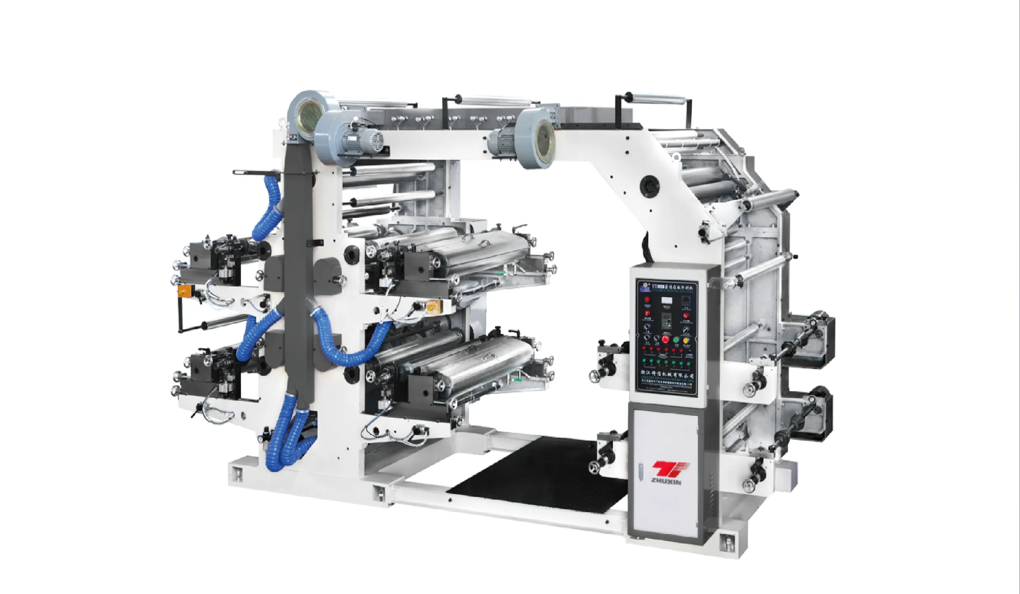
Przegląd technologii drukowania flexograficznego w linii do worków papierowych
Dla producenta worków papierowych drukowanie zawsze stanowiło dylemat. Klienci wymagają worków z marką, ale oddzielny etap drukowania oznacza dodatkową pracę, dodatkowe manipulacje, dodatkową powierzchnię produkcyjną i wyższe koszty. Drukowanie w linii rozwiązuje ten dylemat: jednostka drukująca flexograficznie zamontowana bezpośrednio na maszynie do produkcji worków papierowych nanosi wzór w trakcie formowania worka, przekształcając dwuetapowy proces produkcyjny w jedną ciągłą operację. Wynikiem jest niższy koszt przypadający na pojedynczy worek, krótszy czas realizacji zamówień oraz uproszczone logistyka. W niniejszym artykule wyjaśniono zasadę działania drukowania w linii, dlaczego jest ono opłacalne, jakie czynniki należy uwzględnić przy jego wdrażaniu oraz jak zapewnić stałą jakość druku.
Zasada działania i wymagania inżynieryjne
Druk inline łączy jedną lub więcej stacji drukujących flexograficznych z torem papieru maszyny do produkcji toreb. Papier jest drukowany w trakcie przesuwania się między rozdrabniaczem a formowaniem: jednostka flexograficzna nanosi farbę na powierzchnię papieru, sekcja suszenia utrwalająca farbę, a następnie wydrukowany papier przechodzi dalej do stacji składania, klejenia i cięcia maszyny do toreb.
Konfiguracja jest prosta w założeniu — najpierw drukuj, potem formuj — ale wymaga zaawansowanego inżynierii. Jednostka drukująca musi zapewniać precyzyjną rejestrację przy prędkości produkcyjnej maszyny do toreb, a sekcja suszenia musi całkowicie utrwalić farbę przed składaniem i klejeniem papieru; w przeciwnym razie zgięcia rozmywają druk lub klej nie przyczepia się prawidłowo do warstwy farby.
Gdy odpowiednio zaprojektowana — jak opcje druku inline dostępne w liniach Zhuxin ZXFD-290 i ZXJD-450 — technologia ta umożliwia produkcję wydrukowanych toreb w pojedynczej maszynie, z jednym operatorem nadzorującym cały proces.
Konfiguracja jest prosta w założeniu — najpierw drukuj, potem formuj — ale wymaga zaawansowanego inżynierii. Jednostka drukująca musi zapewniać precyzyjną rejestrację przy prędkości produkcyjnej maszyny do toreb, a sekcja suszenia musi całkowicie utrwalić farbę przed składaniem i klejeniem papieru; w przeciwnym razie zgięcia rozmywają druk lub klej nie przyczepia się prawidłowo do warstwy farby.
Gdy odpowiednio zaprojektowana — jak opcje druku inline dostępne w liniach Zhuxin ZXFD-290 i ZXJD-450 — technologia ta umożliwia produkcję wydrukowanych toreb w pojedynczej maszynie, z jednym operatorem nadzorującym cały proces.
Główne korzyści biznesowe druku inline
Uzasadnienie biznesowe druku inline opiera się na wyeliminowaniu osobnego etapu drukowania:
Jedna maszyna, jeden operator. Samodzielny etap drukowania wymaga własnej prasy, własnych operatorów oraz własnego harmonogramu. Druk inline wykorzystuje istniejący personel i czas pracy maszyny do produkcji worków.
Brak podwójnego manipulowania materiałami. W przypadku druku offline role przemieszczają się do drukarni, a następnie do maszyny do produkcji worków – z dwoma przygotowaniami, dwoma kontrolami jakości oraz dwoma okazjami do uszkodzenia i marnotrawstwa. Druk inline eliminuje cały ten pośredni etap.
Mniejsze zapasy wydrukowanych materiałów. Producenci offline muszą wcześnie wydrukować i magazynować role wydrukowanego papieru, co wiąże kapitał i niesie ryzyko utraty aktualności projektów przy zmianach w grafice. Producentom inline wystarczy wydrukować dokładnie tyle, ile jest potrzebne, i dokładnie wtedy, kiedy jest to potrzebne – zmiany w projektach wchodzą w życie natychmiast.
Szybsze realizowanie zamówień. Pilne zamówienie na 50 000 wydrukowanych worków może zostać wysłane tego samego dnia, w którym zostały wydrukowane i uformowane, zamiast czekać na dostępny termin w osobnym procesie drukowania.
Zmniejszone nakłady kapitałowe dla nowo powstających firm. Maszyna do produkcji woreczków z wbudowanym systemem drukowania jest tańsza niż osobna maszyna do produkcji woreczków w połączeniu z niezależnym prasowaniem flexo, dzięki czemu produkcja z marką staje się dostępna również dla mniejszych zakładów.
W przypadku prac z logo w jednym kolorze — najczęściej występujących zapotrzebowaniu ze strony piekarni, kawiarni i sieci gastronomicznych typu takeaway — drukowanie inline jest zazwyczaj najtańszą dostępną metodą produkcji.
Jedna maszyna, jeden operator. Samodzielny etap drukowania wymaga własnej prasy, własnych operatorów oraz własnego harmonogramu. Druk inline wykorzystuje istniejący personel i czas pracy maszyny do produkcji worków.
Brak podwójnego manipulowania materiałami. W przypadku druku offline role przemieszczają się do drukarni, a następnie do maszyny do produkcji worków – z dwoma przygotowaniami, dwoma kontrolami jakości oraz dwoma okazjami do uszkodzenia i marnotrawstwa. Druk inline eliminuje cały ten pośredni etap.
Mniejsze zapasy wydrukowanych materiałów. Producenci offline muszą wcześnie wydrukować i magazynować role wydrukowanego papieru, co wiąże kapitał i niesie ryzyko utraty aktualności projektów przy zmianach w grafice. Producentom inline wystarczy wydrukować dokładnie tyle, ile jest potrzebne, i dokładnie wtedy, kiedy jest to potrzebne – zmiany w projektach wchodzą w życie natychmiast.
Szybsze realizowanie zamówień. Pilne zamówienie na 50 000 wydrukowanych worków może zostać wysłane tego samego dnia, w którym zostały wydrukowane i uformowane, zamiast czekać na dostępny termin w osobnym procesie drukowania.
Zmniejszone nakłady kapitałowe dla nowo powstających firm. Maszyna do produkcji woreczków z wbudowanym systemem drukowania jest tańsza niż osobna maszyna do produkcji woreczków w połączeniu z niezależnym prasowaniem flexo, dzięki czemu produkcja z marką staje się dostępna również dla mniejszych zakładów.
W przypadku prac z logo w jednym kolorze — najczęściej występujących zapotrzebowaniu ze strony piekarni, kawiarni i sieci gastronomicznych typu takeaway — drukowanie inline jest zazwyczaj najtańszą dostępną metodą produkcji.
Główne czynniki do rozważenia przed wdrożeniem drukowania inline
Drukowanie inline nie jest odpowiedzią na każde zadanie. Przed podjęciem decyzji przeanalizuj poniższe czynniki:
Liczba kolorów. Jednostki inline obsługują zwykle od jednego do czterech kolorów. Logo w jednym kolorze jest idealne; druk czterokolorowy CMYK jest możliwy, ale wymaga wysokiej precyzji w zakresie prędkości i rejestracji. Skomplikowane wzory wielokolorowe lub pełne pokrycie powierzchni lepiej nadają się do drukowania na niezależnej prasie flexo.
Oczekiwania dotyczące jakości druku. Jeśli Twoi klienci wymagają premiumowej, wysokiej rozdzielczości reprodukcji (delikatne gradienty, siatki tonalne na białej papierze kraft), może być konieczna dedykowana, samodzielna maszyna drukująca z bardziej zaawansowanymi funkcjami sterowania. Druk inline doskonale nadaje się do czystych, spójnych druków w kolorach solidnych oraz prostych projektów.
Kompromis prędkościowy. Jednostki drukujące i suszące zwiększają obciążenie linii produkcyjnej. Potwierdź maksymalną prędkość produkcji torebek przy aktywnym druku inline i upewnij się, że nadal spełnia ona Twoje cele objętościowe.
Wybór papieru. Gładkie papiery drukują się czystsze. Brązowy papier kraft jest naturalnie chłonny, dlatego ilość nanoszonej farby oraz wygląd kolorów różnią się od tych na białym papierze kraft — zweryfikuj efekt druku na rzeczywistym materiale.
Zadania związane z opakowaniami żywności. Jeśli produkujesz torebki kontaktujące się z żywnością, farby inline muszą być niskomigrujące i zgodne z przepisami dotyczącymi kontaktu z żywnością, a system suszenia musi zapewnić pełną polimeryzację farby.
Liczba kolorów. Jednostki inline obsługują zwykle od jednego do czterech kolorów. Logo w jednym kolorze jest idealne; druk czterokolorowy CMYK jest możliwy, ale wymaga wysokiej precyzji w zakresie prędkości i rejestracji. Skomplikowane wzory wielokolorowe lub pełne pokrycie powierzchni lepiej nadają się do drukowania na niezależnej prasie flexo.
Oczekiwania dotyczące jakości druku. Jeśli Twoi klienci wymagają premiumowej, wysokiej rozdzielczości reprodukcji (delikatne gradienty, siatki tonalne na białej papierze kraft), może być konieczna dedykowana, samodzielna maszyna drukująca z bardziej zaawansowanymi funkcjami sterowania. Druk inline doskonale nadaje się do czystych, spójnych druków w kolorach solidnych oraz prostych projektów.
Kompromis prędkościowy. Jednostki drukujące i suszące zwiększają obciążenie linii produkcyjnej. Potwierdź maksymalną prędkość produkcji torebek przy aktywnym druku inline i upewnij się, że nadal spełnia ona Twoje cele objętościowe.
Wybór papieru. Gładkie papiery drukują się czystsze. Brązowy papier kraft jest naturalnie chłonny, dlatego ilość nanoszonej farby oraz wygląd kolorów różnią się od tych na białym papierze kraft — zweryfikuj efekt druku na rzeczywistym materiale.
Zadania związane z opakowaniami żywności. Jeśli produkujesz torebki kontaktujące się z żywnością, farby inline muszą być niskomigrujące i zgodne z przepisami dotyczącymi kontaktu z żywnością, a system suszenia musi zapewnić pełną polimeryzację farby.
Profesjonalna kontrola jakości dla spójnego druku inline
Spójna jakość druku inline opiera się na tych samych zasadach co niezależny druk flexograficzny, z dodatkową warstwą monitoringu w czasie rzeczywistym:
Sprawdzanie rejestracji. Synchronizacja napędzana serwosilnikami utrzymuje rejestrację druku względem długości cięcia automatycznie, ale należy ją zweryfikować na początku zadania oraz okresowo — zwłaszcza po wymianie rolek papieru, która może nieznacznie przesunąć taśmę.
Wałek aniloksowy i spójność farby. Dokumentuj dobór wałka aniloksowego, lepkość farby oraz temperaturę suszenia dla każdego zadania i powtarzaj te ustawienia przy kolejnych zamówieniach. Zmiana lepkości jest główną przyczyną wahań barwnych w ramach jednej partii.
Weryfikacja suszenia. Po sekcji suszenia farba musi być sucha w dotyku i odporna na zarysowanie. Szybki test zatrzymania (przecieranie czystą białą ściereczką) na początku zadania pozwala wykryć niedosuszoną farbę jeszcze przed tym, jak zacznie ona smarować setki toreb.
Zatwierdzenie pierwszego egzemplarza. Uruchom kilka toreb, sprawdź je w porównaniu do zatwierdzonego wzorca (barwa, rejestracja, linie kleju, fałdy), a dopiero potem przejdź na pełną prędkość.
Kontrola w linii. Szkolenie operatorów w celu sprawdzania próbki z dostarczonej stosu co 15–30 minut. Wykrycie wadliwego elementu na wczesnym etapie wiąże się z utratą kilku minut; wykrycie go na końcu serii oznacza utratę całej zmiany.
Sprawdzanie rejestracji. Synchronizacja napędzana serwosilnikami utrzymuje rejestrację druku względem długości cięcia automatycznie, ale należy ją zweryfikować na początku zadania oraz okresowo — zwłaszcza po wymianie rolek papieru, która może nieznacznie przesunąć taśmę.
Wałek aniloksowy i spójność farby. Dokumentuj dobór wałka aniloksowego, lepkość farby oraz temperaturę suszenia dla każdego zadania i powtarzaj te ustawienia przy kolejnych zamówieniach. Zmiana lepkości jest główną przyczyną wahań barwnych w ramach jednej partii.
Weryfikacja suszenia. Po sekcji suszenia farba musi być sucha w dotyku i odporna na zarysowanie. Szybki test zatrzymania (przecieranie czystą białą ściereczką) na początku zadania pozwala wykryć niedosuszoną farbę jeszcze przed tym, jak zacznie ona smarować setki toreb.
Zatwierdzenie pierwszego egzemplarza. Uruchom kilka toreb, sprawdź je w porównaniu do zatwierdzonego wzorca (barwa, rejestracja, linie kleju, fałdy), a dopiero potem przejdź na pełną prędkość.
Kontrola w linii. Szkolenie operatorów w celu sprawdzania próbki z dostarczonej stosu co 15–30 minut. Wykrycie wadliwego elementu na wczesnym etapie wiąże się z utratą kilku minut; wykrycie go na końcu serii oznacza utratę całej zmiany.
Zastosowania i rozwiązania produktowe
Druk inline pozwala zaoszczędzić pieniądze przy zadaniach, które wykonuje dobrze — a jest ich szeroki zakres. Należy jednak pamiętać o drukowaniu oddzielnym w przypadku:
- wielokolorowych prac procesowych o wysokiej złożoności wizualnej
- bardzo dużych powierzchni druku lub intensywnego pokrycia farbą
- zleceń premium na białej tekturze kraft wymagających najwyższej wierności druku
- sytuacji, w których nie można pogodzić się z obniżeniem maksymalnej prędkości maszyny do produkcji woreczków
Wiele producentów stosuje oba rozwiązania: jednostki inline do codziennych woreczków z logo oraz oddzielny prasę flexograficzną YT-S do zleceń premium i złożonych. Te dwa konfiguracje uzupełniają się wzajemnie, a odpowiedni wybór zależy od profilu klientów.
- wielokolorowych prac procesowych o wysokiej złożoności wizualnej
- bardzo dużych powierzchni druku lub intensywnego pokrycia farbą
- zleceń premium na białej tekturze kraft wymagających najwyższej wierności druku
- sytuacji, w których nie można pogodzić się z obniżeniem maksymalnej prędkości maszyny do produkcji woreczków
Wiele producentów stosuje oba rozwiązania: jednostki inline do codziennych woreczków z logo oraz oddzielny prasę flexograficzną YT-S do zleceń premium i złożonych. Te dwa konfiguracje uzupełniają się wzajemnie, a odpowiedni wybór zależy od profilu klientów.
Druk inline na maszynach do produkcji torebek to jedna z najbardziej efektywnych modernizacji dostępnych dla producentów torebek. Eliminuje ona całą operację produkcyjną, obniża koszty pracy i obsługi, zmniejsza zapasy drukowanych materiałów oraz skraca czas realizacji zamówień — jednocześnie zapewniając profesjonalne, markowe torebki wprost z maszyny do produkcji torebek
Spis treści
- Przegląd technologii drukowania flexograficznego w linii do worków papierowych
- Zasada działania i wymagania inżynieryjne
- Główne korzyści biznesowe druku inline
- Główne czynniki do rozważenia przed wdrożeniem drukowania inline
- Profesjonalna kontrola jakości dla spójnego druku inline
- Zastosowania i rozwiązania produktowe