
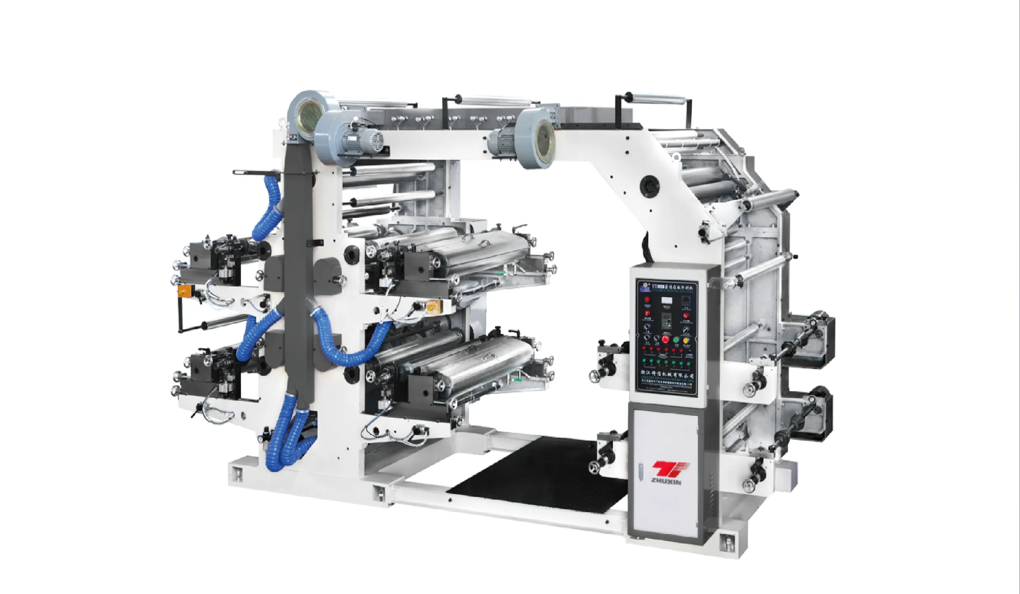
কাগজের ব্যাগের জন্য ইনলাইন ফ্লেক্সো প্রিন্টিংয়ের সংক্ষিপ্ত পরিচিতি
কাগজের ব্যাগ তৈরি করা প্রতিষ্ঠানের জন্য মুদ্রণ সবসময় একটি দ্বিধা ছিল। গ্রাহকরা ব্র্যান্ডেড ব্যাগ চান, কিন্তু আলাদা মুদ্রণ পদ্ধতির অর্থ অতিরিক্ত শ্রম, অতিরিক্ত হ্যান্ডলিং, অতিরিক্ত ফ্লোর স্পেস এবং অতিরিক্ত খরচ। ইন-লাইন মুদ্রণ এই দ্বিধা দূর করে: কাগজের ব্যাগ মেশিনের সঙ্গে সরাসরি যুক্ত একটি ফ্লেক্সো মুদ্রণ ইউনিট ব্যাগ গঠনের সময় নকশা ইন-লাইনে মুদ্রণ করে, যার ফলে দুটি পদক্ষেপের উৎপাদন প্রক্রিয়া একটি অবিচ্ছিন্ন অপারেশনে পরিণত হয়। ফলাফল হলো প্রতি ব্যাগে কম খরচ, দ্রুত ডেলিভারি এবং সহজতর লজিস্টিক্স। এই নিবন্ধে ইন-লাইন মুদ্রণ কীভাবে কাজ করে, কেন এটি লাভজনক, এটি স্থাপন করার সময় কী কী বিষয় বিবেচনা করা উচিত এবং মুদ্রণের মান স্থির রাখার উপায় ব্যাখ্যা করা হয়েছে।
কার্যপ্রণালী এবং প্রকৌশলগত প্রয়োজনীয়তা
সোজা ছাপানোর পদ্ধতিতে এক বা একাধিক ফ্লেক্সোগ্রাফিক ছাপানোর স্টেশনকে ব্যাগ মেশিনের কাগজের পথের মধ্যে একীভূত করা হয়। কাগজের ওয়েবটি আনউইন্ডিং এবং ফর্মিং-এর মধ্যবর্তী সময়ে ছাপা হয়: ফ্লেক্সো ইউনিটটি কাগজের পৃষ্ঠে কালি প্রয়োগ করে, শুকানোর অংশটি কালিকে শুকিয়ে দেয়, এবং ছাপানো ওয়েবটি ব্যাগ মেশিনের ভাঁজ করা, আঠা লাগানো এবং কাটার স্টেশনগুলিতে চলে যায়।
এই বিন্যাসটি ধারণাগতভাবে সহজ—প্রথমে ওয়েবটি ছাপা, তারপর তাকে গঠন করা—কিন্তু প্রকৌশলগতভাবে এটি চ্যালেঞ্জিং। ছাপানোর ইউনিটটি ব্যাগ মেশিনের উৎপাদন গতিতে সঠিক রেজিস্ট্রেশন বজায় রাখতে হবে, এবং শুকানোর অংশটি কাগজ ভাঁজ করা ও আঠা লাগানোর আগেই কালিকে সম্পূর্ণ শুকিয়ে দিতে হবে; অন্যথায় ভাঁজগুলি ছাপটি স্মিয়ার করবে অথবা আঠা কালির উপর সঠিকভাবে আঠালো হবে না।
যখন এটি ভালোভাবে প্রকৌশলগতভাবে ডিজাইন করা হয়—যেমন ঝুক্সিনের ZXFD-290 এবং ZXJD-450 লাইনগুলিতে প্রস্তাবিত সোজা ফ্লেক্সো বিকল্পগুলিতে—তখন সোজা ছাপানোর পদ্ধতি একটি একক মেশিন থেকে ছাপানো ব্যাগ উৎপাদন করে, যেখানে একজন অপারেটর সম্পূর্ণ প্রক্রিয়াটি তদারকি করেন।
এই বিন্যাসটি ধারণাগতভাবে সহজ—প্রথমে ওয়েবটি ছাপা, তারপর তাকে গঠন করা—কিন্তু প্রকৌশলগতভাবে এটি চ্যালেঞ্জিং। ছাপানোর ইউনিটটি ব্যাগ মেশিনের উৎপাদন গতিতে সঠিক রেজিস্ট্রেশন বজায় রাখতে হবে, এবং শুকানোর অংশটি কাগজ ভাঁজ করা ও আঠা লাগানোর আগেই কালিকে সম্পূর্ণ শুকিয়ে দিতে হবে; অন্যথায় ভাঁজগুলি ছাপটি স্মিয়ার করবে অথবা আঠা কালির উপর সঠিকভাবে আঠালো হবে না।
যখন এটি ভালোভাবে প্রকৌশলগতভাবে ডিজাইন করা হয়—যেমন ঝুক্সিনের ZXFD-290 এবং ZXJD-450 লাইনগুলিতে প্রস্তাবিত সোজা ফ্লেক্সো বিকল্পগুলিতে—তখন সোজা ছাপানোর পদ্ধতি একটি একক মেশিন থেকে ছাপানো ব্যাগ উৎপাদন করে, যেখানে একজন অপারেটর সম্পূর্ণ প্রক্রিয়াটি তদারকি করেন।
সোজা ছাপানোর মূল ব্যবসায়িক সুবিধাসমূহ
অনলাইন প্রিন্টিং-এর ব্যবসায়িক যৌক্তিকতা আলাদা প্রিন্টিং অপারেশন বাদ দেওয়ার উপর ভিত্তি করে:
একটি মেশিন, একজন অপারেটর। একটি স্ট্যান্ডঅ্যালোন প্রিন্টিং ধাপের জন্য একটি নিজস্ব প্রেস, নিজস্ব অপারেটর এবং নিজস্ব সময়সূচী প্রয়োজন। অনলাইন প্রিন্টিং ব্যাগ মেশিনের বিদ্যমান কর্মী ও সময় ব্যবহার করে।
দ্বিতীয়বার হ্যান্ডলিং নেই। অফলাইন প্রিন্টিং-এ, রোলগুলি প্রথমে প্রিন্টারে যায়, তারপর ব্যাগ মেশিনে যায়—যার ফলে দুটি সেটআপ, দুটি মান পরীক্ষা এবং ক্ষতি ও বর্জ্য হওয়ার দুটি সুযোগ হয়। অনলাইন প্রিন্টিং সম্পূর্ণ মধ্যবর্তী ধাপটি বাদ দেয়।
মুদ্রিত স্টকের কম ইনভেন্টরি। অফলাইন উৎপাদকদের পূর্ব-মুদ্রণ করে মুদ্রিত কাগজের রোল সঞ্চয় করতে হয়, যা মূলধন আটকে রাখে এবং ডিজাইন পরিবর্তন হলে সেগুলি অপ্রাসঙ্গিক হয়ে পড়ার ঝুঁকি তৈরি করে। অনলাইন উৎপাদকরা ঠিক যতটুকু প্রয়োজন, যখন প্রয়োজন, ততটুকুই মুদ্রণ করে—ডিজাইন পরিবর্তনগুলি তৎক্ষণাৎ কার্যকর হয়।
অর্ডার সম্পন্ন করতে কম সময় লাগে। ৫০,০০০টি মুদ্রিত ব্যাগের জরুরি অর্ডার যদি একই দিনে মুদ্রণ ও গঠন করা হয়, তবে সেটি একই দিনে পাঠানো যায়, আলাদা প্রিন্টিং স্লটের জন্য অপেক্ষা করার প্রয়োজন হয় না।
শুরু করার জন্য কম মূলধন বিনিয়োগ। একটি ইনলাইন-সজ্জিত ব্যাগ মেশিনের দাম একটি ব্যাগ মেশিন ও একটি স্ট্যান্ডঅ্যালোন ফ্লেক্সো প্রেসের সমষ্টির চেয়ে কম, যা ছোট কারখানাগুলিকে ব্র্যান্ডেড উৎপাদনের সুযোগ প্রদান করে।
একক-রঙের লোগো কাজের জন্য—যা বেকারিগুলি, কফি শপগুলি এবং টেকঅওয়ে চেইনগুলির কাছ থেকে সবচেয়ে সাধারণ চাহিদা—ইনলাইন প্রিন্টিং সাধারণত উপলব্ধ সবচেয়ে কম খরচের উৎপাদন পদ্ধতি।
একটি মেশিন, একজন অপারেটর। একটি স্ট্যান্ডঅ্যালোন প্রিন্টিং ধাপের জন্য একটি নিজস্ব প্রেস, নিজস্ব অপারেটর এবং নিজস্ব সময়সূচী প্রয়োজন। অনলাইন প্রিন্টিং ব্যাগ মেশিনের বিদ্যমান কর্মী ও সময় ব্যবহার করে।
দ্বিতীয়বার হ্যান্ডলিং নেই। অফলাইন প্রিন্টিং-এ, রোলগুলি প্রথমে প্রিন্টারে যায়, তারপর ব্যাগ মেশিনে যায়—যার ফলে দুটি সেটআপ, দুটি মান পরীক্ষা এবং ক্ষতি ও বর্জ্য হওয়ার দুটি সুযোগ হয়। অনলাইন প্রিন্টিং সম্পূর্ণ মধ্যবর্তী ধাপটি বাদ দেয়।
মুদ্রিত স্টকের কম ইনভেন্টরি। অফলাইন উৎপাদকদের পূর্ব-মুদ্রণ করে মুদ্রিত কাগজের রোল সঞ্চয় করতে হয়, যা মূলধন আটকে রাখে এবং ডিজাইন পরিবর্তন হলে সেগুলি অপ্রাসঙ্গিক হয়ে পড়ার ঝুঁকি তৈরি করে। অনলাইন উৎপাদকরা ঠিক যতটুকু প্রয়োজন, যখন প্রয়োজন, ততটুকুই মুদ্রণ করে—ডিজাইন পরিবর্তনগুলি তৎক্ষণাৎ কার্যকর হয়।
অর্ডার সম্পন্ন করতে কম সময় লাগে। ৫০,০০০টি মুদ্রিত ব্যাগের জরুরি অর্ডার যদি একই দিনে মুদ্রণ ও গঠন করা হয়, তবে সেটি একই দিনে পাঠানো যায়, আলাদা প্রিন্টিং স্লটের জন্য অপেক্ষা করার প্রয়োজন হয় না।
শুরু করার জন্য কম মূলধন বিনিয়োগ। একটি ইনলাইন-সজ্জিত ব্যাগ মেশিনের দাম একটি ব্যাগ মেশিন ও একটি স্ট্যান্ডঅ্যালোন ফ্লেক্সো প্রেসের সমষ্টির চেয়ে কম, যা ছোট কারখানাগুলিকে ব্র্যান্ডেড উৎপাদনের সুযোগ প্রদান করে।
একক-রঙের লোগো কাজের জন্য—যা বেকারিগুলি, কফি শপগুলি এবং টেকঅওয়ে চেইনগুলির কাছ থেকে সবচেয়ে সাধারণ চাহিদা—ইনলাইন প্রিন্টিং সাধারণত উপলব্ধ সবচেয়ে কম খরচের উৎপাদন পদ্ধতি।
ইনলাইন প্রিন্টিং গ্রহণের আগে বিবেচনার মূল বিষয়গুলি
ইনলাইন প্রিন্টিং প্রতিটি কাজের জন্য সঠিক সমাধান নয়। চূড়ান্ত সিদ্ধান্ত নেওয়ার আগে এই বিষয়গুলি মূল্যায়ন করুন:
রংয়ের সংখ্যা। ইনলাইন ইউনিটগুলি সাধারণত এক থেকে চারটি রং পরিচালনা করে। একক-রঙের লোগো আদর্শ; চার-রঙের প্রক্রিয়া কাজ সম্ভব, কিন্তু গতি ও রেজিস্ট্রেশনের উপর চাপ সৃষ্টি করে। ভারী বহু-রঙের বা সম্পূর্ণ কভারেজের ডিজাইনগুলি একটি স্ট্যান্ডঅ্যালোন ফ্লেক্সো প্রেসের জন্য অধিকতর উপযুক্ত।
মুদ্রণের গুণগত মানের প্রত্যাশা। যদি আপনার গ্রাহকরা প্রিমিয়াম-মানের, উচ্চ-রেজোলিউশন ছাপার (সূক্ষ্ম গ্রেডিয়েন্ট, সাদা ক্রাফটে হালফটোন) দাবি করেন, তবে আরও উন্নত নিয়ন্ত্রণ বিশিষ্ট একটি স্বতন্ত্র ছাপার মেশিন প্রয়োজন হতে পারে। ইন-লাইন ছাপানো স্পট-কালার এবং সরল ডিজাইনগুলির জন্য অত্যন্ত উপযুক্ত।
গতির বিনিময়। ছাপানো ও শুকানোর ইউনিটগুলি লাইনের ওপর অতিরিক্ত ভার যোগ করে। ইন-লাইন ছাপানো চালু থাকাকালীন ব্যাগ উৎপাদনের সর্বোচ্চ গতি নিশ্চিত করুন এবং নিশ্চিত হয়ে নিন যে এটি এখনও আপনার পরিমাণের লক্ষ্যমাত্রা পূরণ করছে।
কাগজ নির্বাচন। মসৃণ কাগজে আরও পরিষ্কারভাবে ছাপা হয়। বাদামি ক্রাফট স্বাভাবিকভাবেই শোষণশীল, তাই কালির প্রয়োগ এবং রংয়ের চেহারা সাদা ক্রাফট থেকে ভিন্ন হয় — আপনার প্রকৃত উপাদানে ছাপানো ফলাফল যাচাই করুন।
খাদ্য-মানের কাজ। যদি আপনি খাদ্য-সংস্পর্শের ব্যাগ তৈরি করেন, তবে ইন-লাইন কালিগুলি অবশ্যই কম-মাইগ্রেশন এবং খাদ্য-সংস্পর্শের জন্য অনুমোদিত হতে হবে, এবং শুকানোর ব্যবস্থাটি কালিকে সম্পূর্ণরূপে শুকিয়ে দিতে হবে।
রংয়ের সংখ্যা। ইনলাইন ইউনিটগুলি সাধারণত এক থেকে চারটি রং পরিচালনা করে। একক-রঙের লোগো আদর্শ; চার-রঙের প্রক্রিয়া কাজ সম্ভব, কিন্তু গতি ও রেজিস্ট্রেশনের উপর চাপ সৃষ্টি করে। ভারী বহু-রঙের বা সম্পূর্ণ কভারেজের ডিজাইনগুলি একটি স্ট্যান্ডঅ্যালোন ফ্লেক্সো প্রেসের জন্য অধিকতর উপযুক্ত।
মুদ্রণের গুণগত মানের প্রত্যাশা। যদি আপনার গ্রাহকরা প্রিমিয়াম-মানের, উচ্চ-রেজোলিউশন ছাপার (সূক্ষ্ম গ্রেডিয়েন্ট, সাদা ক্রাফটে হালফটোন) দাবি করেন, তবে আরও উন্নত নিয়ন্ত্রণ বিশিষ্ট একটি স্বতন্ত্র ছাপার মেশিন প্রয়োজন হতে পারে। ইন-লাইন ছাপানো স্পট-কালার এবং সরল ডিজাইনগুলির জন্য অত্যন্ত উপযুক্ত।
গতির বিনিময়। ছাপানো ও শুকানোর ইউনিটগুলি লাইনের ওপর অতিরিক্ত ভার যোগ করে। ইন-লাইন ছাপানো চালু থাকাকালীন ব্যাগ উৎপাদনের সর্বোচ্চ গতি নিশ্চিত করুন এবং নিশ্চিত হয়ে নিন যে এটি এখনও আপনার পরিমাণের লক্ষ্যমাত্রা পূরণ করছে।
কাগজ নির্বাচন। মসৃণ কাগজে আরও পরিষ্কারভাবে ছাপা হয়। বাদামি ক্রাফট স্বাভাবিকভাবেই শোষণশীল, তাই কালির প্রয়োগ এবং রংয়ের চেহারা সাদা ক্রাফট থেকে ভিন্ন হয় — আপনার প্রকৃত উপাদানে ছাপানো ফলাফল যাচাই করুন।
খাদ্য-মানের কাজ। যদি আপনি খাদ্য-সংস্পর্শের ব্যাগ তৈরি করেন, তবে ইন-লাইন কালিগুলি অবশ্যই কম-মাইগ্রেশন এবং খাদ্য-সংস্পর্শের জন্য অনুমোদিত হতে হবে, এবং শুকানোর ব্যবস্থাটি কালিকে সম্পূর্ণরূপে শুকিয়ে দিতে হবে।
সুসঙ্গত ইন-লাইন ছাপার জন্য পেশাদার মান নিয়ন্ত্রণ
সুসঙ্গত ইন-লাইন ছাপার মান স্ট্যান্ডঅ্যালোন ফ্লেক্সো ছাপার মতোই একই অনুশাসন অনুসরণ করে, কিন্তু একটি অতিরিক্ত স্তরের ইন-লাইন পর্যবেক্ষণ সহ:
নিবন্ধন পরীক্ষা। সার্ভো-চালিত সমকালীনতা স্বয়ংক্রিয়ভাবে ছাপটিকে কাটা দৈর্ঘ্যের সাথে সমন্বয় বজায় রাখে, কিন্তু কাজ শুরুর সময় এবং নিয়মিত ব্যবধানে—বিশেষ করে কাগজের রোল পরিবর্তনের পর, যা ওয়েবটিকে সামান্য সরিয়ে দিতে পারে—তা যাচাই করুন।
অ্যানিলক্স এবং কালির সামঞ্জস্য। প্রতিটি কাজের জন্য অ্যানিলক্স রোলার নির্বাচন, কালির সান্দ্রতা এবং শুকানোর তাপমাত্রা নথিভুক্ত করুন এবং পুনরায় অর্ডারে সেগুলো পুনরুৎপাদন করুন। সান্দ্রতা পরিবর্তন হলো একটি রানের মধ্যে রঙের পরিবর্তনের প্রধান কারণ।
শুকানোর যাচাইকরণ। শুকানোর অংশের পর, কালি স্পর্শে শুকনো এবং ঘষার প্রতি প্রতিরোধী হতে হবে। কাজ শুরুর সময় একটি পরিষ্কার সাদা কাপড় দিয়ে দ্রুত ঘষার পরীক্ষা করলে শুকানো না হওয়া কালি ধরা পড়বে, যাতে শত শত ব্যাগ দাগ করার আগেই তা নিয়ন্ত্রণ করা যায়।
প্রথম নমুনা অনুমোদন। কয়েকটি ব্যাগ চালান, তাদের অনুমোদিত প্রুফের সাথে (রঙ, নিবন্ধন, আঠা লাইন, ভাঁজ) তুলনা করুন এবং তারপর মাত্র পূর্ণ গতিতে উন্নীত করুন।
অন-লাইন পরীক্ষা। প্রতি ১৫–৩০ মিনিট পরপর ডেলিভারি স্ট্যাক থেকে একটি নমুনা পরীক্ষা করার জন্য ট্রেন অপারেটরদের প্রশিক্ষণ দিন। ত্রুটি শুরুতে ধরা পড়লে মাত্র কয়েক মিনিট সময় লাগে; কিন্তু রানের শেষে ধরা পড়লে সমস্ত শিফট নষ্ট হয়ে যায়।
নিবন্ধন পরীক্ষা। সার্ভো-চালিত সমকালীনতা স্বয়ংক্রিয়ভাবে ছাপটিকে কাটা দৈর্ঘ্যের সাথে সমন্বয় বজায় রাখে, কিন্তু কাজ শুরুর সময় এবং নিয়মিত ব্যবধানে—বিশেষ করে কাগজের রোল পরিবর্তনের পর, যা ওয়েবটিকে সামান্য সরিয়ে দিতে পারে—তা যাচাই করুন।
অ্যানিলক্স এবং কালির সামঞ্জস্য। প্রতিটি কাজের জন্য অ্যানিলক্স রোলার নির্বাচন, কালির সান্দ্রতা এবং শুকানোর তাপমাত্রা নথিভুক্ত করুন এবং পুনরায় অর্ডারে সেগুলো পুনরুৎপাদন করুন। সান্দ্রতা পরিবর্তন হলো একটি রানের মধ্যে রঙের পরিবর্তনের প্রধান কারণ।
শুকানোর যাচাইকরণ। শুকানোর অংশের পর, কালি স্পর্শে শুকনো এবং ঘষার প্রতি প্রতিরোধী হতে হবে। কাজ শুরুর সময় একটি পরিষ্কার সাদা কাপড় দিয়ে দ্রুত ঘষার পরীক্ষা করলে শুকানো না হওয়া কালি ধরা পড়বে, যাতে শত শত ব্যাগ দাগ করার আগেই তা নিয়ন্ত্রণ করা যায়।
প্রথম নমুনা অনুমোদন। কয়েকটি ব্যাগ চালান, তাদের অনুমোদিত প্রুফের সাথে (রঙ, নিবন্ধন, আঠা লাইন, ভাঁজ) তুলনা করুন এবং তারপর মাত্র পূর্ণ গতিতে উন্নীত করুন।
অন-লাইন পরীক্ষা। প্রতি ১৫–৩০ মিনিট পরপর ডেলিভারি স্ট্যাক থেকে একটি নমুনা পরীক্ষা করার জন্য ট্রেন অপারেটরদের প্রশিক্ষণ দিন। ত্রুটি শুরুতে ধরা পড়লে মাত্র কয়েক মিনিট সময় লাগে; কিন্তু রানের শেষে ধরা পড়লে সমস্ত শিফট নষ্ট হয়ে যায়।
অ্যাপ্লিকেশন সিনারিও এবং পণ্য সমাধান
ইনলাইন প্রিন্টিং সেইসব কাজে অর্থ সাশ্রয় করে যেগুলো সে ভালোভাবে করতে পারে—এবং এটি বিস্তৃত পরিসরে প্রযোজ্য। তবে নিম্নলিখিত ক্ষেত্রগুলোতে স্ট্যান্ডঅ্যালোন প্রিন্টিং বিবেচনা করুন:
— উচ্চ দৃশ্যমান জটিলতা সহ বহু-রঙের প্রসেস কাজ
— খুব বড় প্রিন্ট এলাকা বা ঘন কালার কভারেজ
— সর্বোচ্চ প্রিন্ট ফিডেলিটি প্রয়োজন এমন সাদা ক্রাফ্ট প্যাকেজের প্রিমিয়াম কাজ
— যেসব পরিস্থিতিতে ব্যাগ মেশিনের সর্বোচ্চ গতি কমানো যাবে না
অনেক নির্মাতা উভয় ধরনের সিস্টেম ব্যবহার করেন: প্রতিদিনের লোগো ব্যাগের জন্য ইনলাইন ইউনিট এবং প্রিমিয়াম ও জটিল কাজের জন্য YT-S ফ্লেক্সো প্রেস। এই দুটি কনফিগারেশন পরস্পরকে সম্পূরক ভাবে কাজ করে, এবং আপনার গ্রাহক ভিত্তির উপর ভিত্তি করে সঠিক মিশ্রণ নির্ধারিত হয়।
— উচ্চ দৃশ্যমান জটিলতা সহ বহু-রঙের প্রসেস কাজ
— খুব বড় প্রিন্ট এলাকা বা ঘন কালার কভারেজ
— সর্বোচ্চ প্রিন্ট ফিডেলিটি প্রয়োজন এমন সাদা ক্রাফ্ট প্যাকেজের প্রিমিয়াম কাজ
— যেসব পরিস্থিতিতে ব্যাগ মেশিনের সর্বোচ্চ গতি কমানো যাবে না
অনেক নির্মাতা উভয় ধরনের সিস্টেম ব্যবহার করেন: প্রতিদিনের লোগো ব্যাগের জন্য ইনলাইন ইউনিট এবং প্রিমিয়াম ও জটিল কাজের জন্য YT-S ফ্লেক্সো প্রেস। এই দুটি কনফিগারেশন পরস্পরকে সম্পূরক ভাবে কাজ করে, এবং আপনার গ্রাহক ভিত্তির উপর ভিত্তি করে সঠিক মিশ্রণ নির্ধারিত হয়।
কাগজের ব্যাগ মেশিনে ইনলাইন প্রিন্টিং ব্যাগ নির্মাতাদের জন্য সবচেয়ে উচ্চ-প্রভাবশালী আধুনিকীকরণগুলির মধ্যে একটি। এটি সম্পূর্ণ একটি উৎপাদন ধাপ বাদ দেয়, শ্রম ও হ্যান্ডলিং খরচ কমায়, মুদ্রিত স্টকের ইনভেন্টরি হ্রাস করে এবং অর্ডারের লিড টাইম সংক্ষিপ্ত করে—একইসাথে ব্যাগ মেশিন থেকে সরাসরি পেশাদার ব্র্যান্ডেড ব্যাগ সরবরাহ করে।